

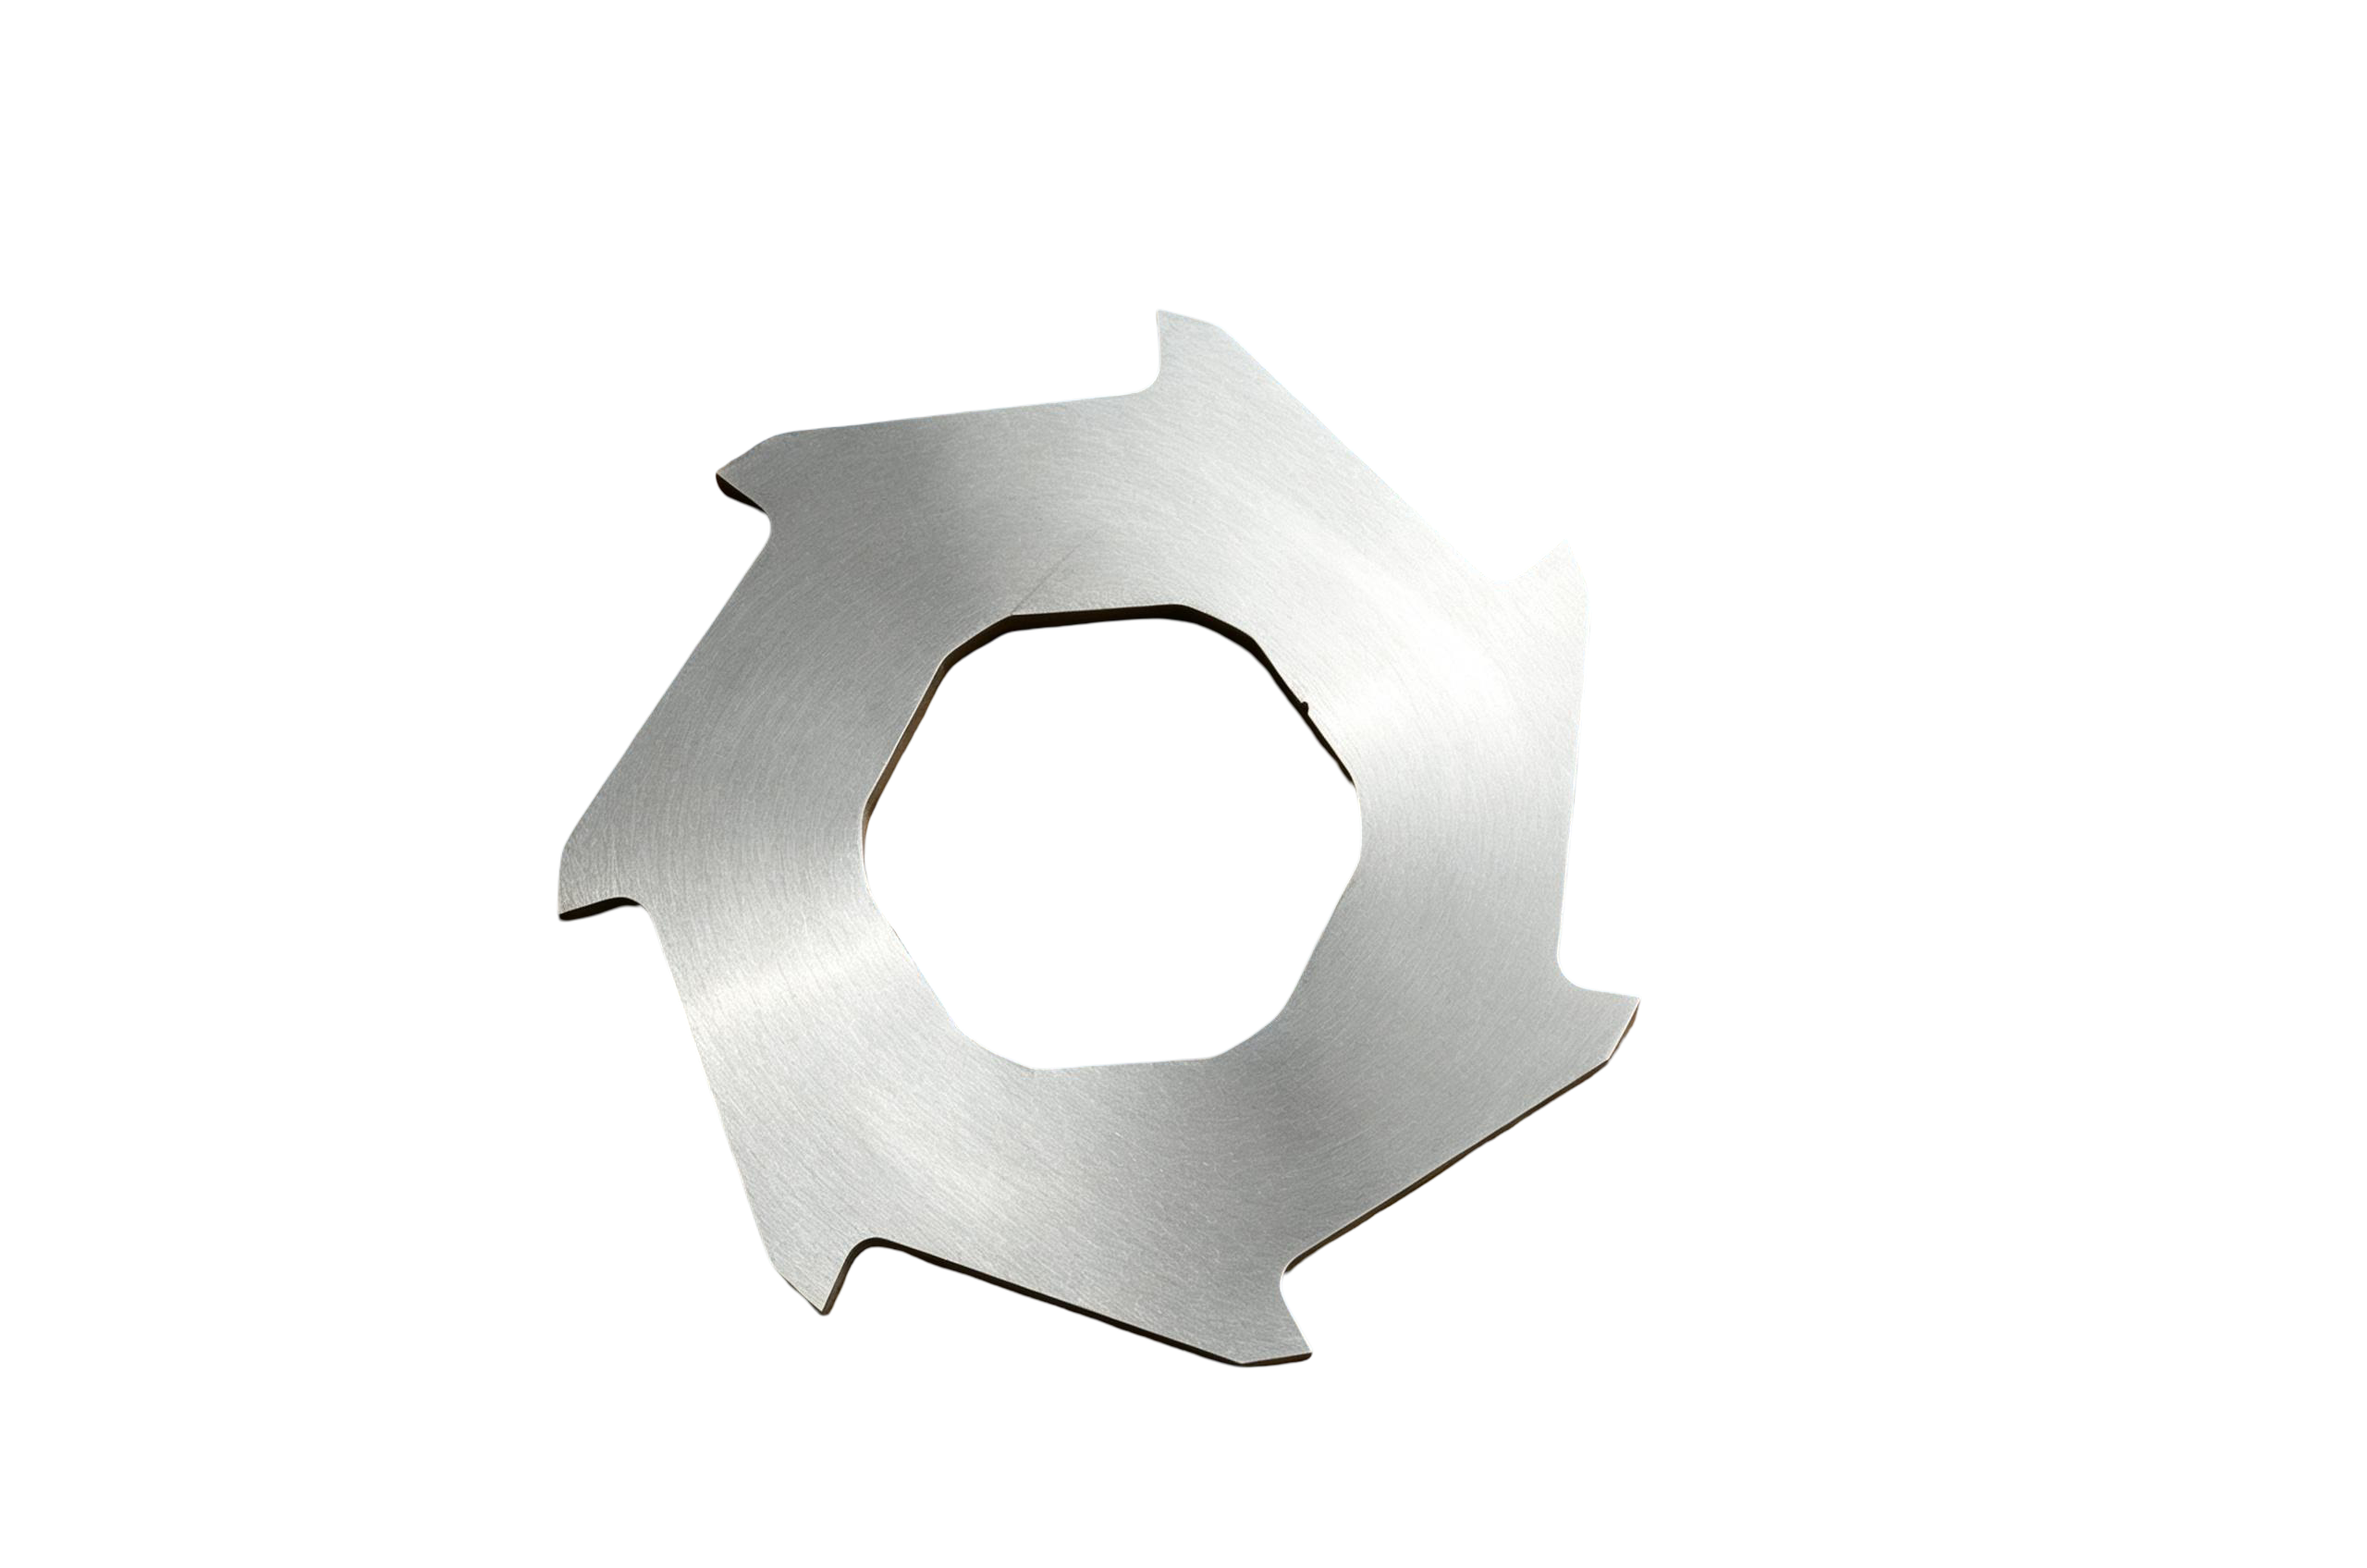
Cuchillas para trituradoras de doble eje
Descripción detallada
Lista de comprobación de las especificaciones de las cuchillas de una trituradora de doble eje
Estas cuchillas de recambio son compatibles con trituradoras de doble eje. Para confirmar que se trata de un recambio, compara las siguientes dimensiones con tu plano homologado o con una muestra válida.
| Parámetro | Especificaciones | Qué hay que comprobar |
|---|---|---|
| Diámetro exterior | Según el calado (por ejemplo, 180 mm para los modelos 300/400, 100 mm para el Mini) | Cumplir con la revisión del plano aprobada; no basarse únicamente en el diámetro del eje. |
| Espesor | 5–40 mm (personalizable) | Comprueba que la anchura de los espaciadores y la disposición de apilamiento coincidan con las originales. |
| Diámetro interior / Interfaz del eje | Al dibujar | Chanca, ranura de acoplamiento o orificio ranurado: indique el diámetro del eje y las dimensiones de la chanca |
| Perfil de la muela | Mediante dibujo (en forma de garra, cuadrado o trapecio) | Haz una fotografía de toda la cara y el lateral del cuchillo; no te guíes solo por el nombre del producto. |
| Sentido de giro | Al dibujar | Los discos de la pila de corte pueden tener una orientación del bisel opuesta; identifícalos por la posición del eje. |
| Espaciador / Manguito | Al dibujar | Indica el diámetro exterior, el diámetro interior y la longitud del espaciador. |
| Cantidad por juego | Por máquina (p. ej., 12 para el Mini, 15 para el 300, 40 para el 400) | Confirmar el número de discos de corte por eje y la disposición de los espaciadores |
| Material | Acero para herramientas aleado 9CrSi / H13 (personalizable) | Elige en función del tipo de contaminación y del modo de desgaste, no solo en función de la dureza. |
| Tratamiento de superficies | Acabado y tratado térmicamente | Confirmar las especificaciones del tratamiento térmico y el rango de dureza |
| Condiciones de trabajo | Cizallado de cargas pesadas a baja velocidad | Para el corte a baja velocidad y alto par con conjuntos de cuchillas emparejados, no para granuladoras por fusión |
Los valores indicados como «según plano» requieren el plano aprobado o una muestra utilizada para su confirmación. El nombre de la cuchilla o la fotografía del producto por sí solos no determinan la interfaz de montaje, la geometría de los dientes ni la dirección del bisel.
Condiciones de trabajo y selección de materiales
El tipo de acero y la geometría del filo deben ajustarse a las condiciones reales de uso, y no a una clasificación genérica de dureza. Antes de solicitar un material diferente, describe para qué se utiliza actualmente el cuchillo:
| Estado observado | Qué hay que comprobar | Consideraciones sobre los materiales |
|---|---|---|
| Redondeo gradual de los bordes | Abrasividad de la materia prima, estado de la rejilla y holgura de corte | 9CrSi para plástico en general; SKD11 / Cr12MoV para materiales abrasivos o con relleno |
| Desastillamiento localizado o fractura en el borde | Contaminación sólida (metal, piedra), cargas de impacto o holgura incorrecta | Acero para trabajo en caliente H13 para mayor resistencia al impacto; comprueba el juego antes de cambiar de acero |
| Corrosión o acumulación | Humedad del pienso, contenido en ácido o método de limpieza | Opción de acero inoxidable para materiales de alimentación corrosivos; aborde primero la fuente de contaminación |
| Desgaste desigual en un punto concreto | Alineación del conjunto, concentración de la alimentación o estado del portacuchillas | Ningún tipo de acero soluciona un problema de montaje; primero hay que corregir la instalación. |
Anota el material, los rellenos conocidos, el espesor máximo de la sección, la forma de suministro y los contaminantes. Indica si las piezas llegan sueltas, empaquetadas o a una temperatura diferente. La indicación «Utiliza una cuchilla más dura» omite la información necesaria para evaluar la propuesta.
Fabricación de cuchillas a medida: flujo de trabajo a partir de un plano o una muestra
NJDETE fabrica cuchillas de recambio para trituradoras según el plano aprobado o una muestra utilizada. El proceso de fabricación garantiza que la pieza de recambio se adapte a la disposición actual de las cuchillas de la máquina.
- Tú envías: Identificación de la máquina, plano (con revisión y unidades) o muestra válida, dimensiones del disco de corte por eje, especificaciones del espaciador y detalles de la interfaz del eje, cantidades necesarias y, si se conoce, el problema de corte o el tipo de desgaste.
- NJDETE confirma: Diámetro exterior, espesor, geometría del agujero interior, la ranura de chaveta y la ranura, perfil de los dientes, orientación del bisel, dimensiones de los espaciadores, selección de materiales y especificaciones del tratamiento térmico.
- A continuación, la producción: La revisión aprobada del plano. Si se presenta una muestra usada, el NJDETE registra su historial de rectificado y distingue las dimensiones desgastadas de las originales. No se deben presentar los bordes desgastados como si fueran la geometría original confirmada.
- Inspección: Los cuchillos terminados se comprueban comparándolos con el plano aprobado. Las tolerancias y el método de inspección se acuerdan antes de la producción.
Si no dispone de un plano, envíe fotografías de frente y de perfil del cuchillo actual, las medidas preliminares y la placa de características de la máquina. NJDETE puede ayudarle a identificar las especificaciones a partir de una muestra, pero el plano debe confirmarse antes de la producción.
Recursos relacionados
- Cómo medir las cuchillas de la trituradora para sustituirlas — qué datos hay que facilitar antes de solicitar un presupuesto
- Desgaste de las cuchillas de la trituradora: cuándo afilarlas y cuándo sustituirlas — decidir entre la corrección, el reesmerado y la sustitución
- Cuchillas personalizadas para granuladoras: Guía para solicitar presupuestos — qué hay que enviar para obtener un presupuesto de sustitución preciso
Envía tu plano o muestra para recibir un presupuesto de sustitución
Ordering Plastic Shredder Blades for an Existing Machine
A replacement cutter needs to fit the machine that is running today. The original sales model, a photograph and an outside diameter are useful starting points, but they leave several mating features unresolved. Before production, agree the complete cutter drawing and the arrangement in which the parts will work.
For plastic shredder blades, describe the actual feed as well as the machine. Thin runners, thick moldings and loose flexible scrap do not present the same cutting task. Record known fillers, hard inclusions and the location of damage on the current set. This information helps distinguish a material question from an assembly or feed problem.
A disc-type double-shaft cutter should not be ordered as though it were a single-shaft rotor block. The mounting interface, orientation and assembly differ. If the machine identification is uncertain, send photographs of the whole cutting arrangement with individual parts identified, rather than selecting a visually similar blade from a catalogue.
Confirm the Set Before Approving Individual Parts
| Part or feature | What the purchasing record should contain |
|---|---|
| Cutter disc | Drawing revision, outside diameter, thickness, bore and tooth geometry |
| Shaft interface | Approved hole profile and associated locating features |
| Spacer | Width, diameters and position in the assembly |
| Orientation | Shaft identity and sequence where different parts are used |
| Set quantity | Pieces per position, shaft and complete machine |
| Material requirement | Agreed grade, heat treatment and inspection documentation |
Ask whether the order covers loose discs, discs and spacers, or an assembled package. These are different supply scopes. A price described as “per set” is not comparable until the quantities and included parts are clear.
Keep the assembly record with the approved part drawings. It is particularly important when a machine has been modified or its cutters have been reground. A sample from one position may not represent every part on both shafts.
A Used Sample Needs a Condition Record
A worn knife carries useful fitting information, but its cutting edge may no longer show the original geometry. Mark known reground surfaces and identify any dimensions that are provisional. If several samples have different wear, label their positions before shipment.
Do not force an apparently close part onto the shaft to establish compatibility. Dimensional inspection and the machine-specific approval process should settle fit before installation. Where the approved original geometry is unavailable, record how the proposed replacement drawing was established and who has accepted it.
El https://njdete.com/how-to-measure-shredder-blades/ explains the information to collect. The https://njdete.com/shredder-blade-replacement-guide/ covers the wider maintenance and ordering record.
What to Ask for With the Finished Blades
The inspection record should identify the order and drawing revision. Agree which dimensions will be reported, which instruments or methods will be used and whether material and heat-treatment records are required. A general statement that the parts were inspected does not tell receiving staff whether they match the approved order.
A hardness result is one part of that record. Specify the agreed test method, acceptance requirement and identification of the tested part or batch. Do not compare unexplained hardness numbers from different quotations as proof of cutting life. Neither a material label nor a hardness reading establishes the complete condition of the edge, bore and mating surfaces.
Keep parts protected and identified during transport. Ask how different cutter positions or orientations will be marked without damaging functional surfaces. At receipt, check quantities and identification against the packing list before releasing the set to maintenance.
Comparing Two Replacement Quotes
Compare the same drawing, quantities and inspection scope. One quotation may include spacers and documented checks while another covers only cutter discs. Freight, packing and any sample-return arrangements should also be visible.
For a first order, discuss how approval samples or the first production set will be assessed. Record the required decision before the remaining quantity is released. This creates a clearer purchasing boundary than approving an entire order on the basis of a catalogue photograph.
See the https://njdete.com/shredder-blade-price-quote-comparison/ for the commercial checklist. Material decisions should be reviewed with the operating problem and cutter geometry, rather than treated as an automatic upgrade.
Questions Before You Send the Enquiry
Can I replace only the most worn discs?
Ask for a review of the complete assembly and its remaining parts. New and worn components may create fitting or operating differences that a single-part measurement misses. The decision belongs with the machine-specific maintenance assessment.
Can a thinner cutter reduce my output size?
Not reliably on thickness alone. The cutter stack, mating components, feed and discharge behavior all matter. Any proposed change needs an approved assembly and an output assessment; it is not simply a different purchasing line item.
What if I only have photographs?
Use them for preliminary identification. Include a scale, full-face and side views, machine information and the problem being addressed. Make clear that a final production drawing still requires confirmation.
Send NJDETE the current drawing or sample information, required quantities and assembly details for a replacement review. If the order is urgent, state the required delivery date separately from the technical acceptance requirements.
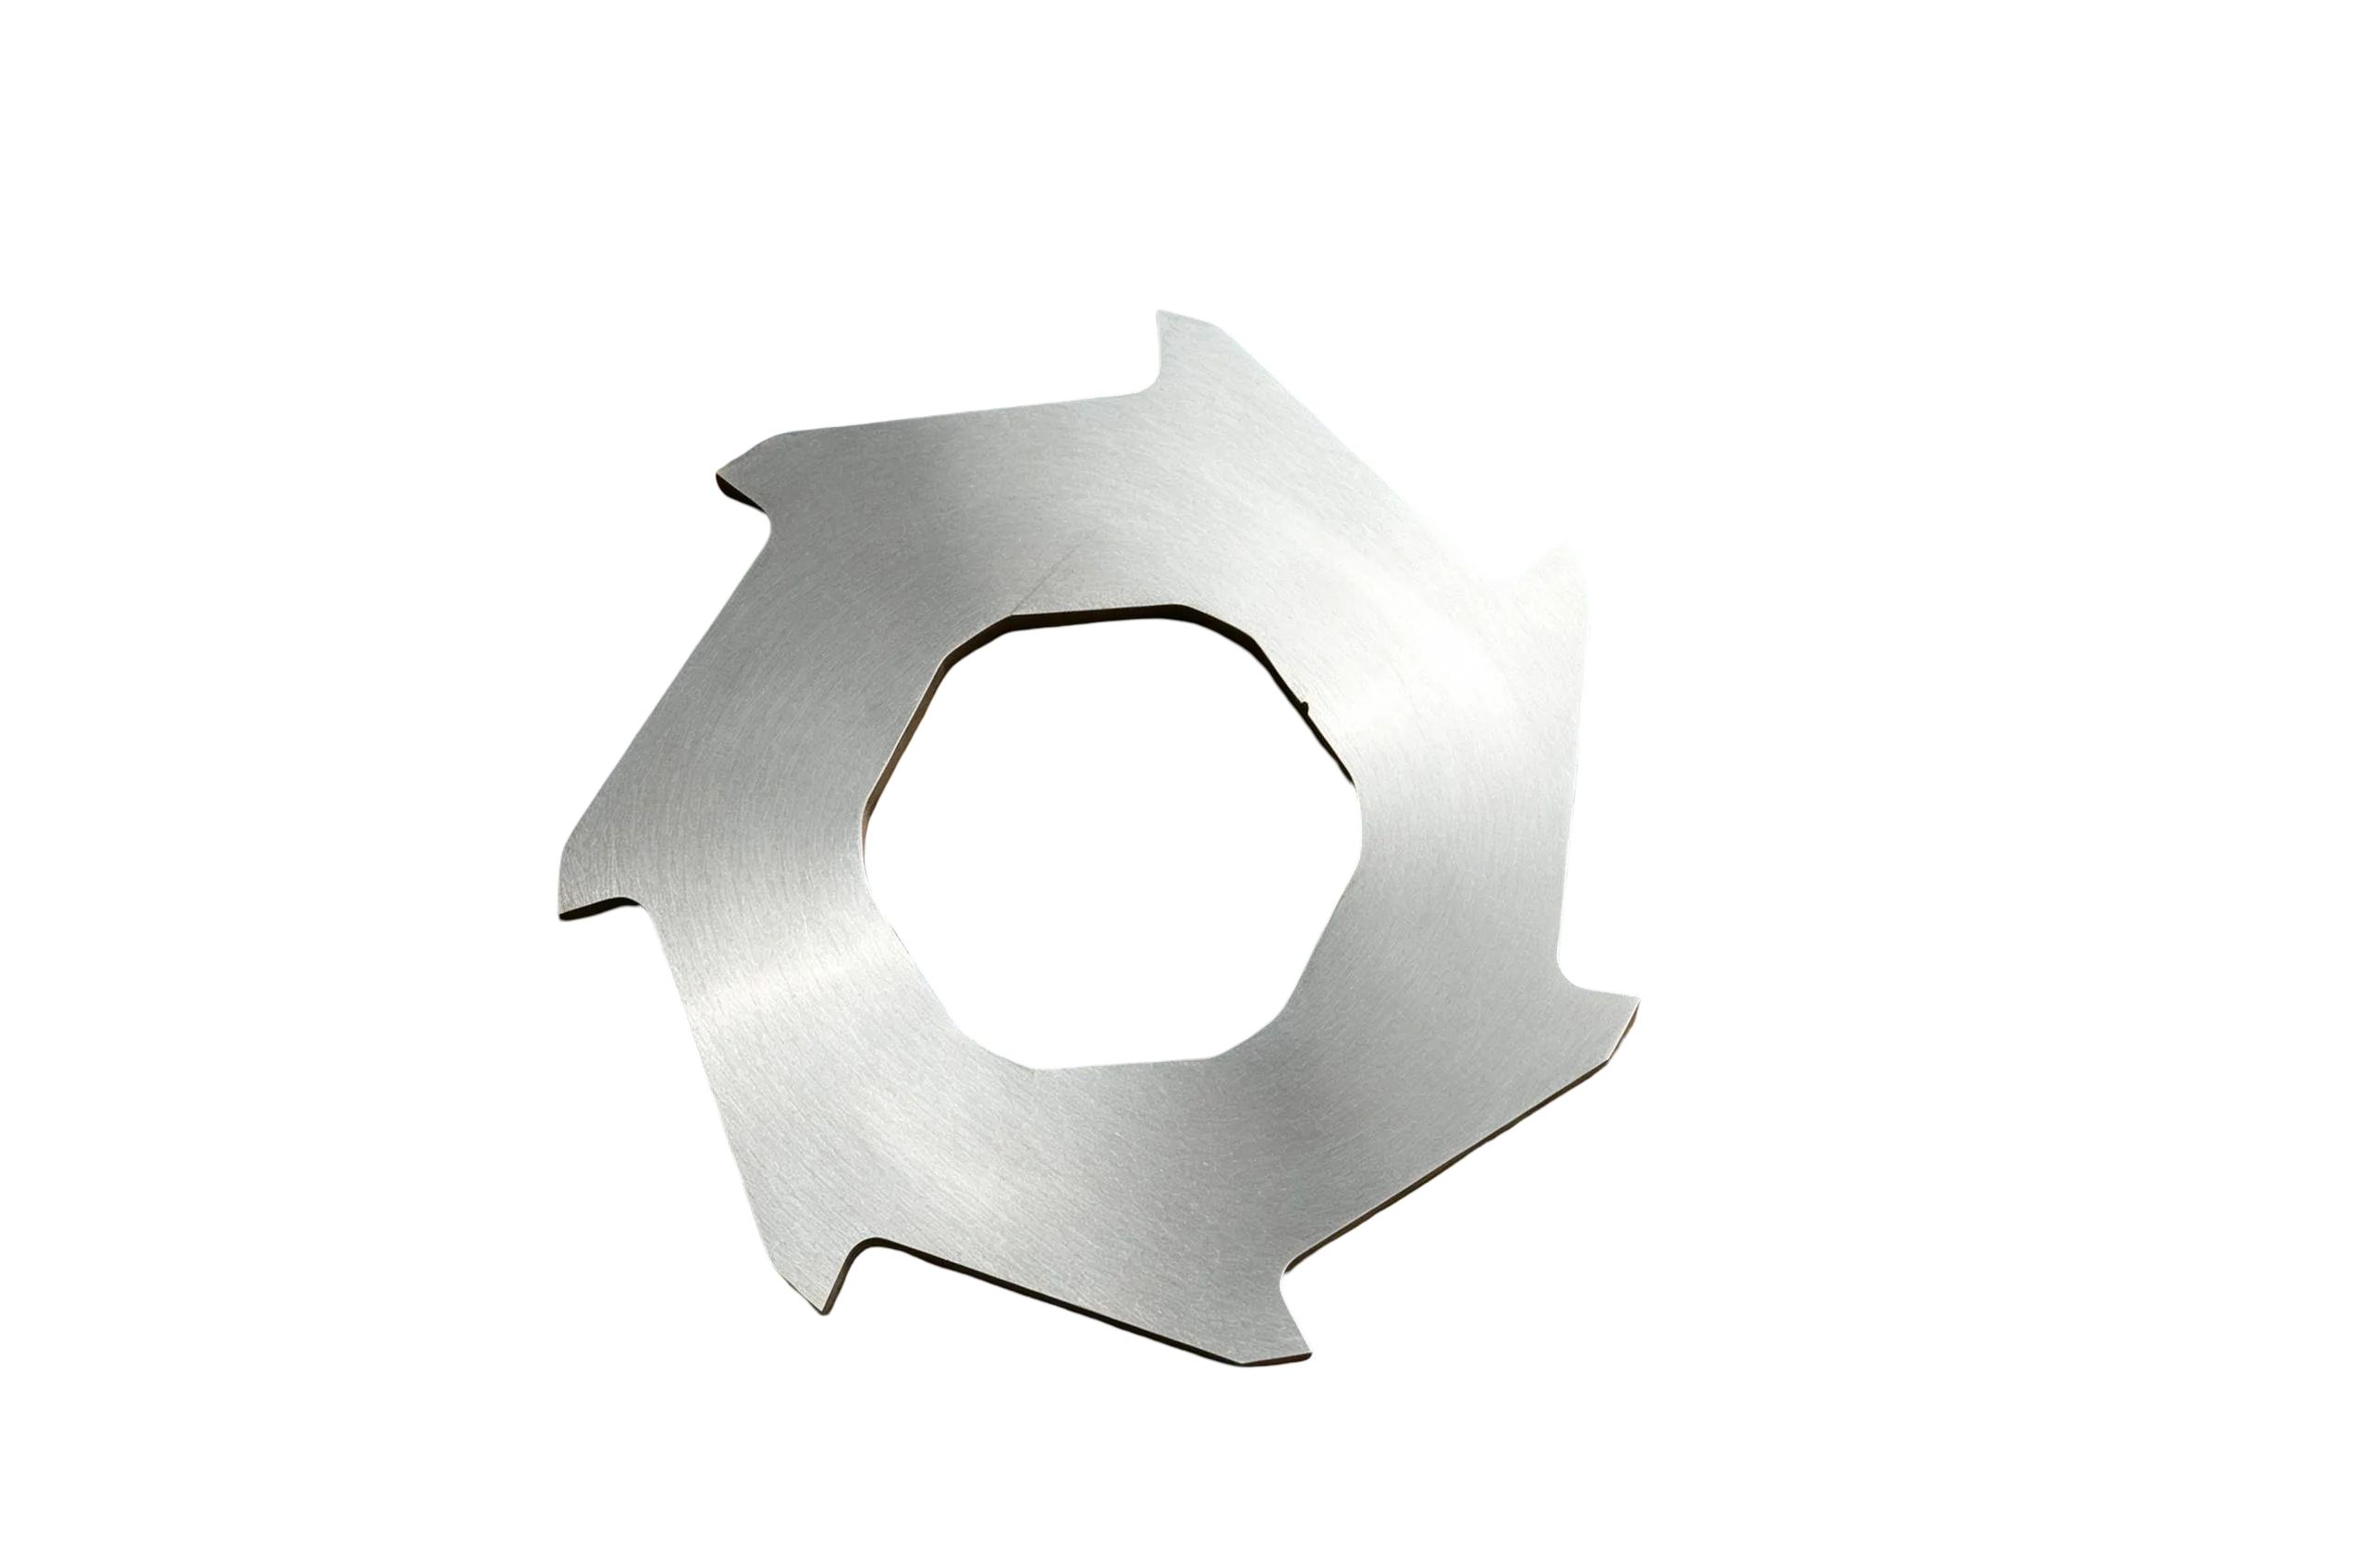
Published NJDETE website image; used for visual context, not as a performance-test record.
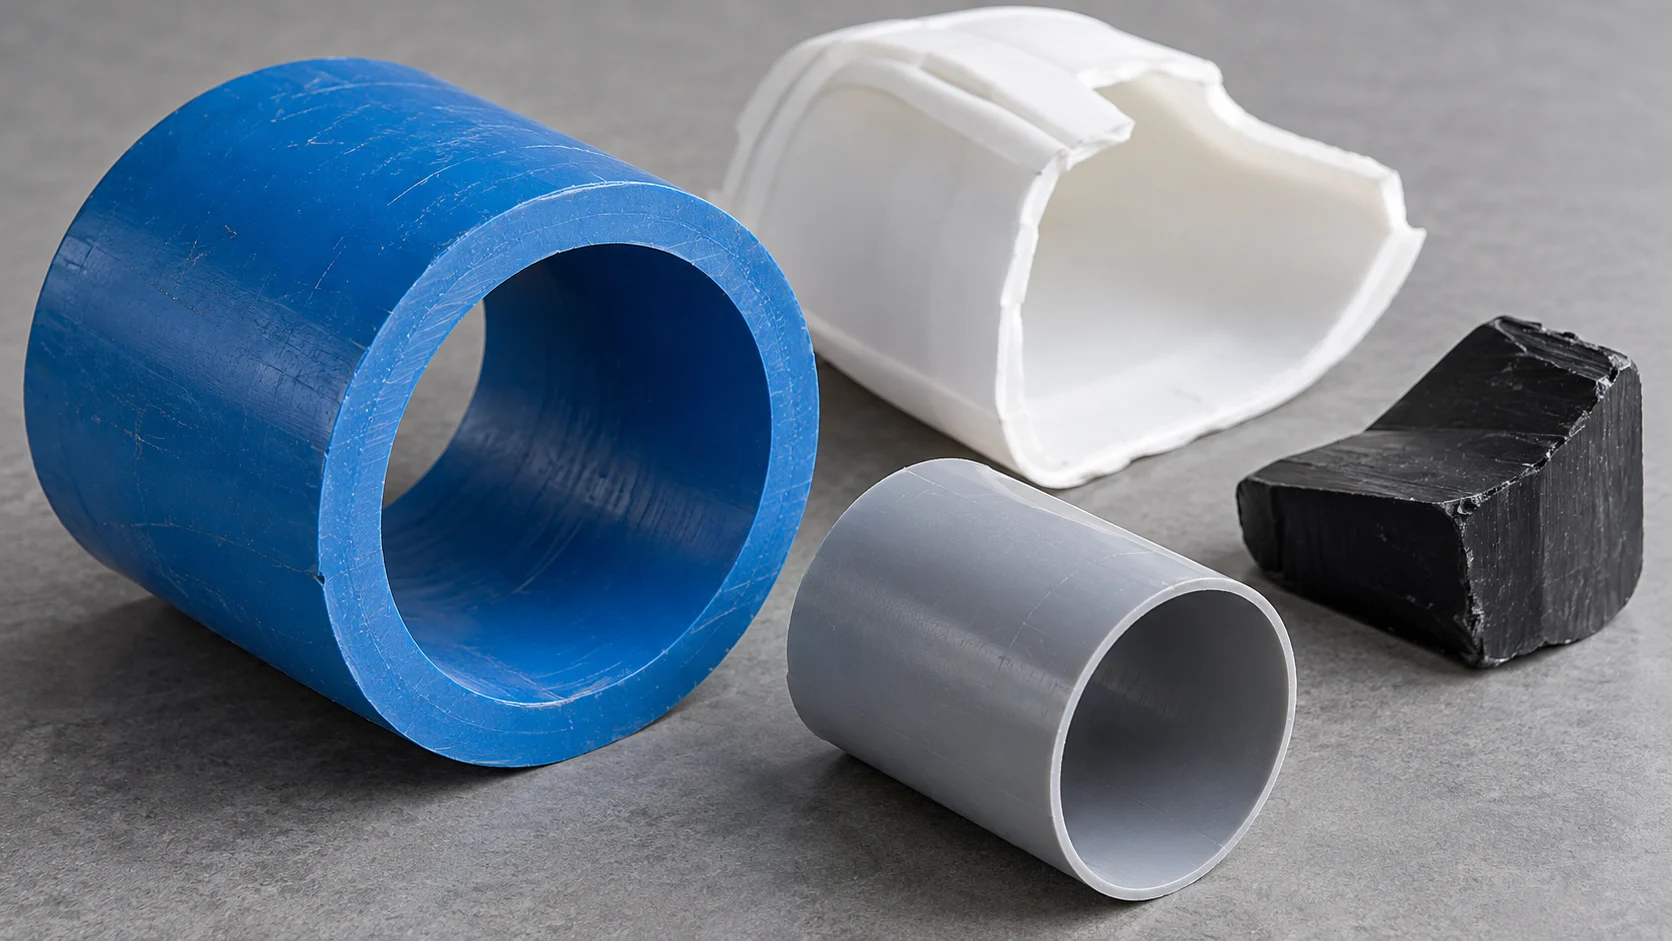
Published NJDETE website image; used for visual context, not as a performance-test record.
Further Viewing
Watch the NJDETE video channel. Ask for material and configuration details when using a demonstration to assess a purchase.
Etiquetas:
Características principales
Diámetro y diámetro interior a medida
Especifique el diámetro exterior y la geometría del agujero interior de acuerdo con el plano del eje aprobado.
Rango de espesor: 5–40 mm
Las opciones de grosor personalizadas permiten diseñar conjuntos de cuchillas específicos para cada aplicación.
Opciones de 9CrSi y H13
Las opciones de acero que figuran en la lista sirven de punto de partida para la selección del material y del tratamiento térmico.
Perfiles dentales personalizados
Adapta la geometría de los dientes a la materia prima prevista y a la configuración de corte.
Aplicaciones y casos de uso
Procesamiento de plásticos y polímeros
Cuchillas de SKD11 y D2 para plásticos rígidos; de H13 y 9CrSi para polímeros abrasivos reforzados con fibra de vidrio o polímeros técnicos.
Más información →Trituración de neumáticos y caucho
Las cuchillas de alta dureza, con puntas de carburo opcionales, evitan que el caucho se adhiera y cortan limpiamente el cordón mixto de los neumáticos.
Más información →Residuos electrónicos y trituración de placas de circuito impreso
Las opciones de cuchillas de acero inoxidable y recubiertas evitan que el material se adhiera, al tiempo que mantienen la vida útil del filo en los puntos de soldadura de los PCB duros.
Más información →Preguntas frecuentes
¿Qué medidas se necesitan para las cuchillas de recambio de la trituradora?
¿Cómo debo elegir entre los materiales disponibles para las palas?
¿Puedo cambiar el grosor de la cuchilla para obtener un resultado más pequeño?
¿Se pueden afilar las cuchillas desgastadas de la trituradora en lugar de sustituirlas?
Productos relacionados
-
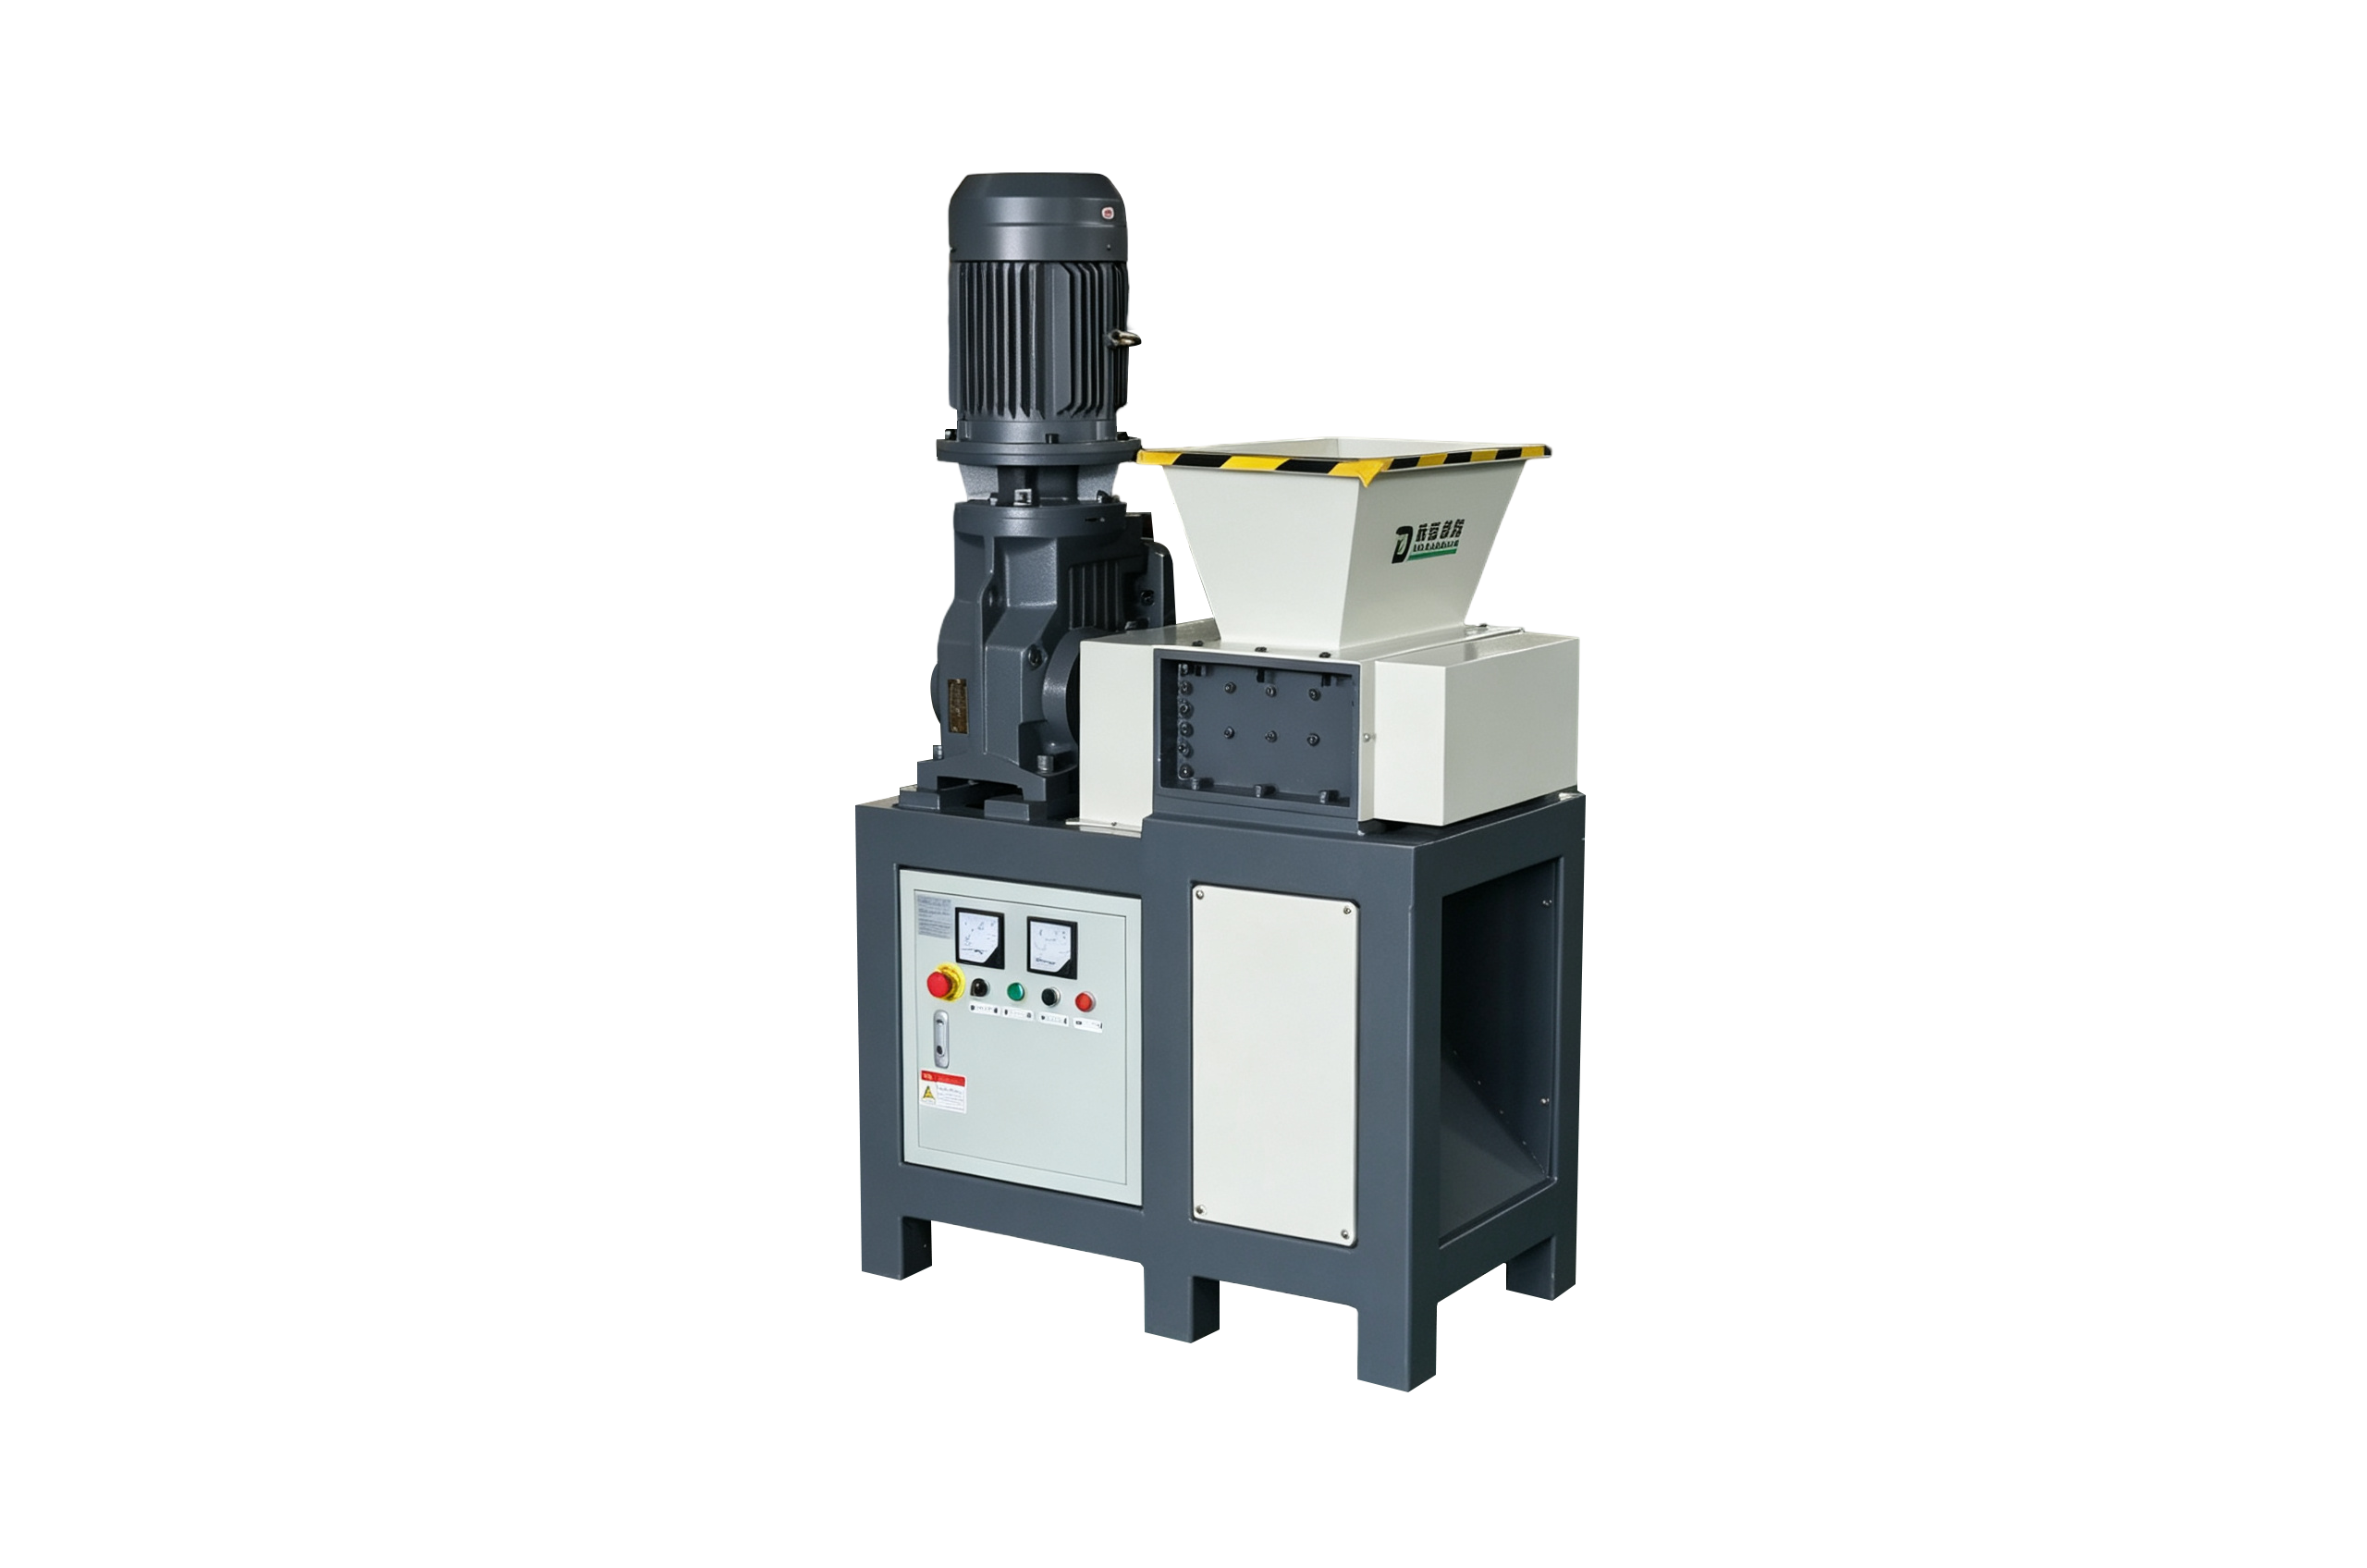
Trituradora de doble eje modelo 150, de tamaño reducido y gran durabilidad
-
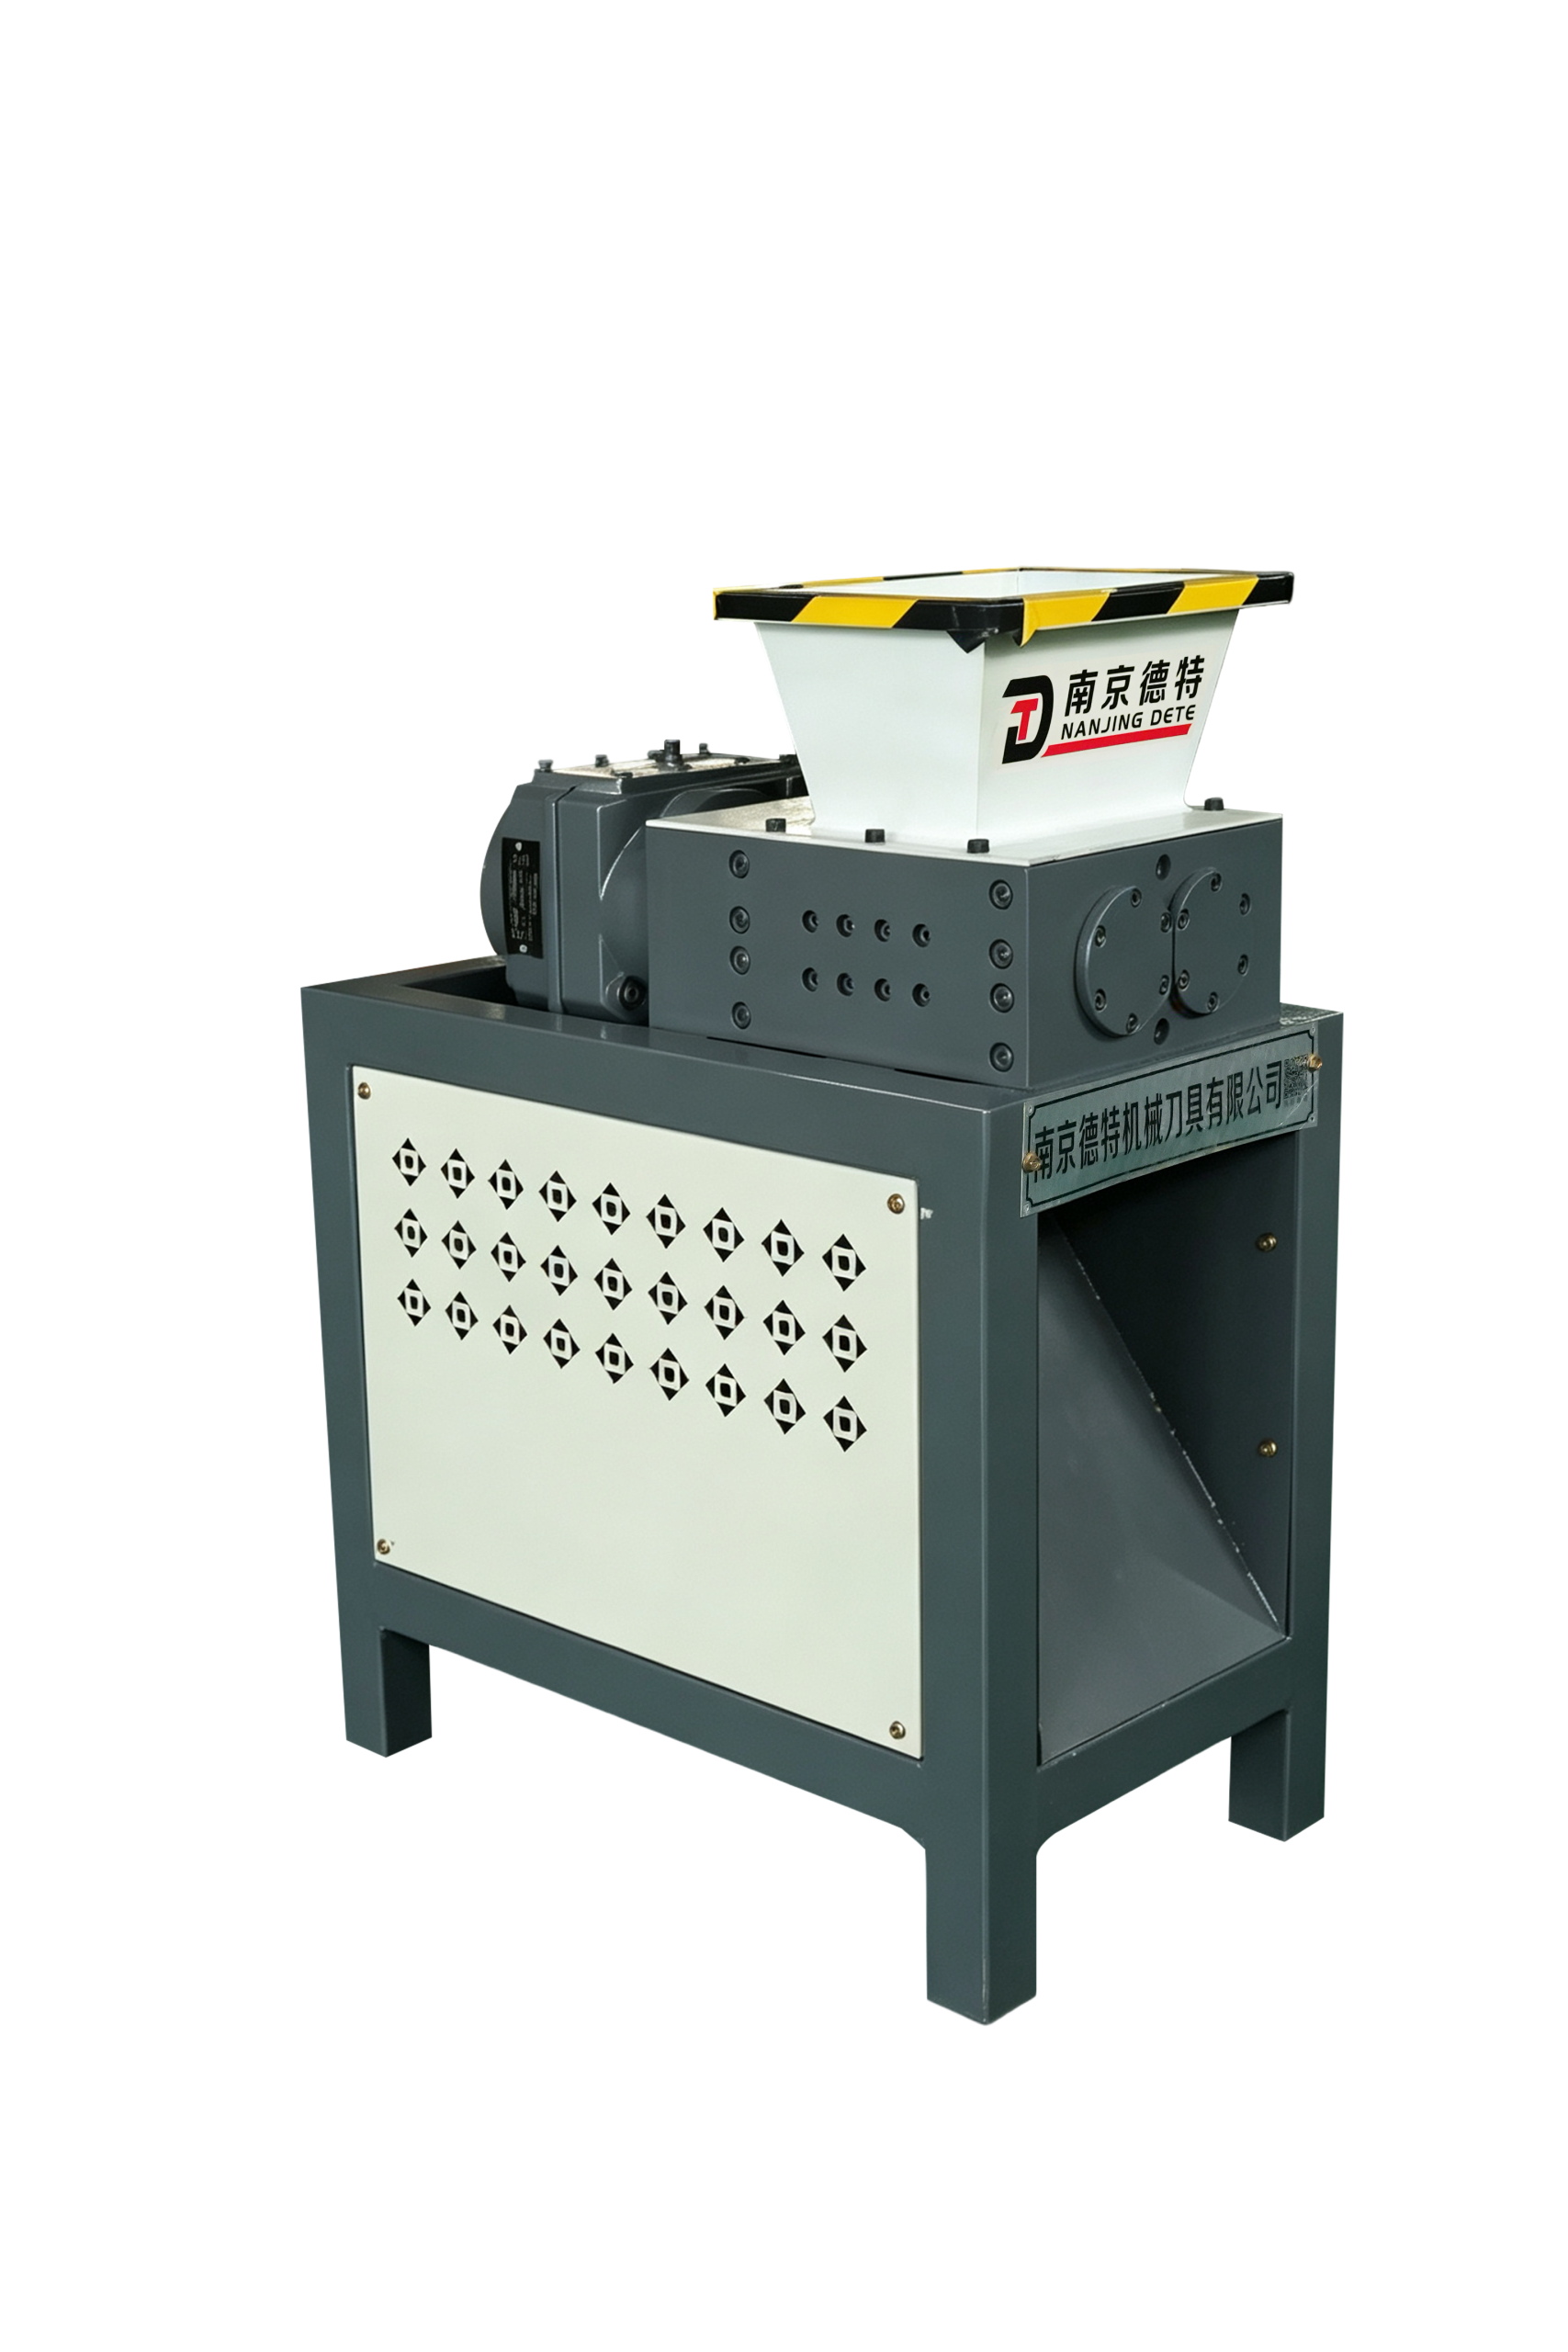
Trituradora industrial compacta de doble eje, modelo «Mini», para pequeñas operaciones de reciclaje
-
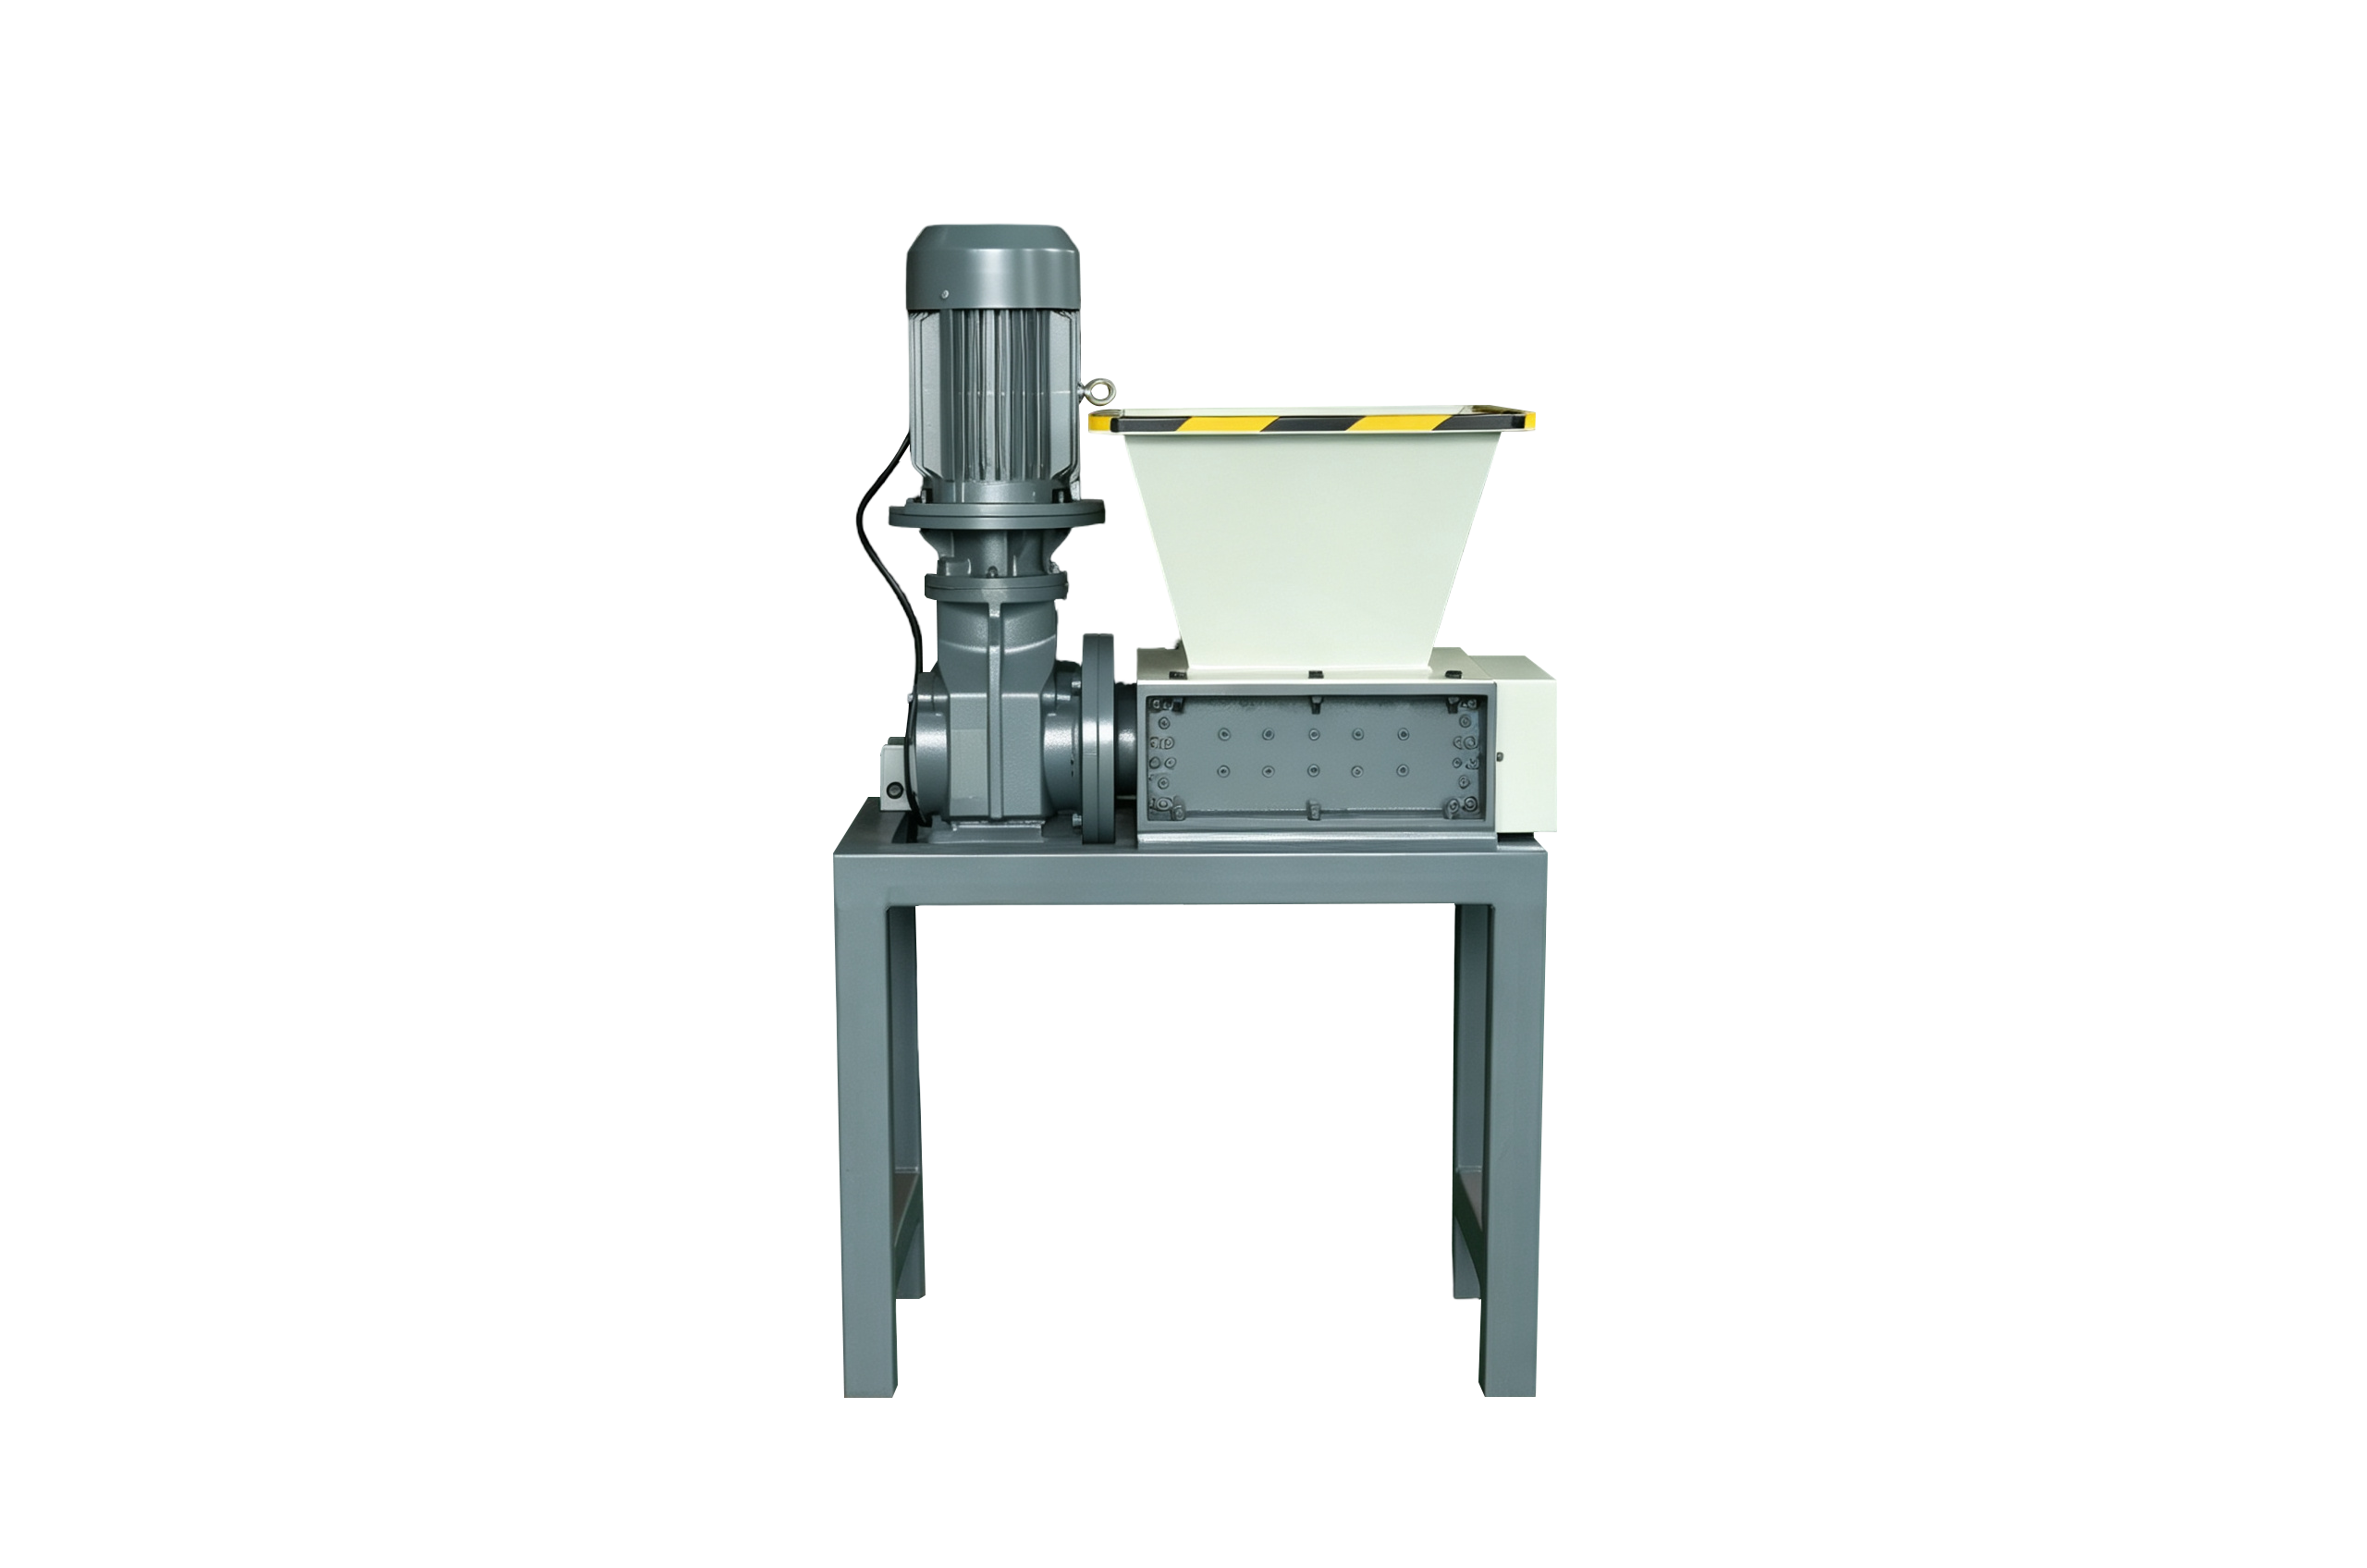
Trituradora de residuos de doble eje modelo 250, de gran durabilidad
-
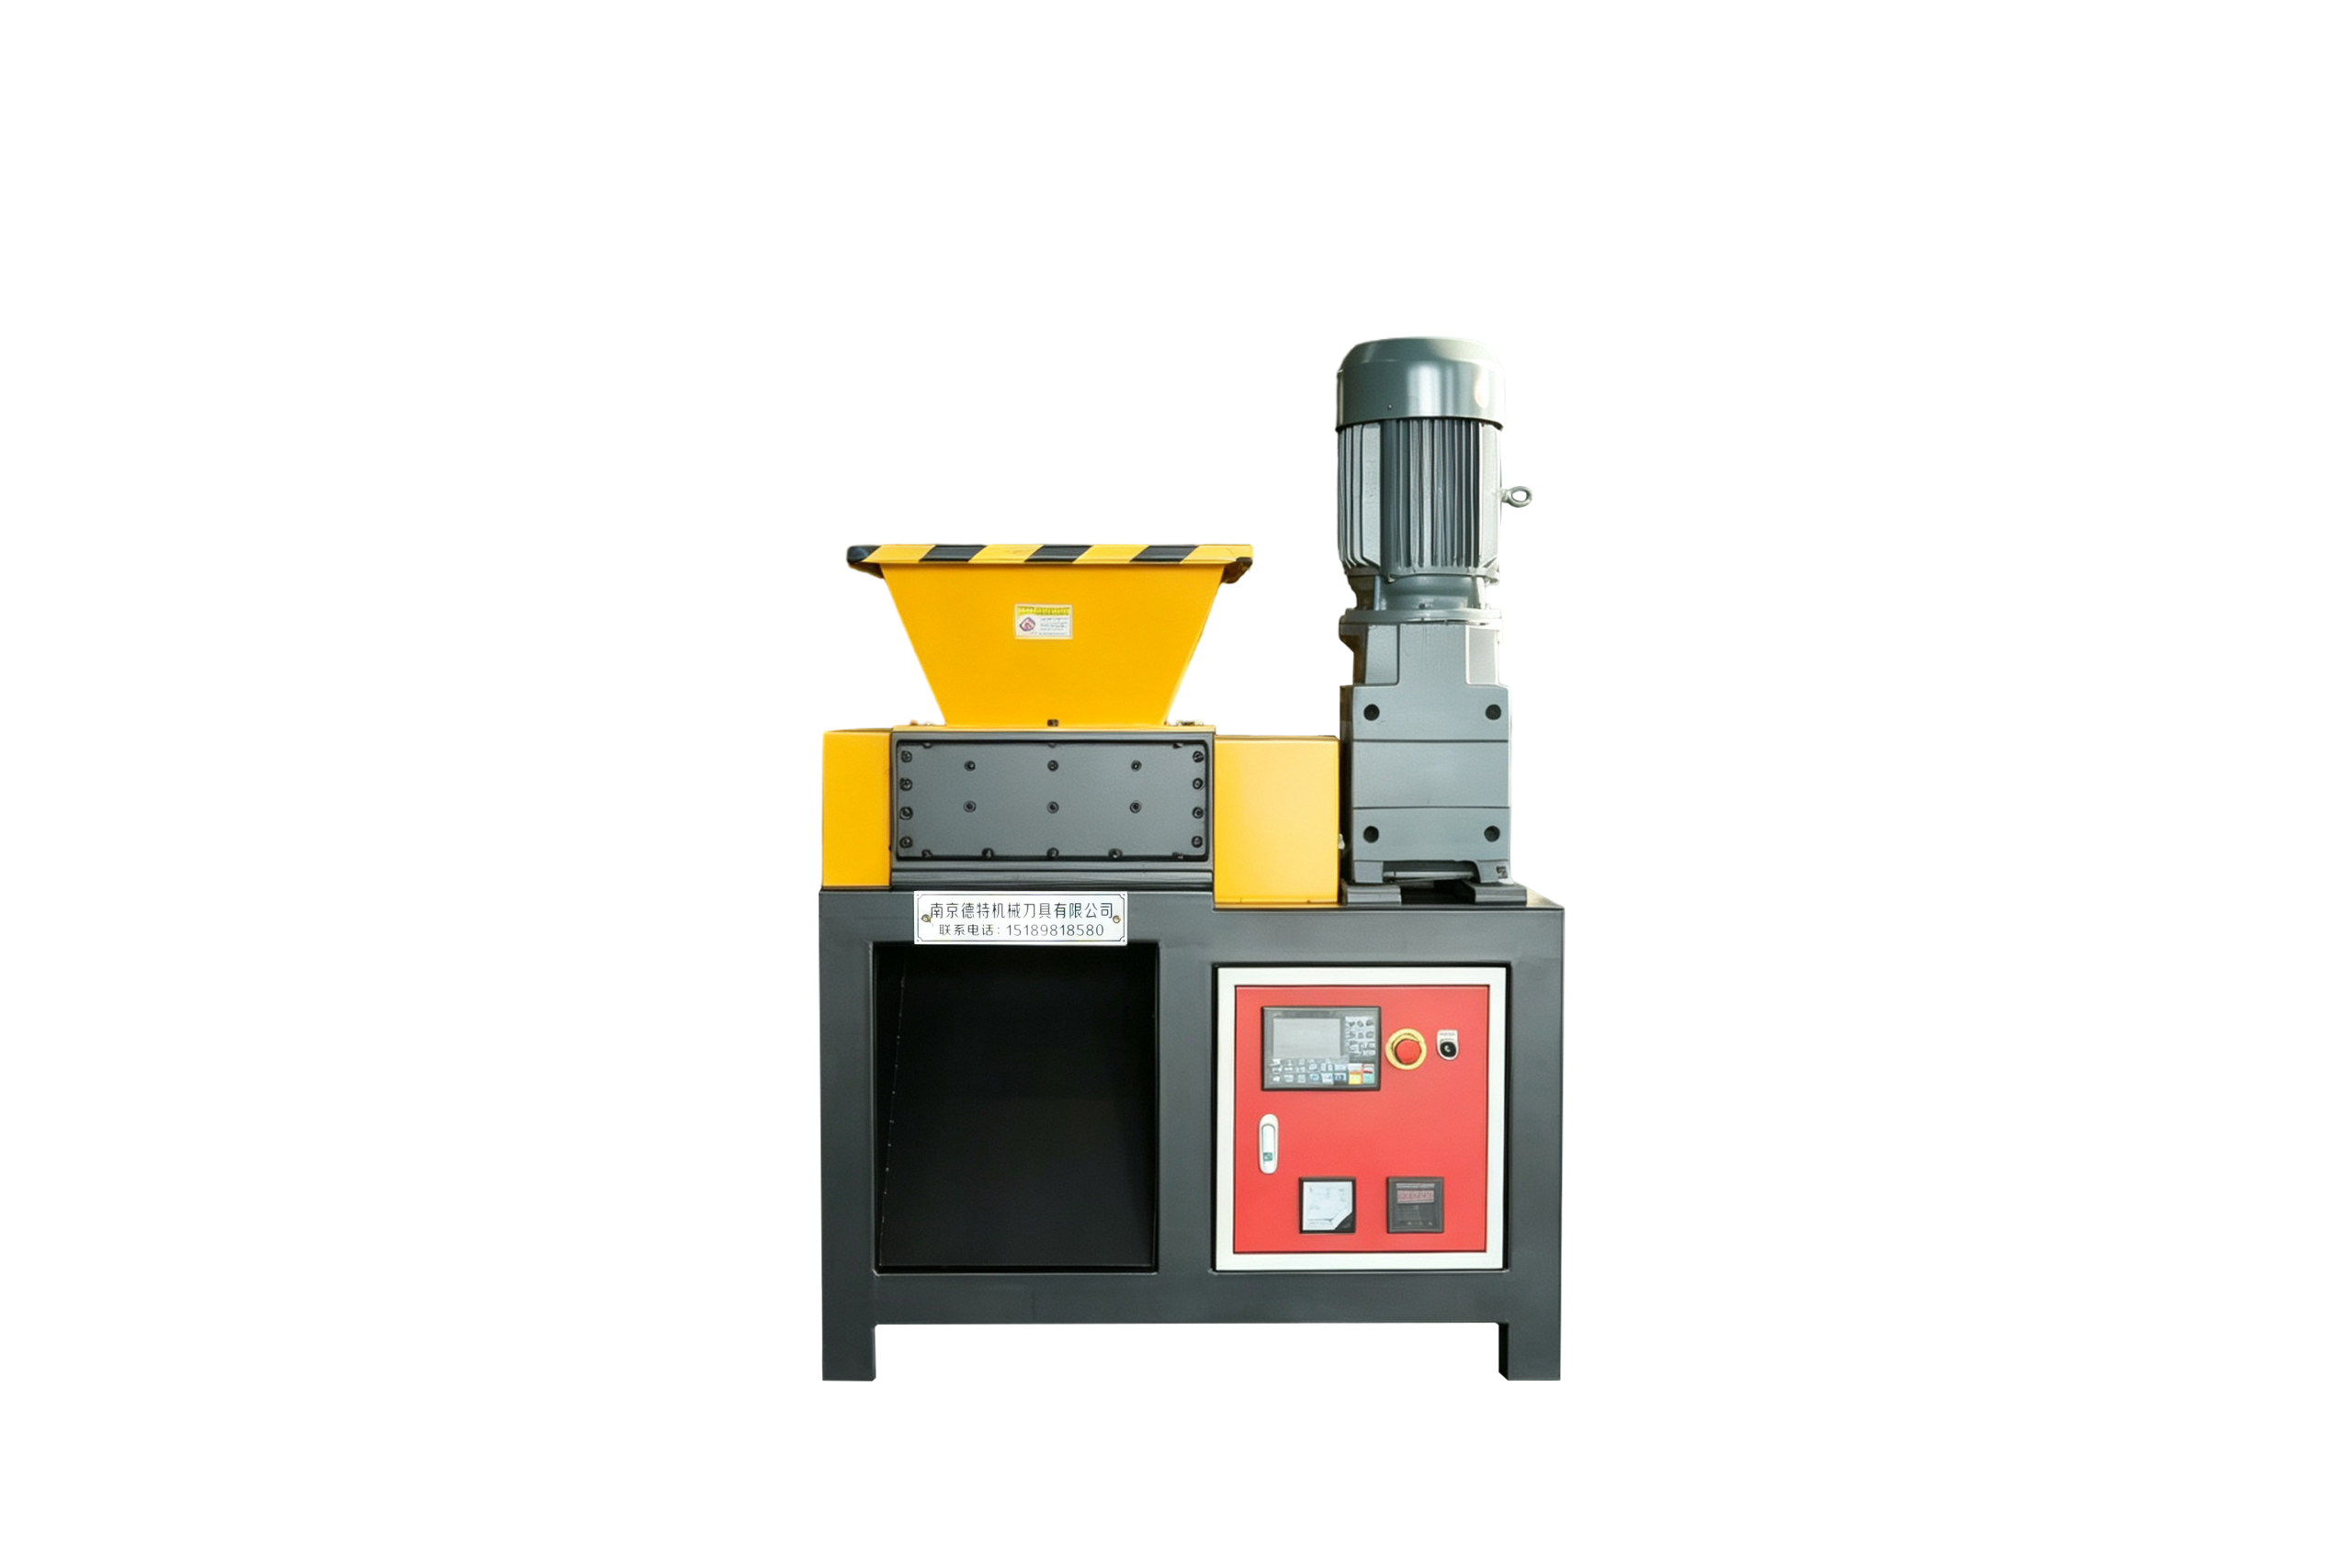
Trituradora industrial de doble eje modelo 300 de gran resistencia
-
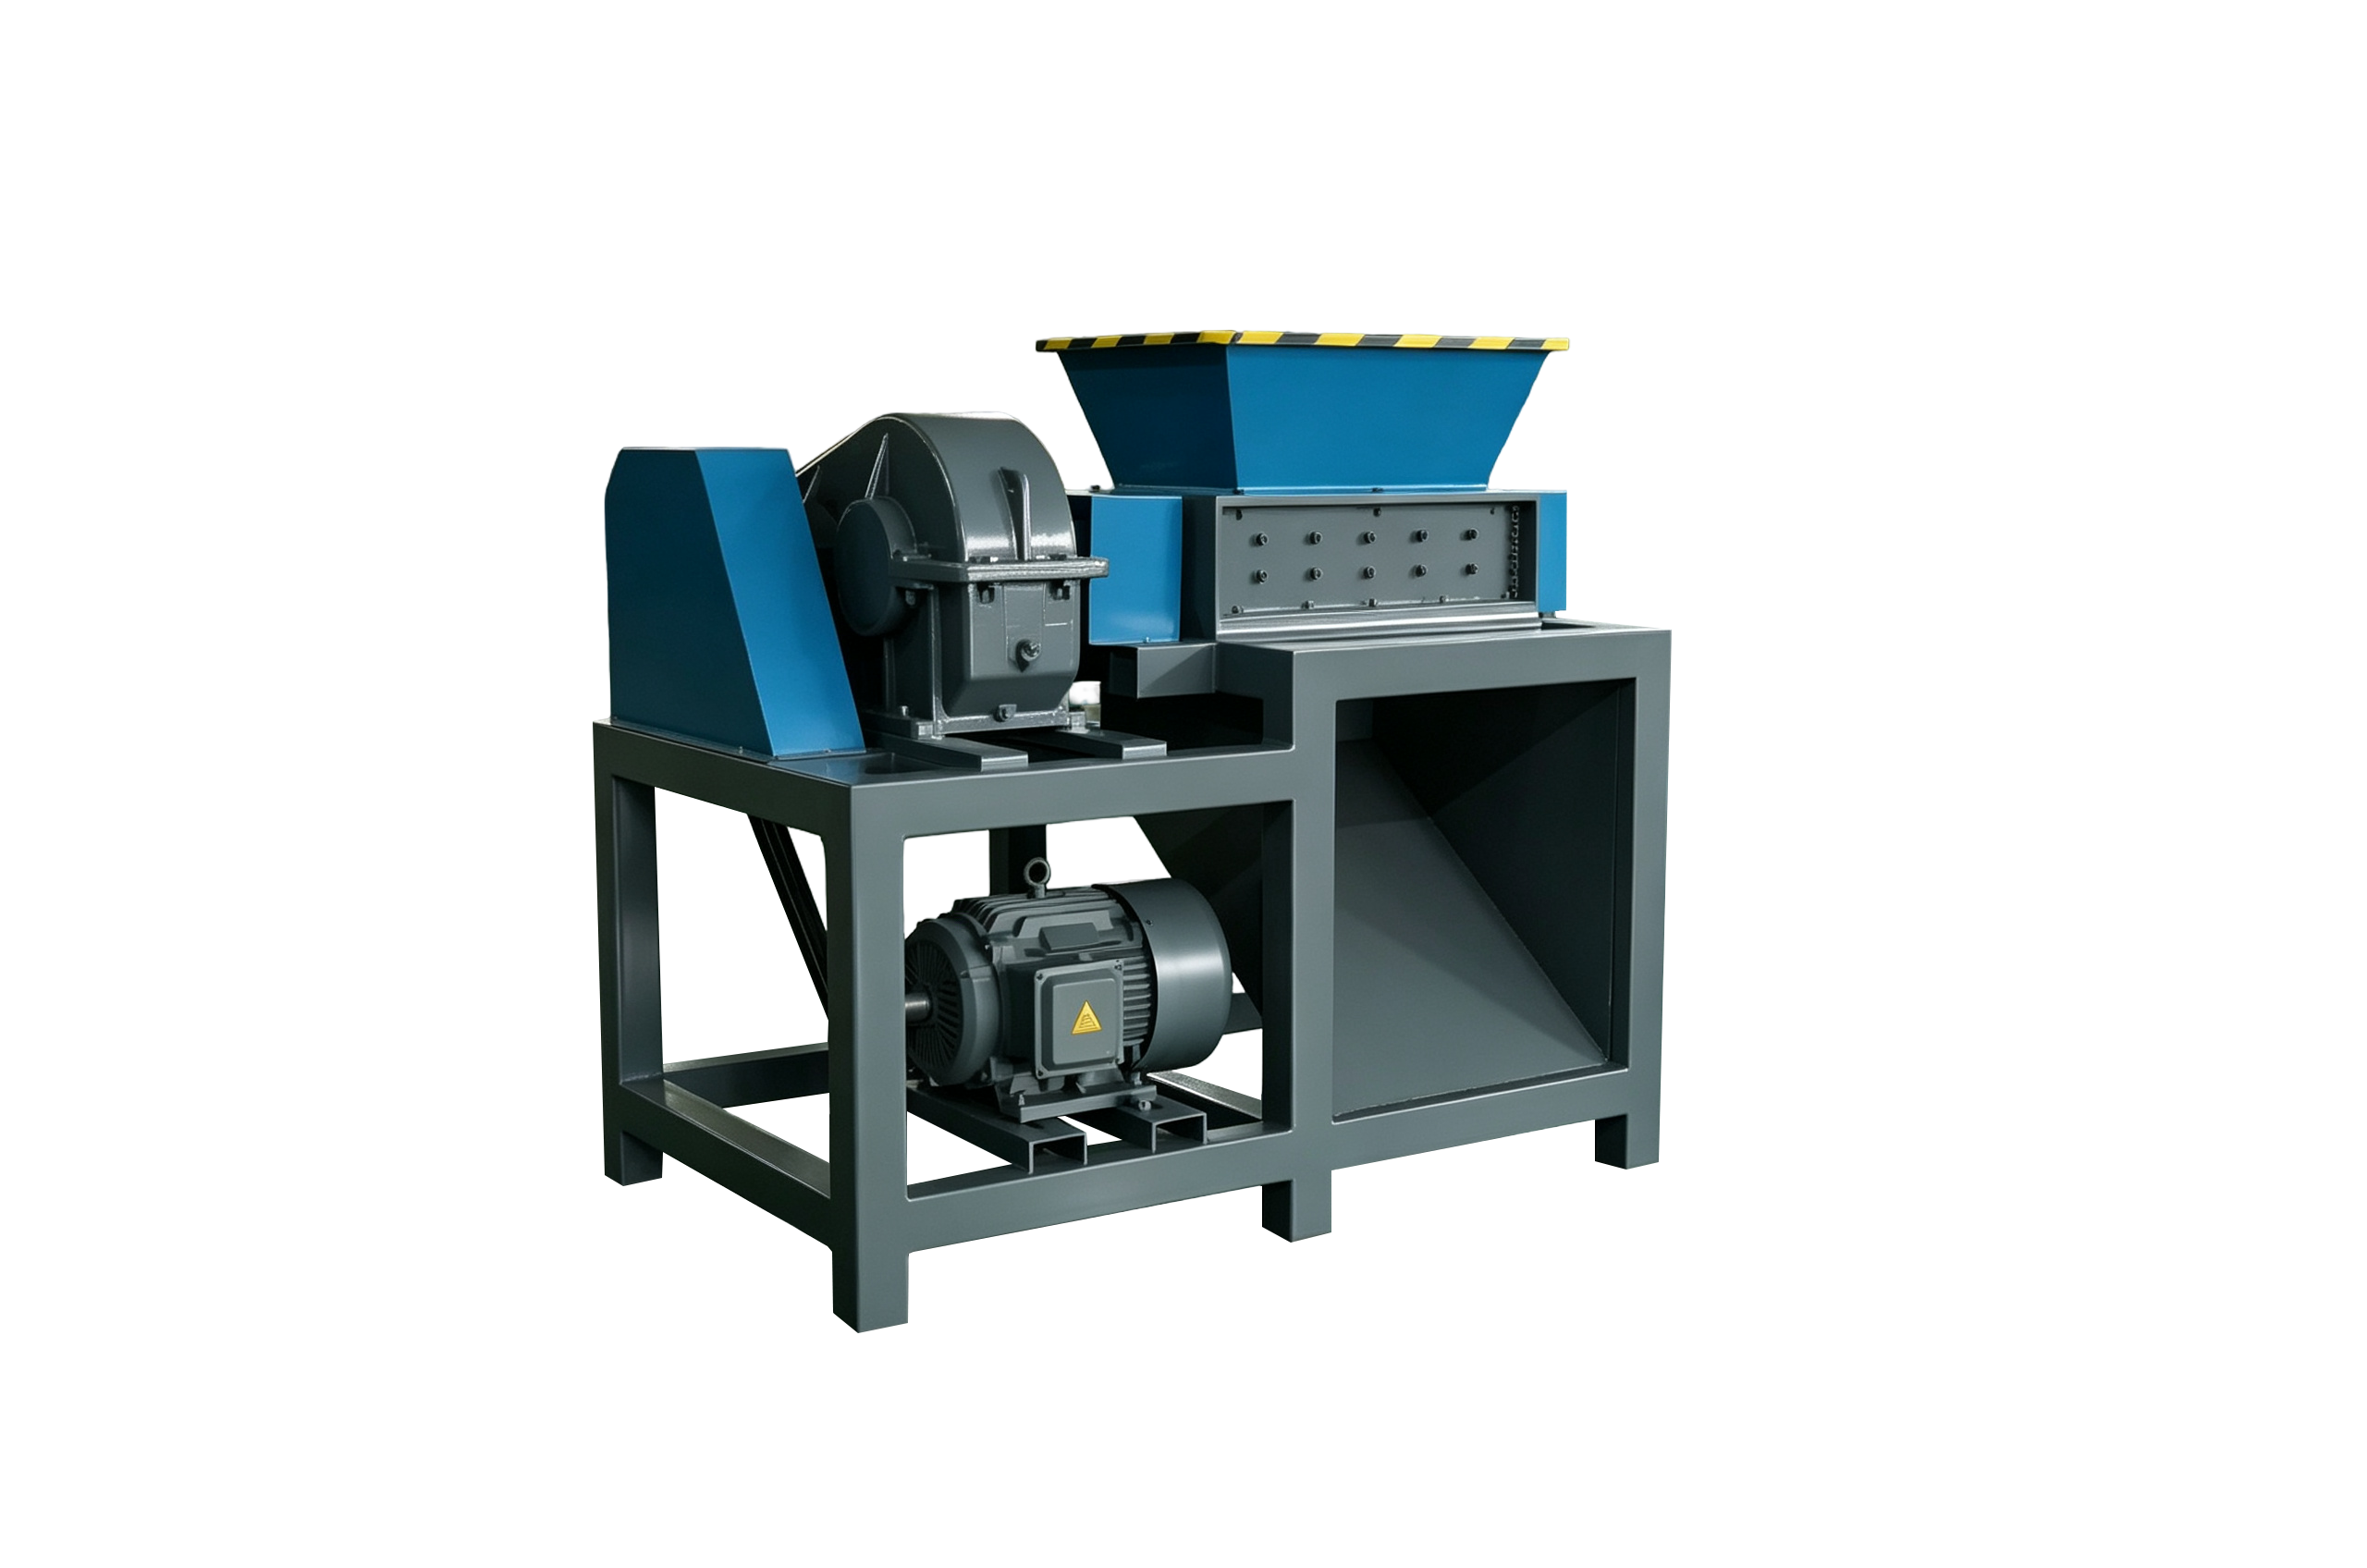
Trituradora de doble eje modelo 500, versátil y de alta resistencia, ZQ
-
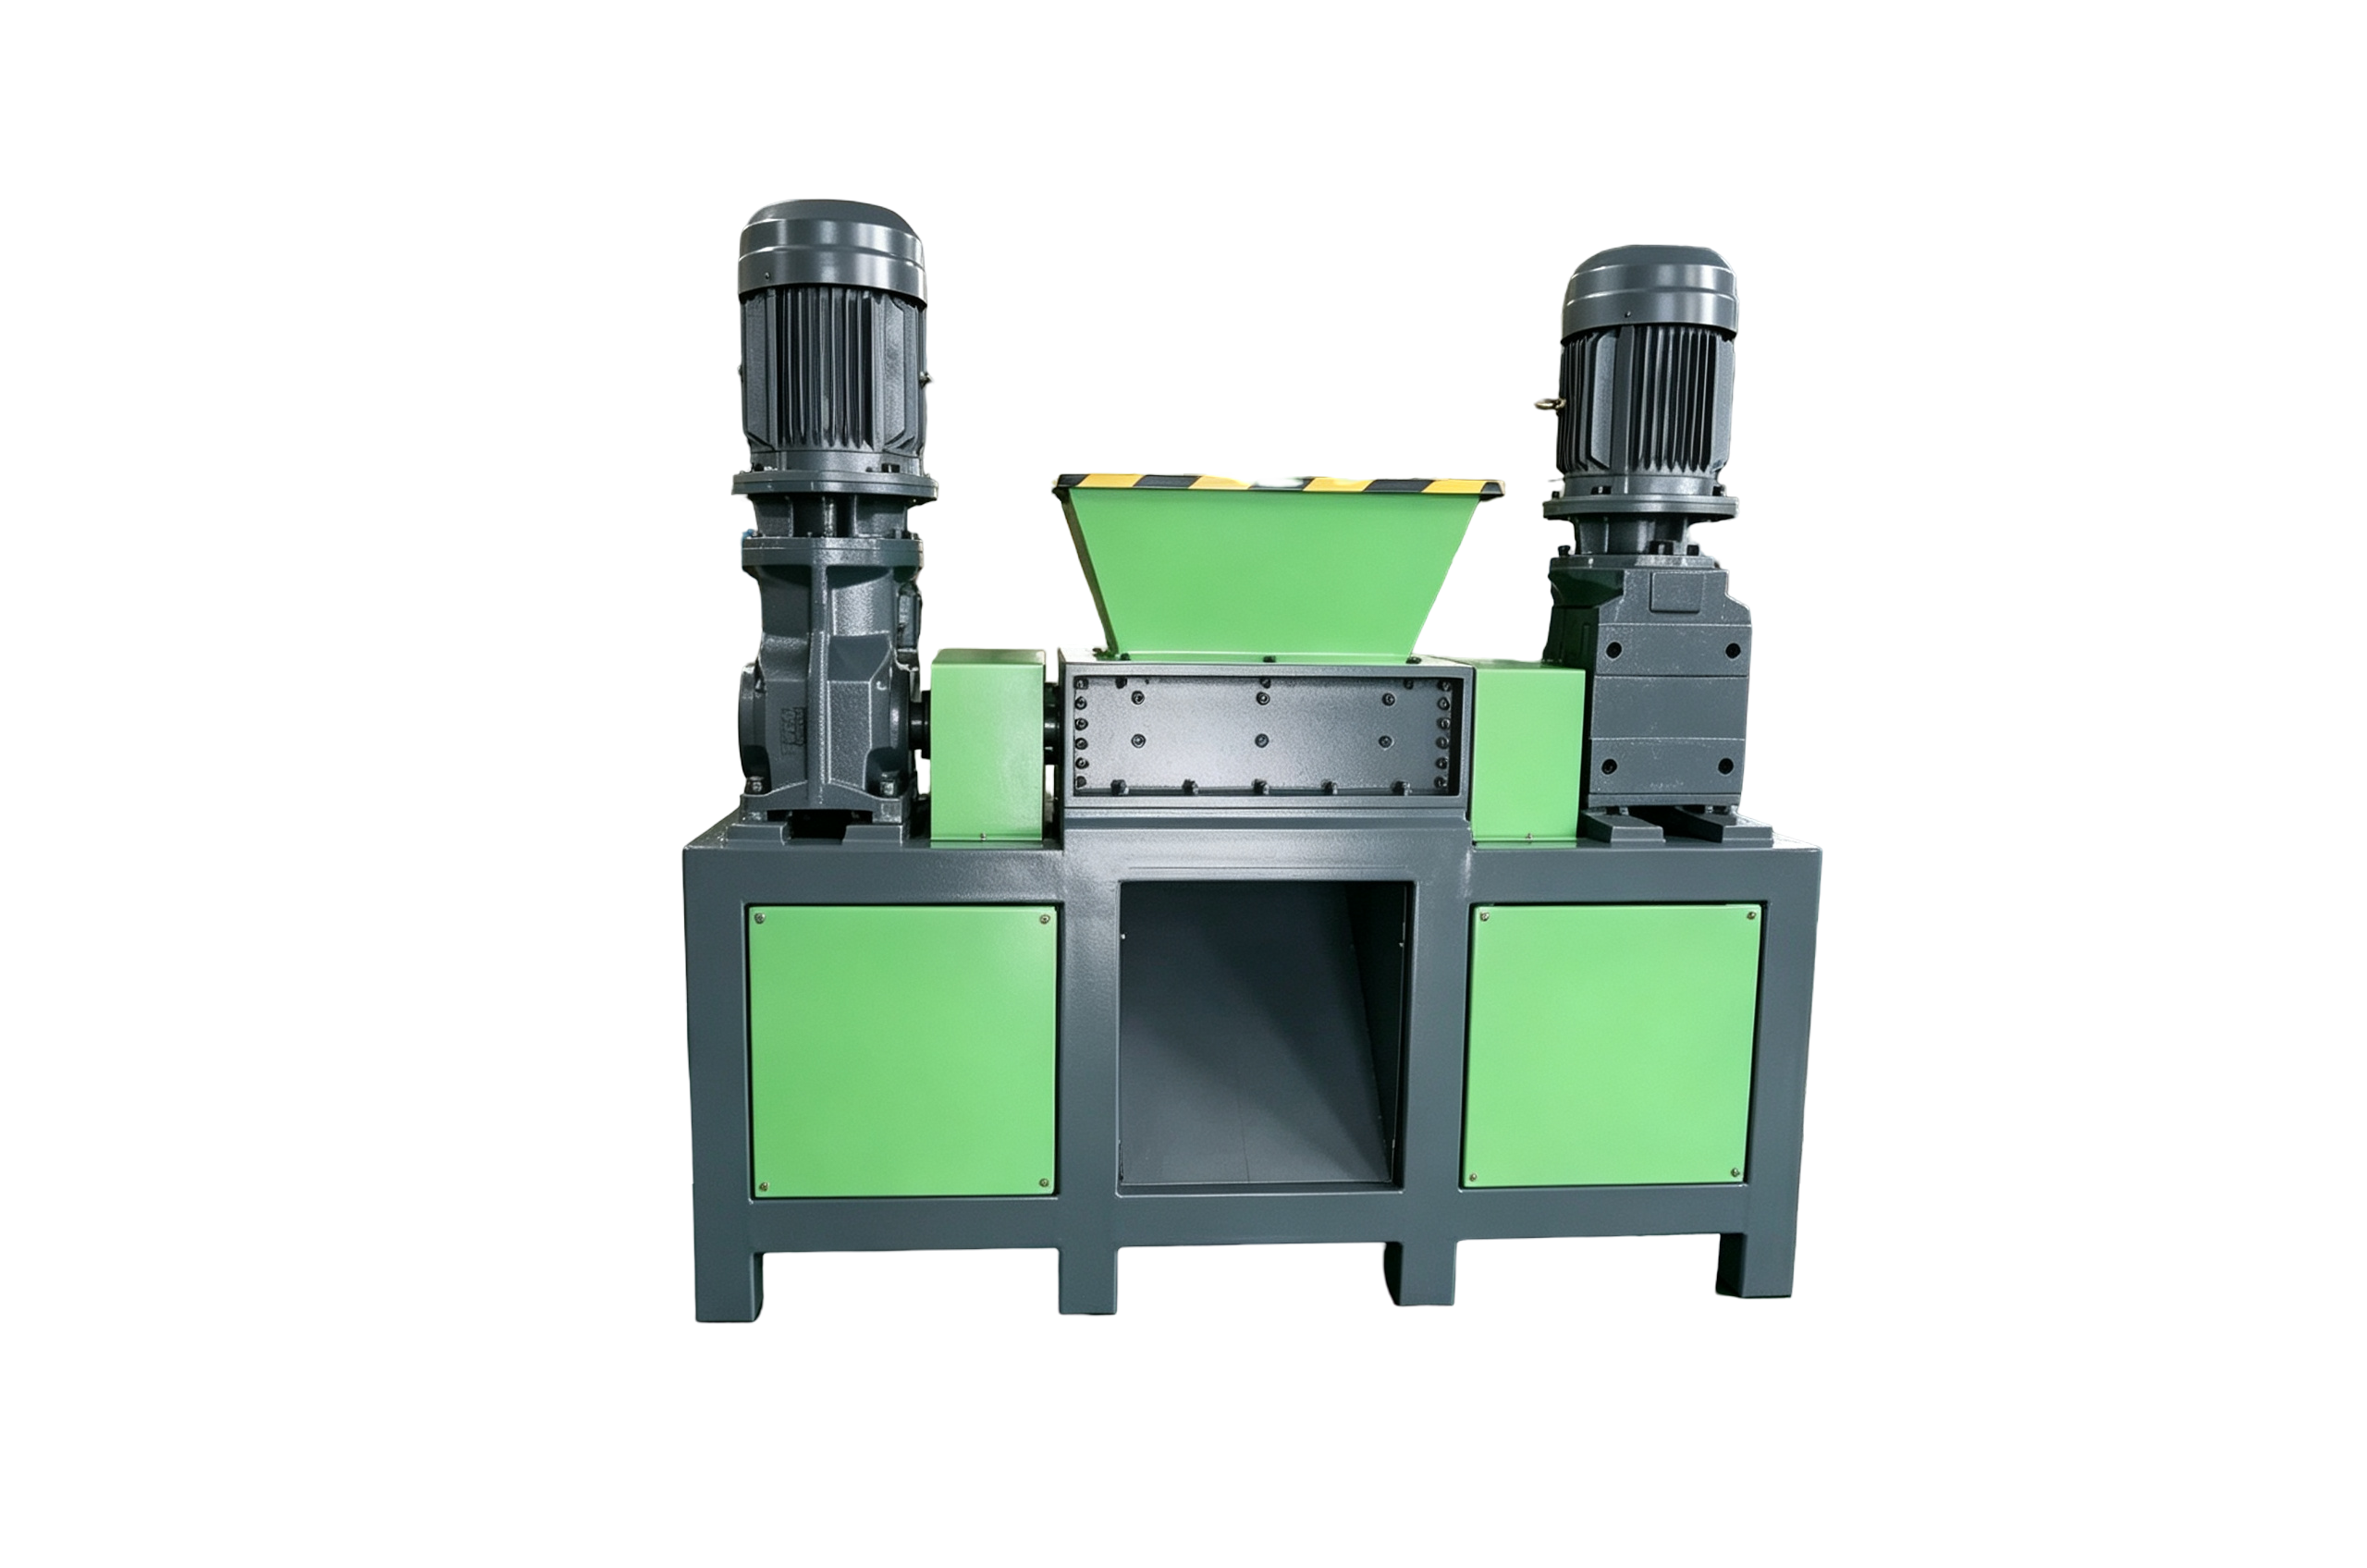
Trituradora industrial de doble eje modelo 400 de alto par