

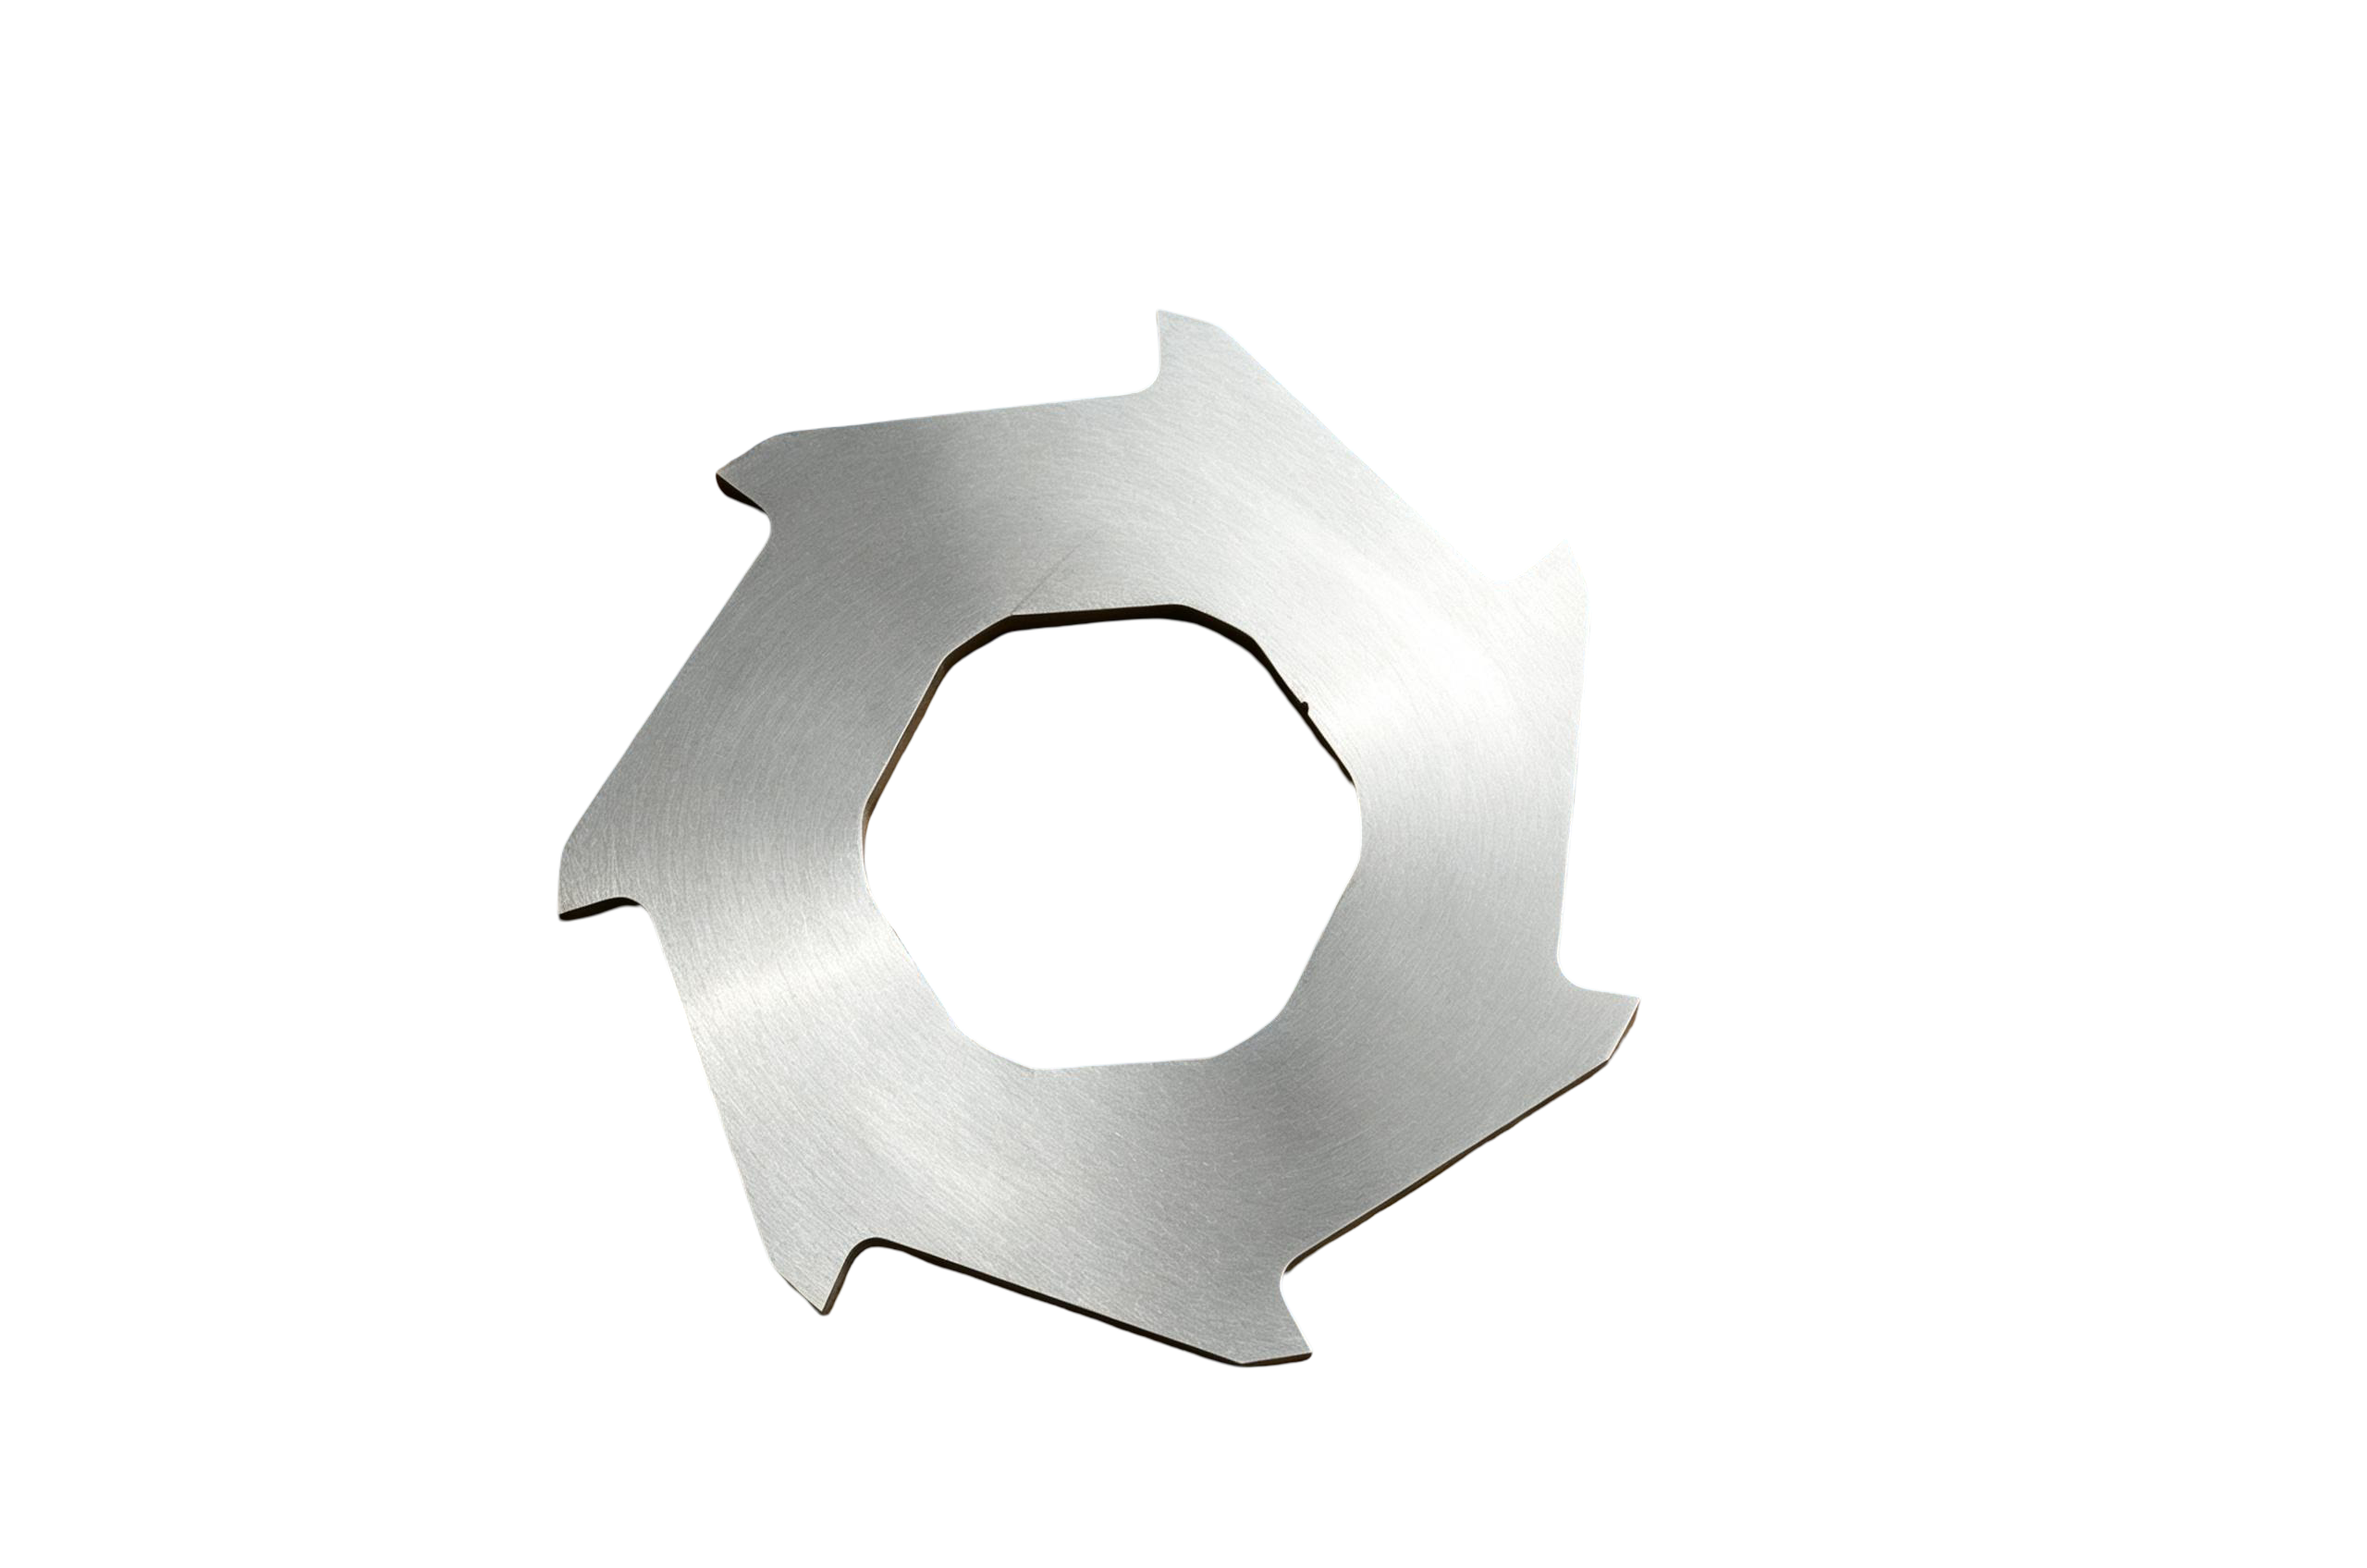
Ножи для двухвального измельчителя
Подробное описание
Контрольный список технических характеристик ножей двухвального измельчителя
Эти сменные ножи подходят для двухвальных измельчителей. Чтобы убедиться в совместимости, сравните приведенные ниже размеры с вашим утвержденным чертежом или подходящим образцом.
| Параметр | Технические характеристики | Что необходимо проверить |
|---|---|---|
| Наружный диаметр | По вылету (например, 180 мм для моделей 300/400, 100 мм для модели Mini) | Следуйте утвержденной редакции чертежа; не делайте выводы, основываясь исключительно на диаметре вала |
| Толщина | 5–40 мм (настраиваемый) | Убедитесь, что ширина прокладок и порядок их укладки соответствуют оригиналу |
| Соединение внутреннего отверстия и вала | Путем рисования | Шпоночный паз, шлицевой вал или отверстие со шпоночным пазом — укажите диаметр вала и размеры шпоночного паза |
| Профиль зуба | По чертежу (в форме когтя, квадрата или трапеции) | Сфотографируйте нож со всех сторон: спереди и сбоку; не делайте выводов, основываясь только на названии товара |
| Направление вращения | Путем рисования | Диски режущего блока могут иметь противоположную ориентацию скоса; определяйте их по положению вала |
| Распорка / Втулка | Путем рисования | Укажите внешний диаметр прокладки, внутренний диаметр отверстия и длину |
| Количество в наборе | По модели (например, 12 для Mini, 15 для 300, 40 для 400) | Уточните количество режущих дисков на каждом валу и расположение прокладок |
| Материал | Легированная инструментальная сталь 9CrSi / H13 (с возможностью индивидуальной настройки) | Выбирайте с учетом степени загрязнения и характера износа, а не только по твердости |
| Обработка поверхности | Готовые изделия, прошедшие термообработку | Подтвердить технические условия термообработки и диапазон твердости |
| Условия эксплуатации | Низкоскоростная резка под большую нагрузку | Для низкоскоростной резки с высоким крутящим моментом с использованием парных режущих блоков, а не грануляторов расплава |
Значения, помеченные как «по чертежу», требуют предоставления утвержденного чертежа или готового образца для подтверждения. Название ножа или фотография изделия сами по себе не определяют интерфейс крепления, геометрию зубьев или направление скоса.
Условия эксплуатации и выбор материалов
Марка стали и геометрия лезвия должны соответствовать реальным условиям эксплуатации, а не общему рейтингу по твердости. Прежде чем запрашивать другой материал, опишите, для каких целей используется текущий нож:
| Наблюдаемое состояние | Что нужно проверить | Существенное соображение |
|---|---|---|
| Постепенное скругление краёв | Абразивность исходного материала, состояние решета и зазор резания | 9CrSi — для общего пластика; SKD11 / Cr12MoV — для абразивных или наполненных материалов |
| Локальные сколы или трещины по краям | Твердые загрязнения (металл, камень), ударные нагрузки или неправильный зазор | Сталь H13 для горячей обработки, обеспечивающая ударопрочность; перед заменой стали необходимо проверить зазор |
| Коррозия или отложения | Влажность корма, содержание кислоты или метод очистки | Вариант из нержавеющей стали для коррозионных сырьевых материалов; в первую очередь устраните источник загрязнения |
| Неравномерный износ в одном месте | Правильность установки узла, концентрация подаваемого материала или состояние держателя ножа | Ни одна марка стали не решит проблему с креплением; сначала устраните неправильную установку |
Укажите материал, известные наполнители, максимальную толщину сечения, форму подачи и примеси. Укажите также, поставляются ли детали в разрозненном виде, в связках или при иной температуре. Фраза «Используйте более жёсткое лезвие» не содержит информации, необходимой для оценки предложения.
Изготовление лезвий на заказ: порядок действий при наличии чертежа или образца
Компания NJDETE изготавливает сменные ножи для измельчителей в соответствии с утвержденным вами чертежом или предоставленным образцом. Технологический процесс гарантирует, что сменные ножи будут соответствовать текущей схеме расположения ножей в машине.
- Вы отправляете: Идентификационные данные станка, чертеж (с указанием редакции и единиц измерения) или пригодный для использования образец, размеры режущего диска в расчете на вал, технические характеристики прокладки, а также детали соединения с валом, требуемое количество, а также характер резки или тип износа (если известно).
- NJDETE подтверждает: Наружный диаметр, толщина, геометрия внутреннего отверстия / шпоночного паза / прорези, профиль зубьев, ориентация скоса, размеры прокладок, выбор материала и требования к термической обработке.
- Далее следует производство: Утвержденная редакция чертежа. Если вы предоставляете бывший в употреблении образец, NJDETE фиксирует историю его повторной заточки и проводит разграничение между изношенными и исходными размерами. Не следует представлять изношенные кромки в качестве подтвержденной исходной геометрии.
- Проверка: Готовые ножи проверяются на соответствие утвержденному чертежу. Допуска и метод контроля согласовываются до начала производства.
Если у вас нет чертежа, пришлите фотографии ножа в анфас и сбоку, предварительные размеры и паспортную табличку станка. NJDETE может помочь определить технические характеристики по образцу, однако перед запуском в производство чертеж должен быть утвержден.
Связанные ресурсы
- Как измерить размеры ножей измельчителя для замены — что нужно зафиксировать перед тем, как запросить ценовое предложение
- Износ ножей измельчителя: когда необходимо затачивать, а когда — заменять — выбрать между исправлением, повторной шлифовкой и заменой
- Ножи для грануляторов на заказ: руководство по запросу предложений — что нужно предоставить для получения точного расчета стоимости замены
Отправьте свой чертеж или образец, чтобы получить расценки на замену
Ordering Plastic Shredder Blades for an Existing Machine
A replacement cutter needs to fit the machine that is running today. The original sales model, a photograph and an outside diameter are useful starting points, but they leave several mating features unresolved. Before production, agree the complete cutter drawing and the arrangement in which the parts will work.
For plastic shredder blades, describe the actual feed as well as the machine. Thin runners, thick moldings and loose flexible scrap do not present the same cutting task. Record known fillers, hard inclusions and the location of damage on the current set. This information helps distinguish a material question from an assembly or feed problem.
A disc-type double-shaft cutter should not be ordered as though it were a single-shaft rotor block. The mounting interface, orientation and assembly differ. If the machine identification is uncertain, send photographs of the whole cutting arrangement with individual parts identified, rather than selecting a visually similar blade from a catalogue.
Confirm the Set Before Approving Individual Parts
| Part or feature | What the purchasing record should contain |
|---|---|
| Cutter disc | Drawing revision, outside diameter, thickness, bore and tooth geometry |
| Shaft interface | Approved hole profile and associated locating features |
| Spacer | Width, diameters and position in the assembly |
| Orientation | Shaft identity and sequence where different parts are used |
| Set quantity | Pieces per position, shaft and complete machine |
| Material requirement | Agreed grade, heat treatment and inspection documentation |
Ask whether the order covers loose discs, discs and spacers, or an assembled package. These are different supply scopes. A price described as “per set” is not comparable until the quantities and included parts are clear.
Keep the assembly record with the approved part drawings. It is particularly important when a machine has been modified or its cutters have been reground. A sample from one position may not represent every part on both shafts.
A Used Sample Needs a Condition Record
A worn knife carries useful fitting information, but its cutting edge may no longer show the original geometry. Mark known reground surfaces and identify any dimensions that are provisional. If several samples have different wear, label their positions before shipment.
Do not force an apparently close part onto the shaft to establish compatibility. Dimensional inspection and the machine-specific approval process should settle fit before installation. Where the approved original geometry is unavailable, record how the proposed replacement drawing was established and who has accepted it.
Этот https://njdete.com/how-to-measure-shredder-blades/ explains the information to collect. The https://njdete.com/shredder-blade-replacement-guide/ covers the wider maintenance and ordering record.
What to Ask for With the Finished Blades
The inspection record should identify the order and drawing revision. Agree which dimensions will be reported, which instruments or methods will be used and whether material and heat-treatment records are required. A general statement that the parts were inspected does not tell receiving staff whether they match the approved order.
A hardness result is one part of that record. Specify the agreed test method, acceptance requirement and identification of the tested part or batch. Do not compare unexplained hardness numbers from different quotations as proof of cutting life. Neither a material label nor a hardness reading establishes the complete condition of the edge, bore and mating surfaces.
Keep parts protected and identified during transport. Ask how different cutter positions or orientations will be marked without damaging functional surfaces. At receipt, check quantities and identification against the packing list before releasing the set to maintenance.
Comparing Two Replacement Quotes
Compare the same drawing, quantities and inspection scope. One quotation may include spacers and documented checks while another covers only cutter discs. Freight, packing and any sample-return arrangements should also be visible.
For a first order, discuss how approval samples or the first production set will be assessed. Record the required decision before the remaining quantity is released. This creates a clearer purchasing boundary than approving an entire order on the basis of a catalogue photograph.
See the https://njdete.com/shredder-blade-price-quote-comparison/ for the commercial checklist. Material decisions should be reviewed with the operating problem and cutter geometry, rather than treated as an automatic upgrade.
Questions Before You Send the Enquiry
Can I replace only the most worn discs?
Ask for a review of the complete assembly and its remaining parts. New and worn components may create fitting or operating differences that a single-part measurement misses. The decision belongs with the machine-specific maintenance assessment.
Can a thinner cutter reduce my output size?
Not reliably on thickness alone. The cutter stack, mating components, feed and discharge behavior all matter. Any proposed change needs an approved assembly and an output assessment; it is not simply a different purchasing line item.
What if I only have photographs?
Use them for preliminary identification. Include a scale, full-face and side views, machine information and the problem being addressed. Make clear that a final production drawing still requires confirmation.
Send NJDETE the current drawing or sample information, required quantities and assembly details for a replacement review. If the order is urgent, state the required delivery date separately from the technical acceptance requirements.
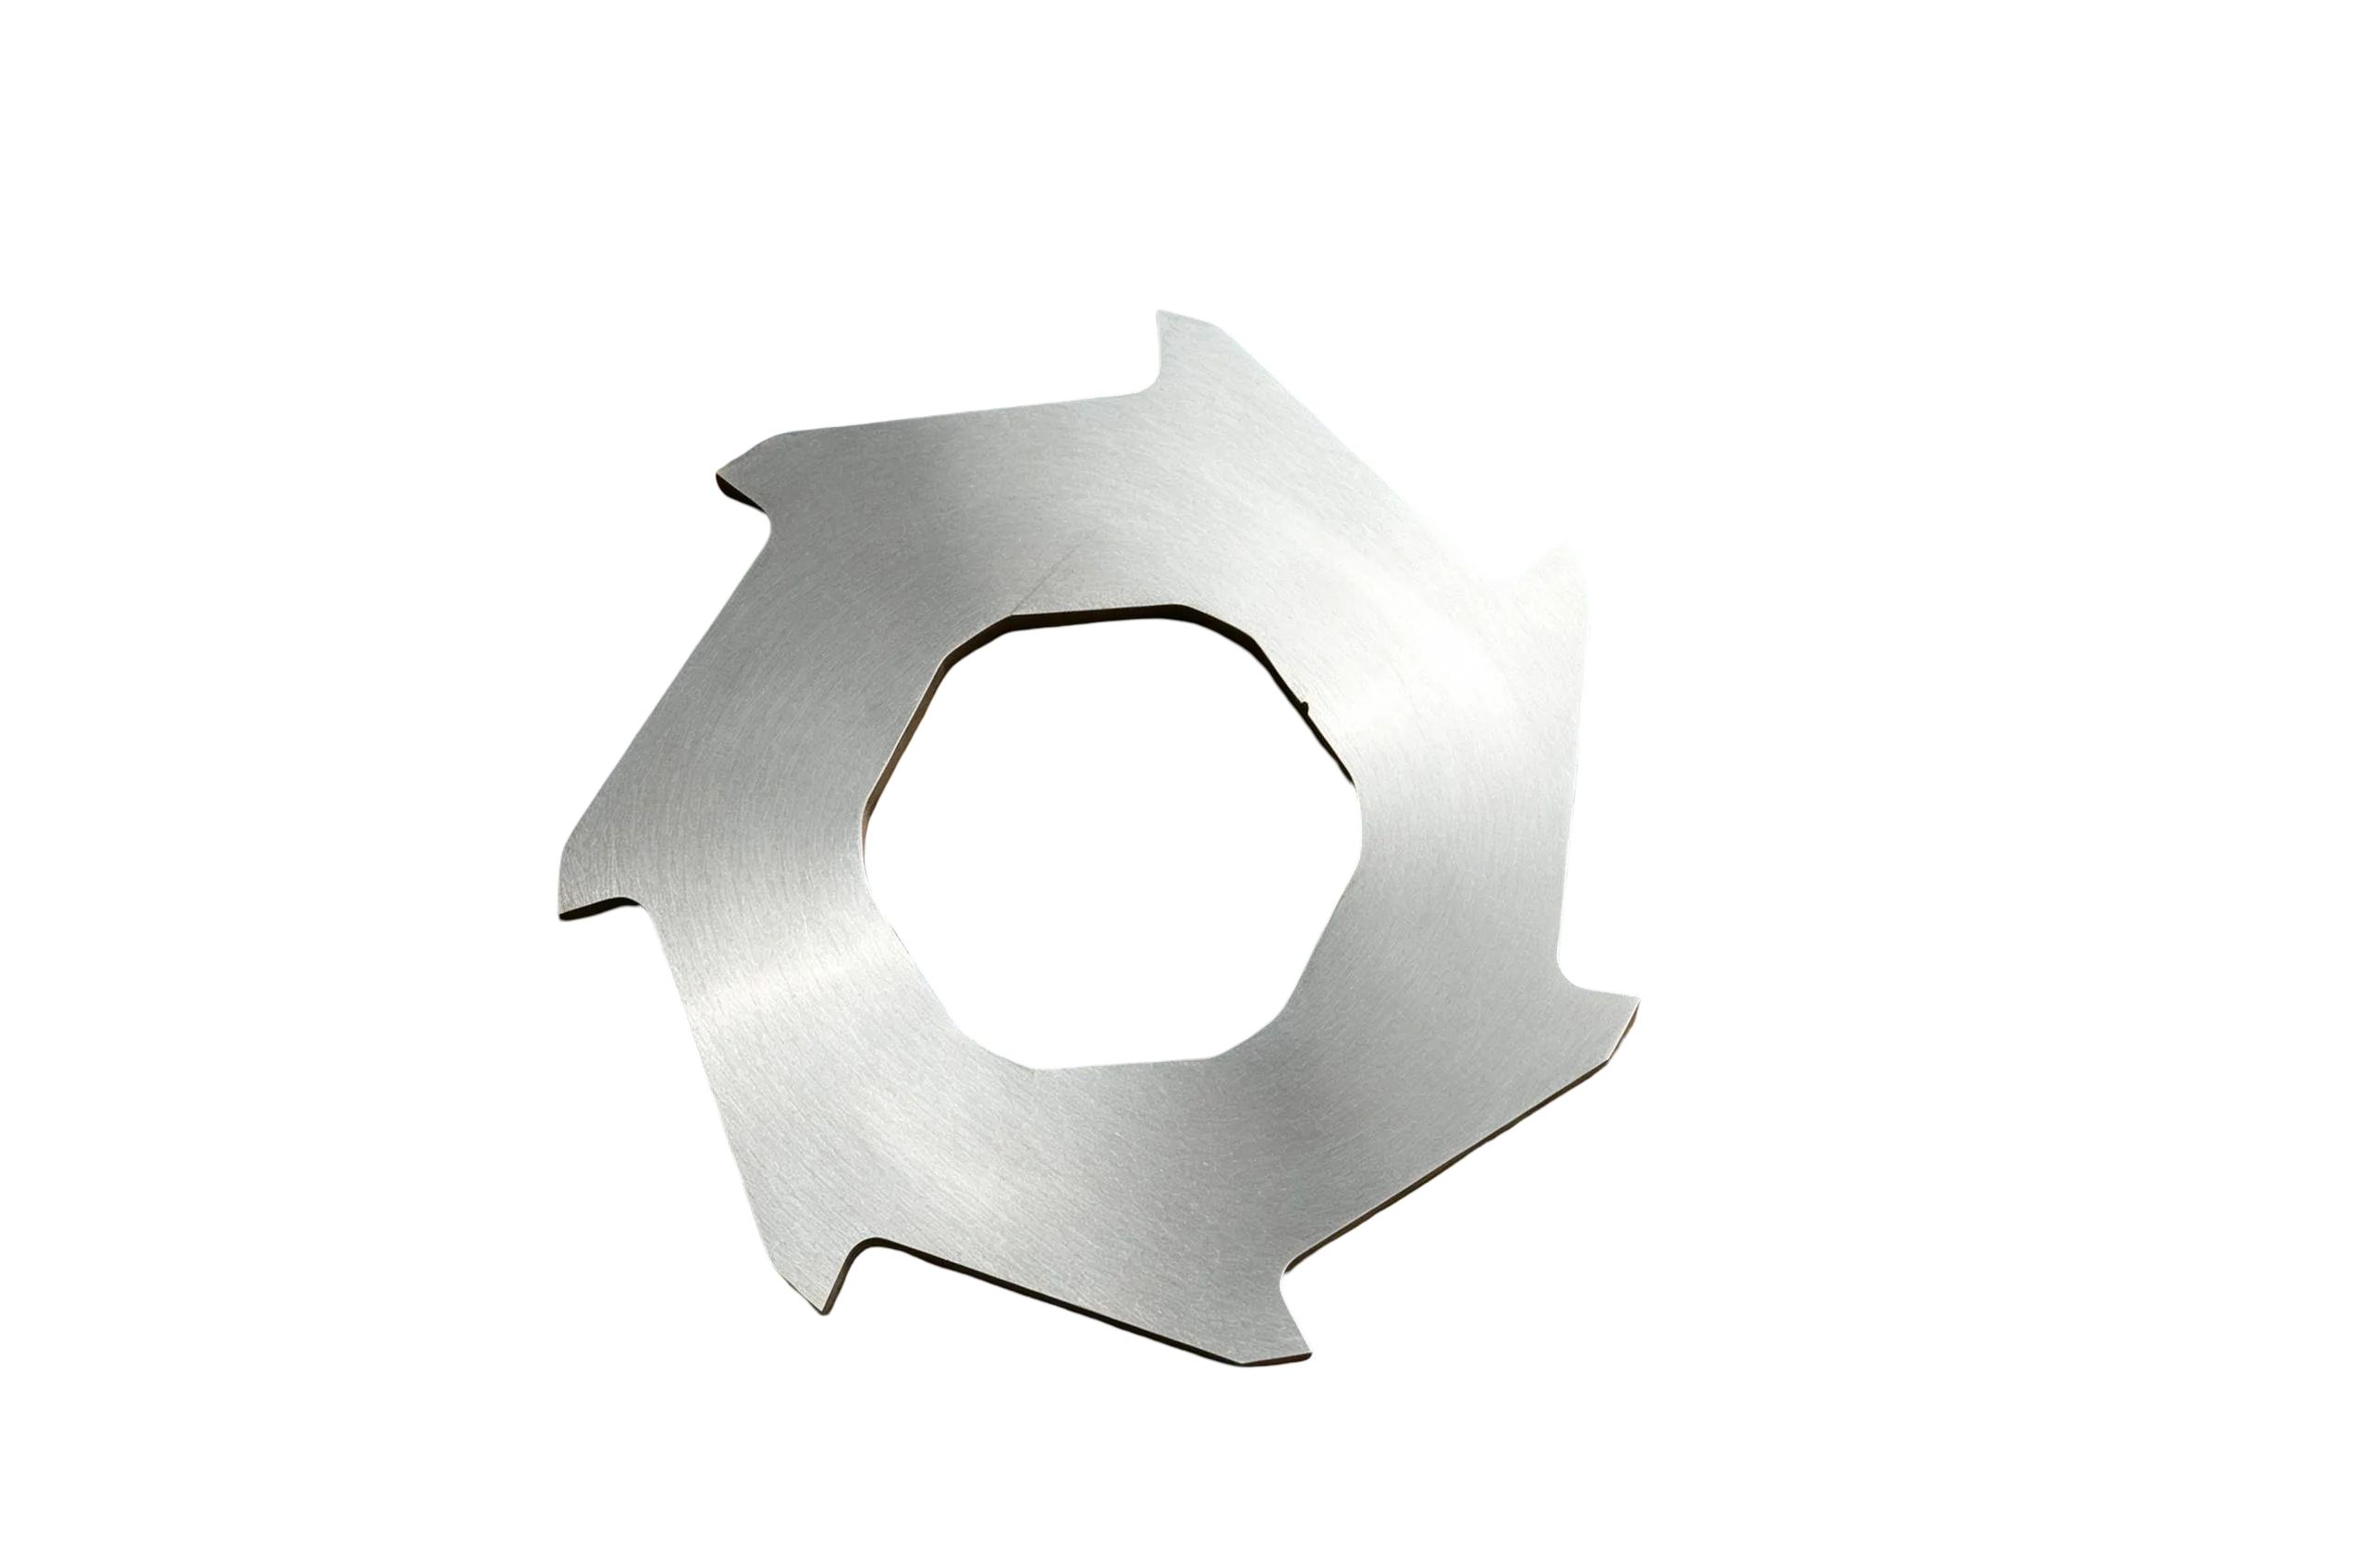
Published NJDETE website image; used for visual context, not as a performance-test record.
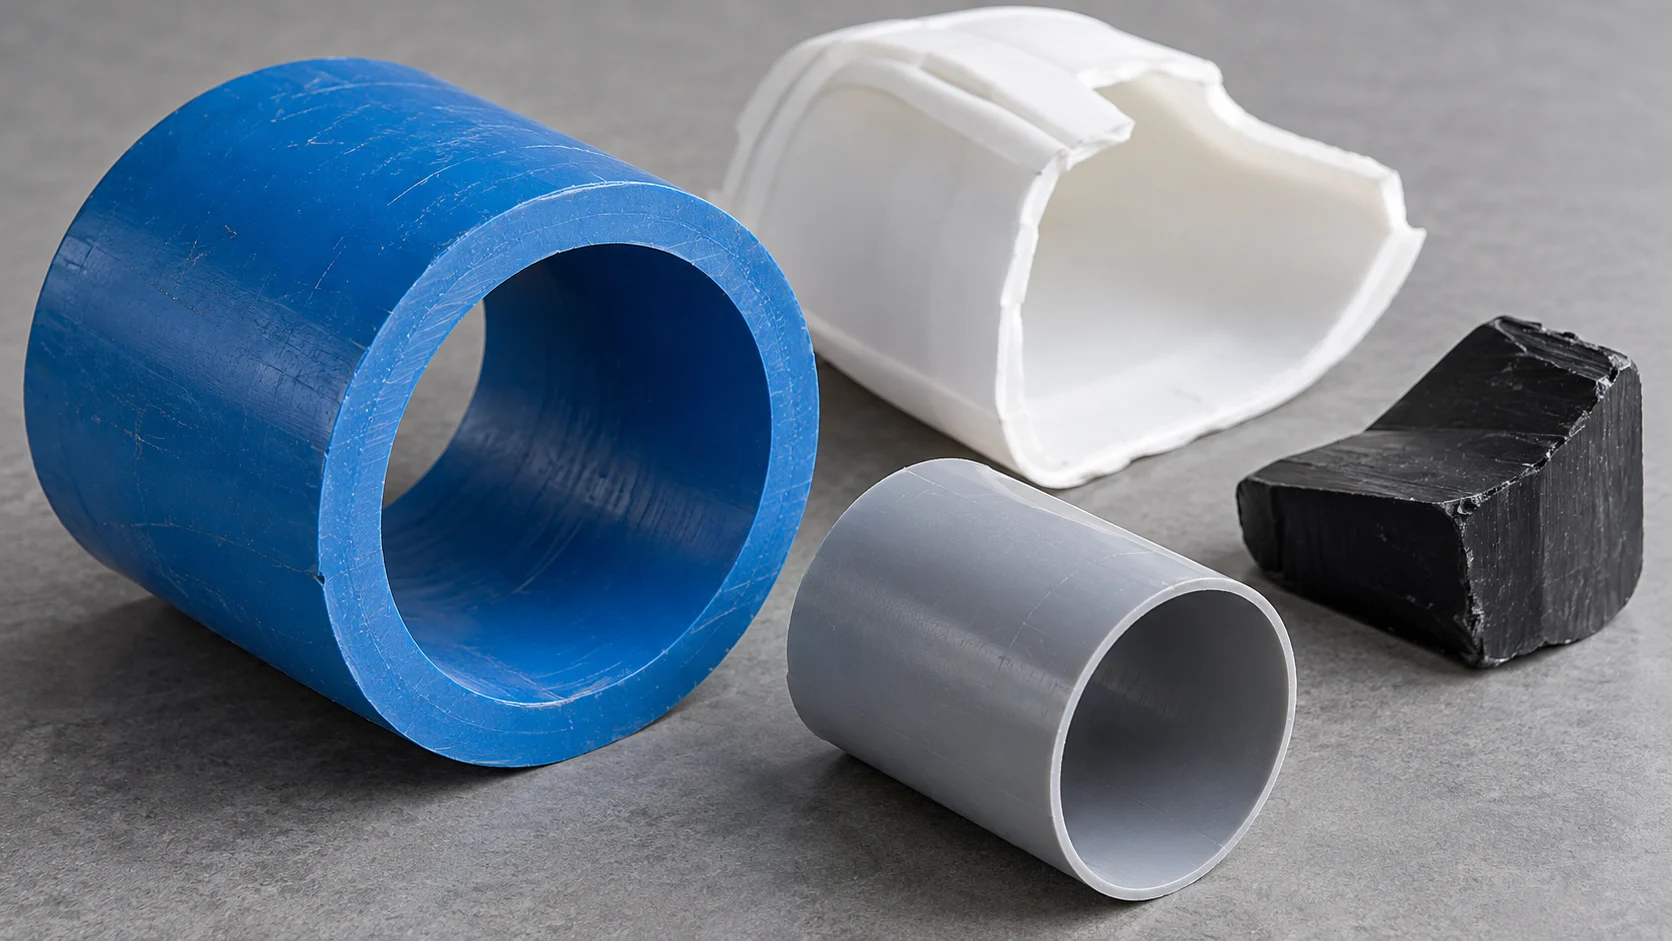
Published NJDETE website image; used for visual context, not as a performance-test record.
Further Viewing
Watch the NJDETE video channel. Ask for material and configuration details when using a demonstration to assess a purchase.
Теги:
Основные особенности
Индивидуальный диаметр и внутренний диаметр
Укажите наружный диаметр и геометрию внутреннего отверстия в соответствии с утвержденным чертежом вала.
Диапазон толщины: 5–40 мм
Возможность выбора индивидуальной толщины позволяет создавать конструкции режущих блоков с учётом конкретных требований применения.
Варианты 9CrSi и H13
Приведенные ниже варианты стали служат отправной точкой для выбора материала и термической обработки.
Индивидуальные профили зубьев
Подберите геометрию зубьев с учетом предполагаемого сырья и схемы резания.
Приложения и сценарии использования
Переработка пластмасс и полимеров
Лезвия из сталей SKD11 и D2 — для твердых пластиков; из сталей H13 и 9CrSi — для абразивных стеклонаполненных или конструкционных полимеров.
Узнать больше →Измельчение шин и резины
Лезвия высокой твердости с опциональным твердосплавным напылением не подвержены прилипанию резины и аккуратно разрезают смешанный корд шин.
Узнать больше →Утилизация электронных отходов и измельчение печатных плат
Варианты лезвий из нержавеющей стали и с покрытием предотвращают прилипание материала, обеспечивая при этом длительный срок службы режущей кромки при обработке твёрдых точек пайки на печатных платах.
Узнать больше →Часто задаваемые вопросы
Какие размеры необходимы для запасных ножей измельчителя?
Как выбрать подходящий материал для лезвий из имеющихся вариантов?
Можно ли изменить толщину режущего инструмента, чтобы получить более мелкий продукт?
Можно ли заточить изношенные ножи измельчителя вместо того, чтобы их заменять?
Сопутствующие товары
-
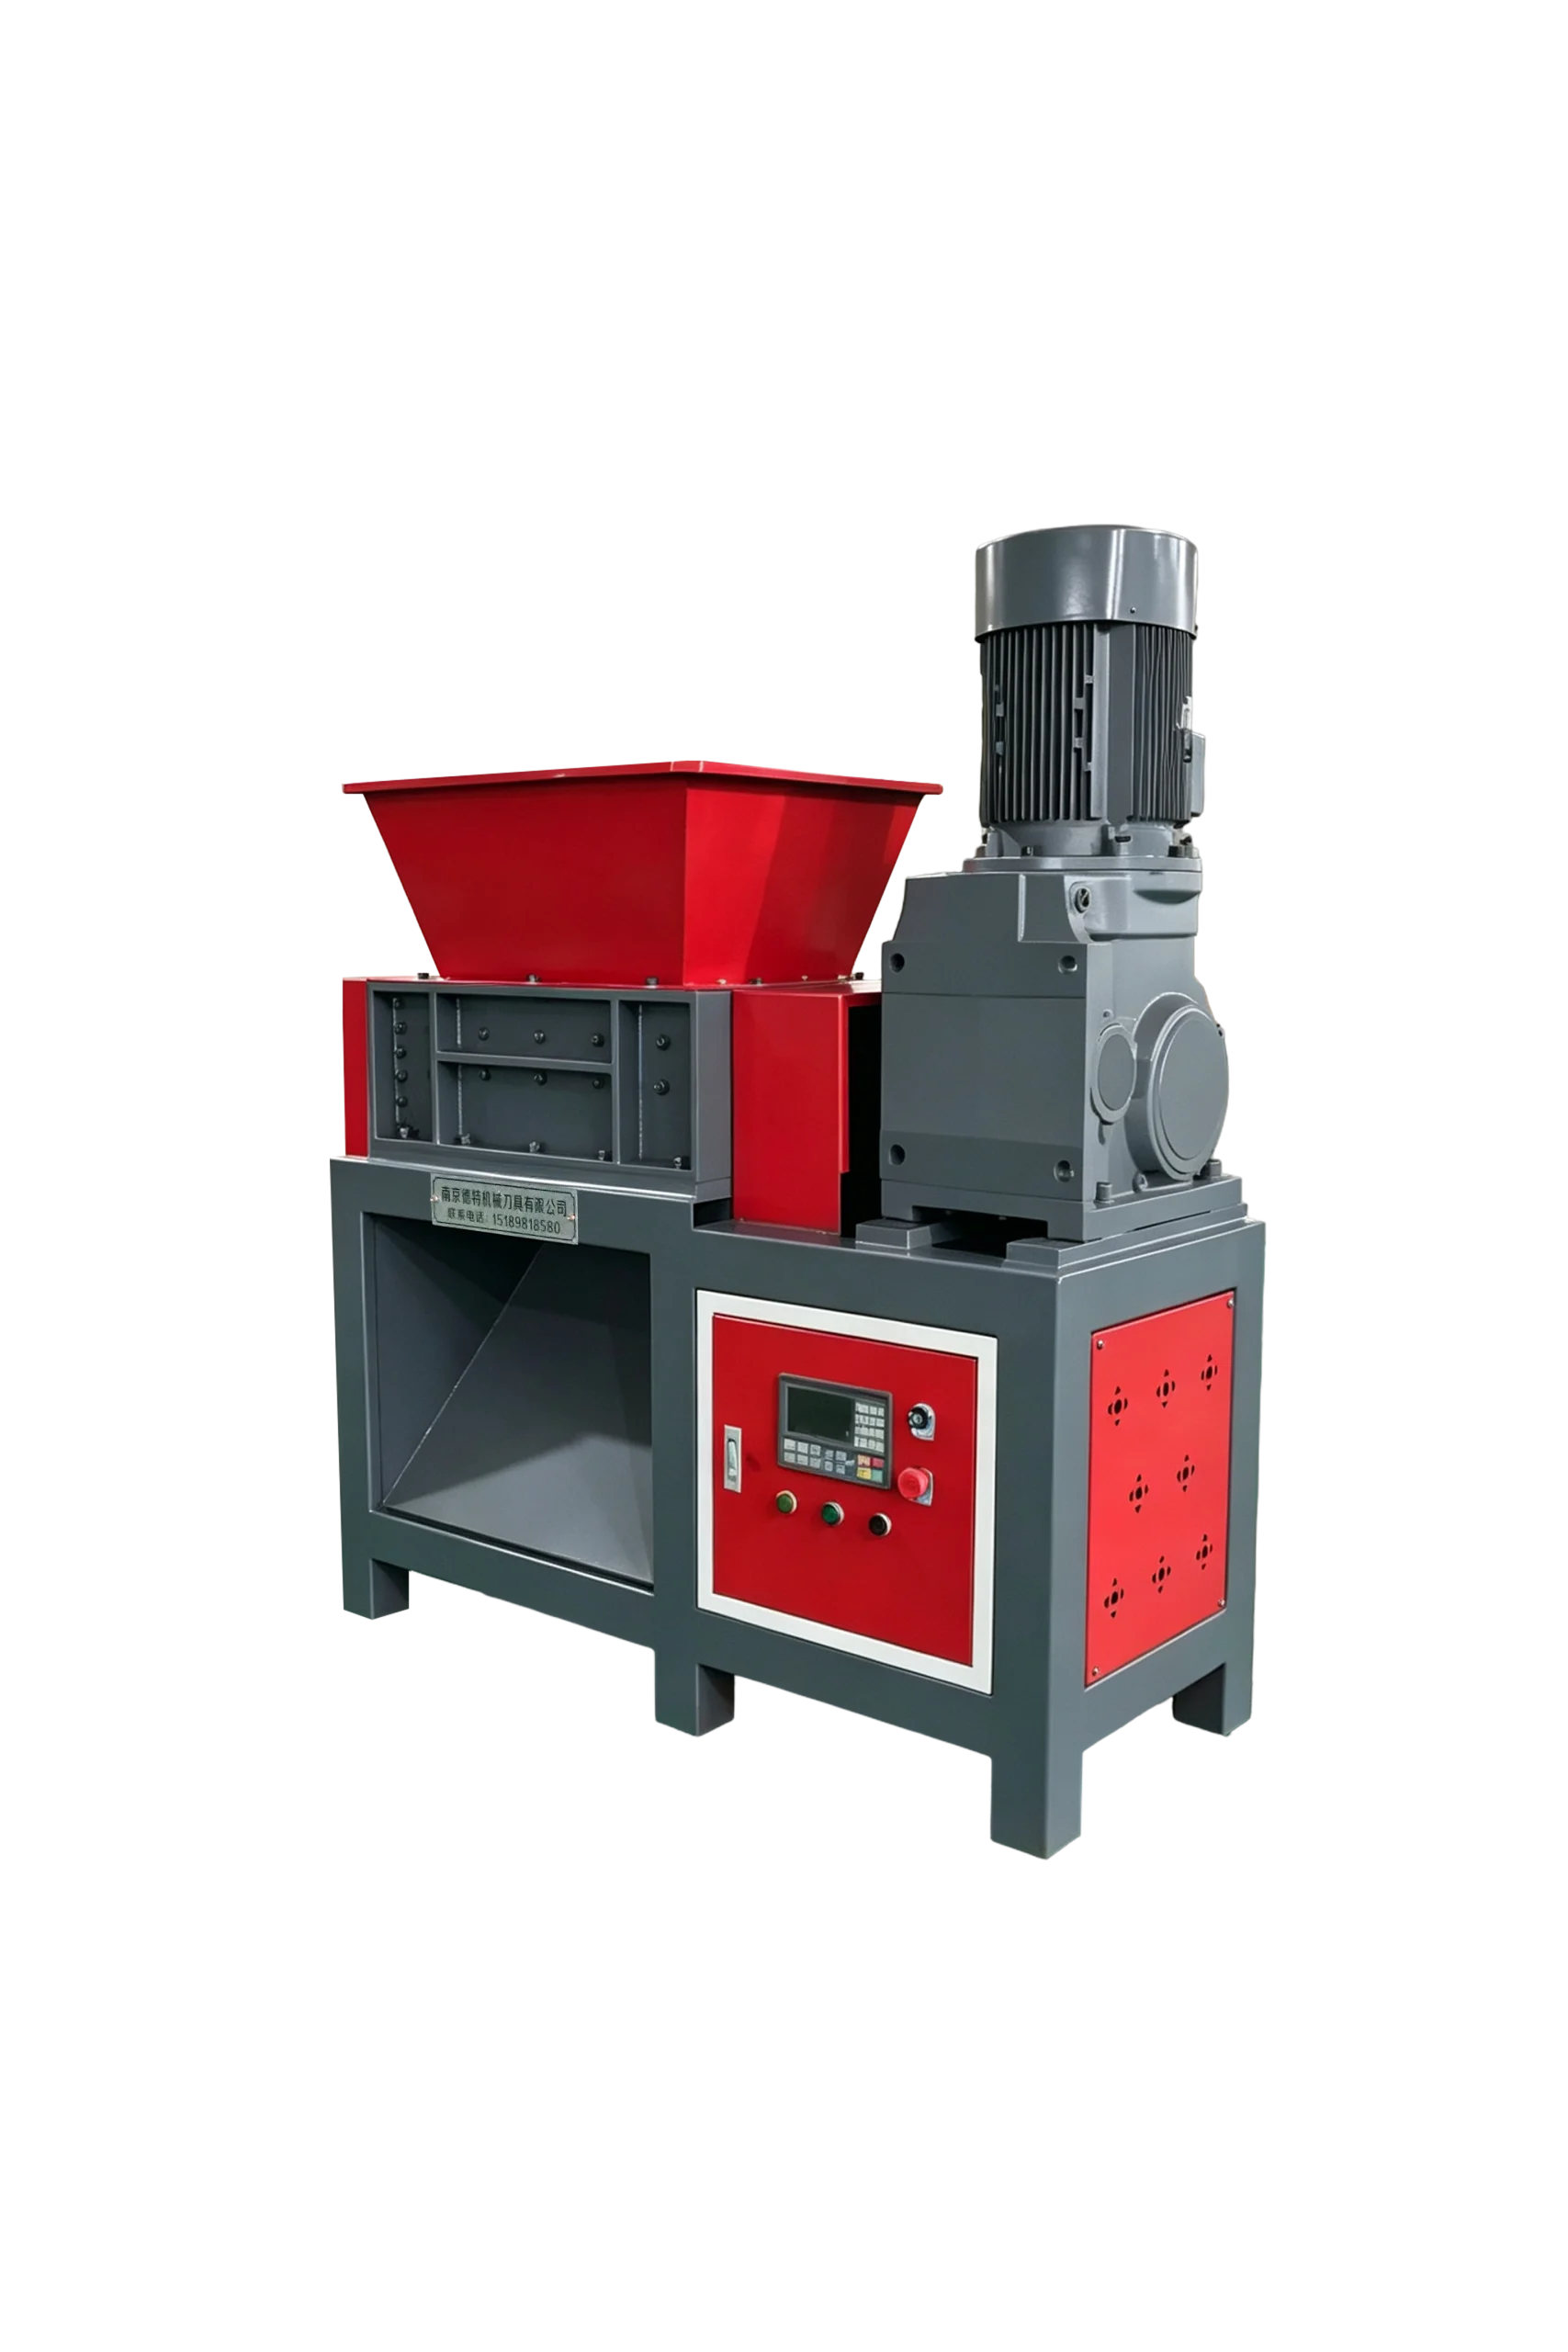
Универсальный двухвальный измельчитель модели «Heavy-Duty 500» повышенной прочности
-
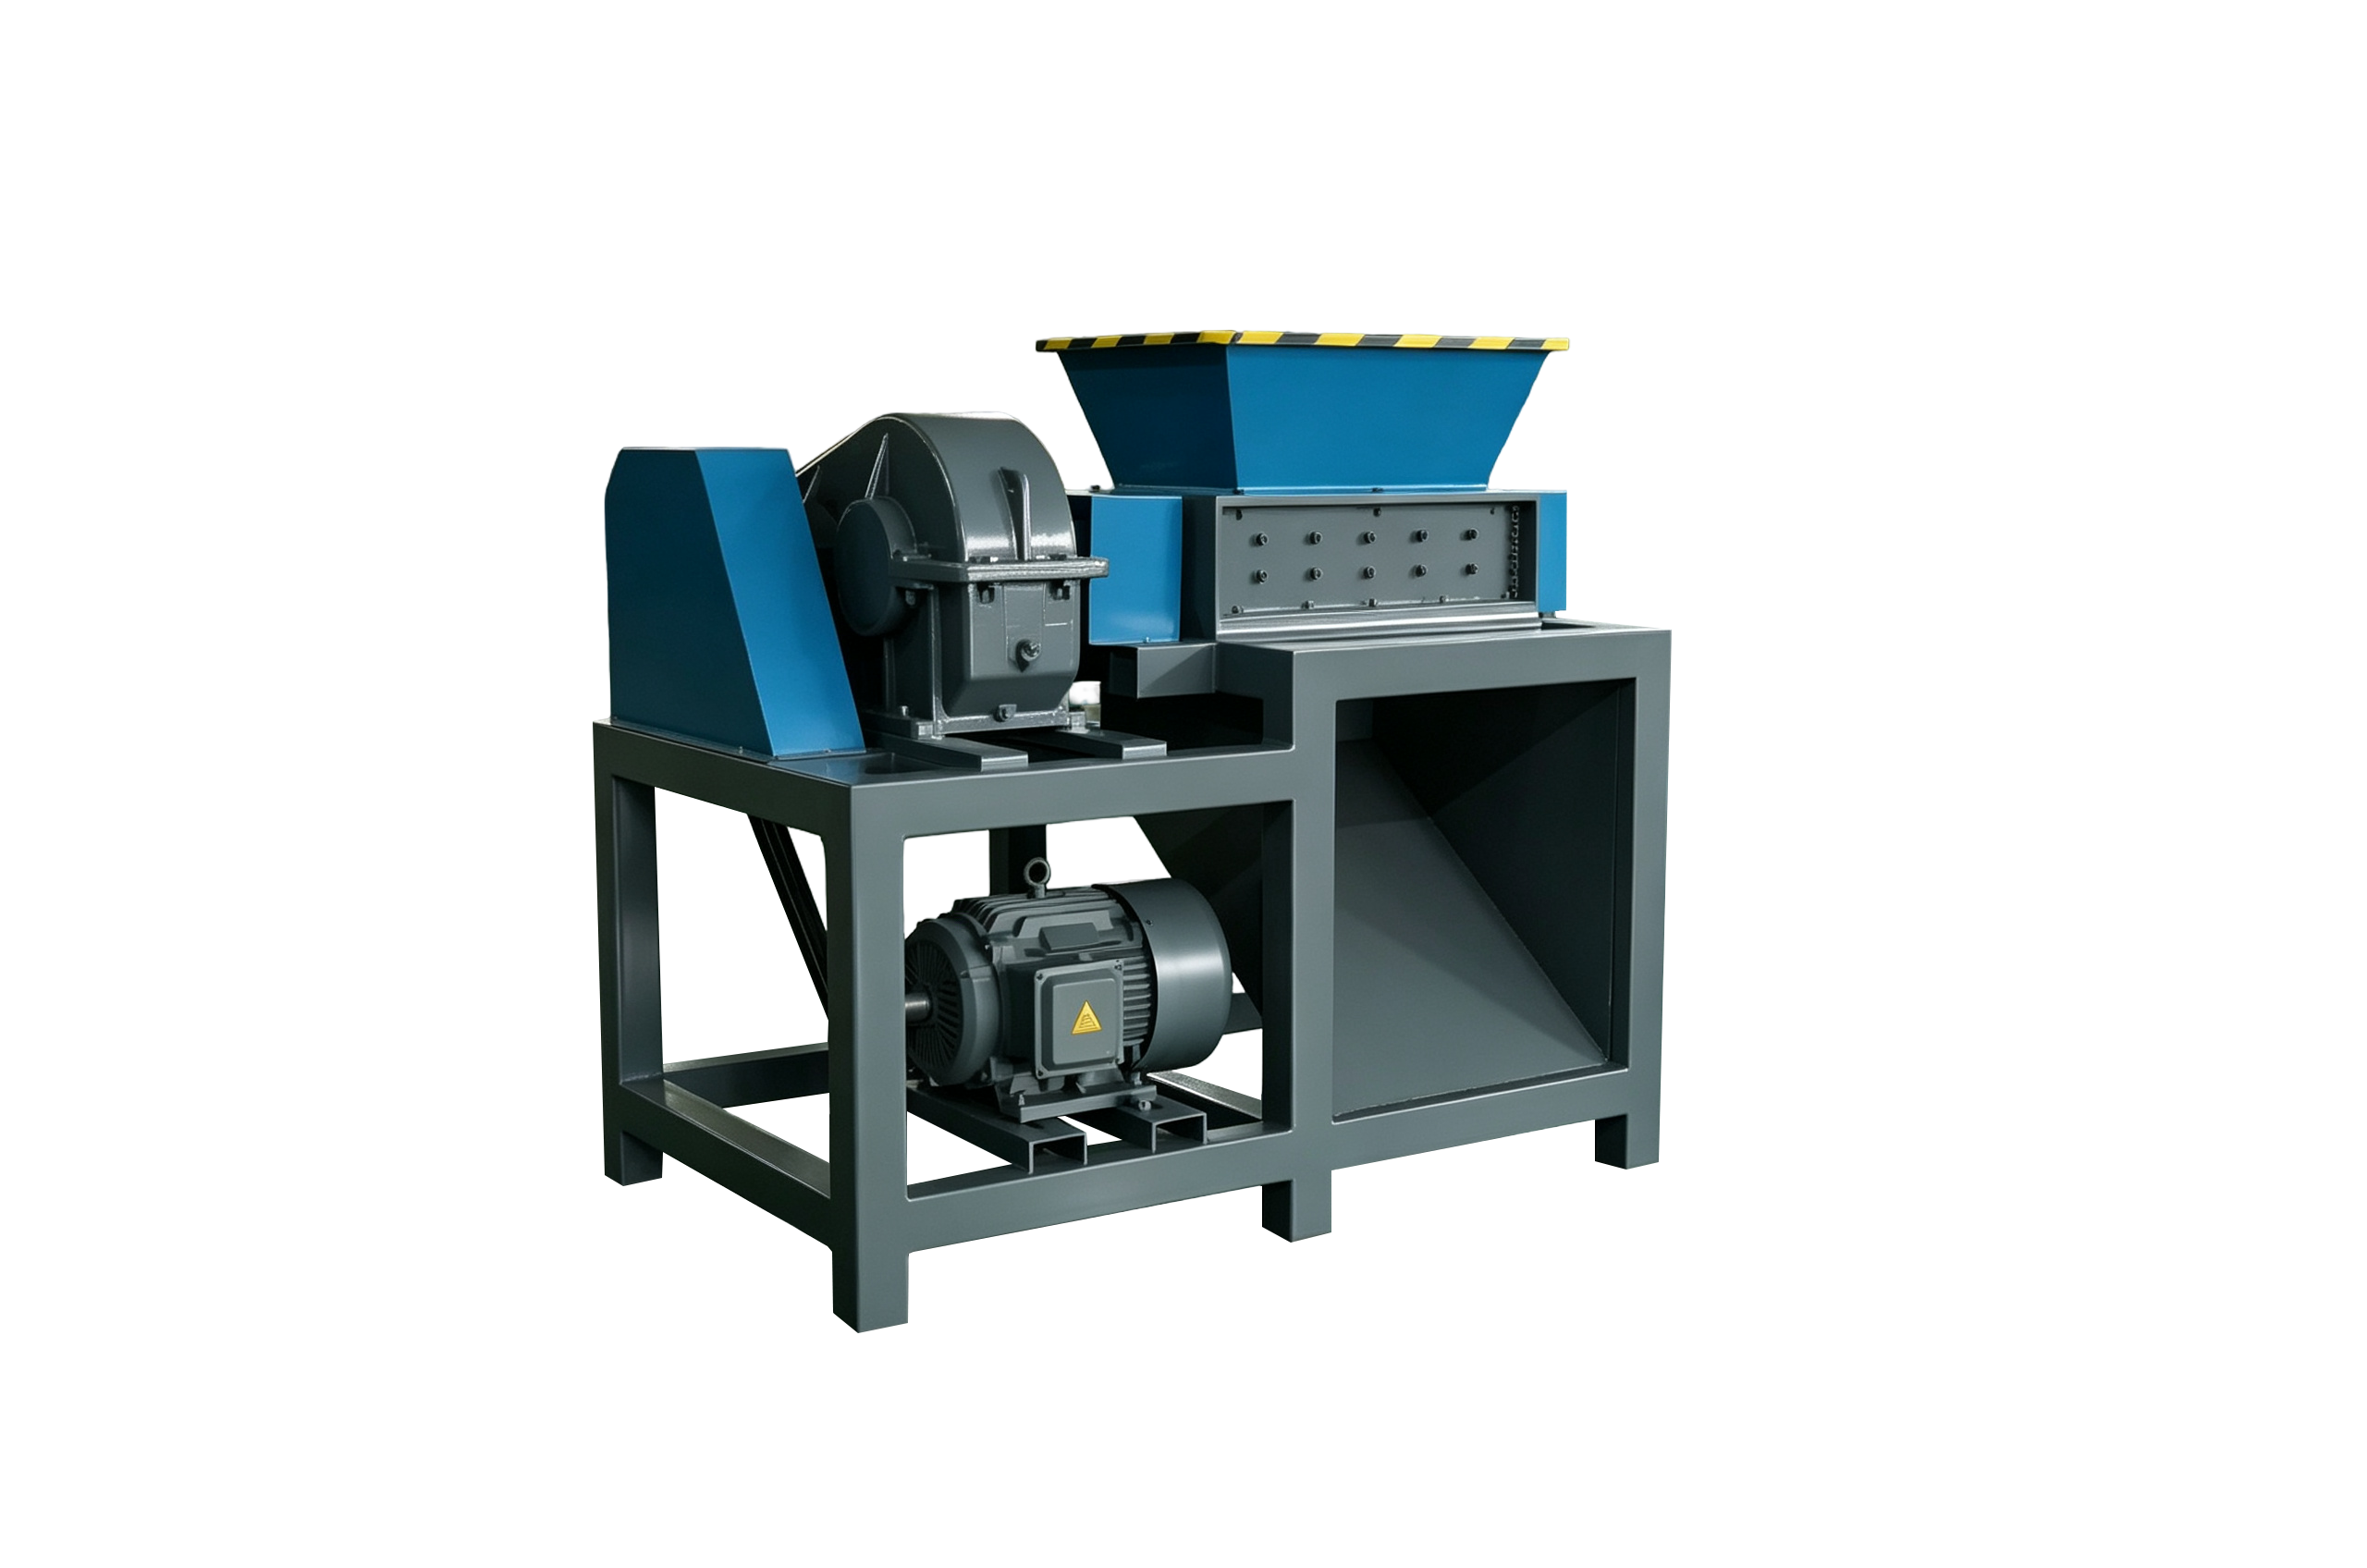
Универсальный двухвальный измельчитель модели Heavy-Duty 500 ZQ
-
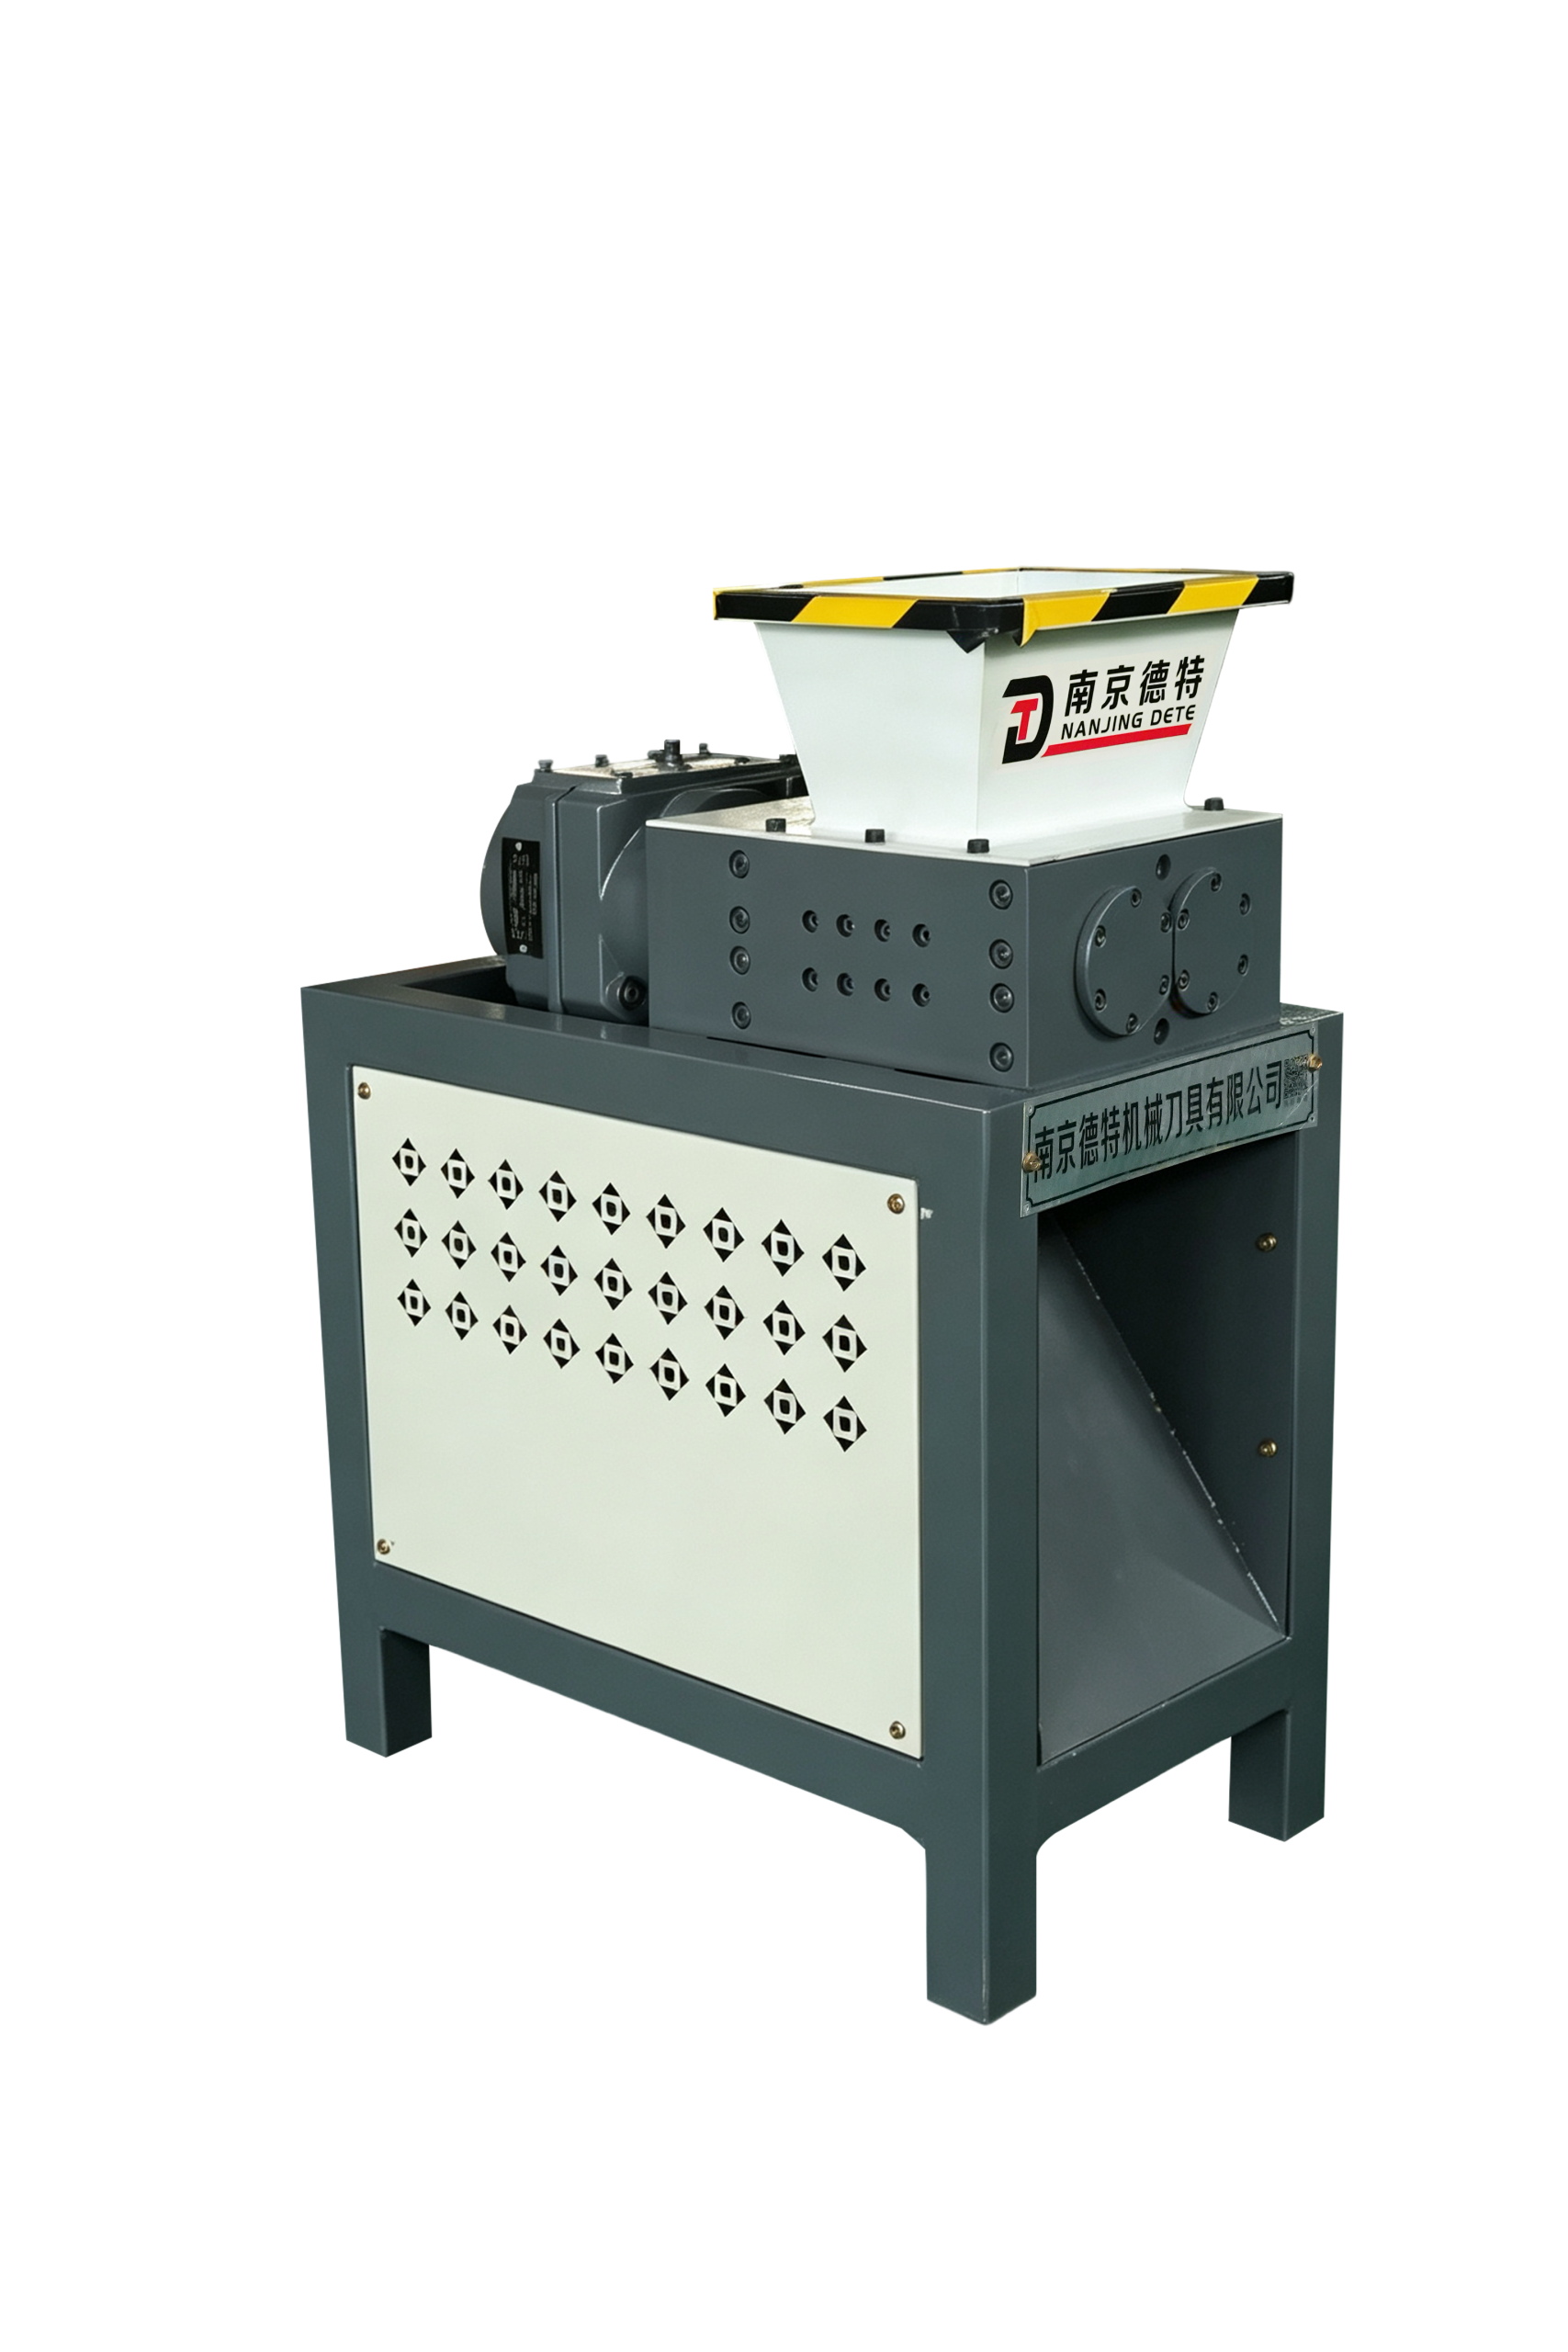
Компактный промышленный двухвальный измельчитель серии «Mini» для небольших предприятий по переработке отходов
-
Промышленный двухвальный измельчитель модели 400 с высоким крутящим моментом
-
Лезвие горячего резака
-
Прочный двухвальный измельчитель отходов модели 250