

Руководство по замене ножей измельчителя: безопасное планирование, осмотр и данные для запроса предложений
Дата выпуска: 23 сентября 2026 г.
Краткий ответ: Замена ножей измельчителя должна начинаться с подтвержденного отключения источников энергии, а не со снятия режущего элемента. Надежный план замены предусматривает фиксацию исходной последовательности расположения режущих элементов и прокладок, проверку вала и подшипников, измерение всех критических соединительных поверхностей, сборку узла в соответствии с требованиями производителя оборудования, а также проверку работы машины сначала без нагрузки, а затем с типичным сырьем. Размеры ножей, материал и геометрия зубьев должны соответствовать конкретной модели измельчителя и условиям эксплуатации; одного только названия модели недостаточно.
Когда в измельчителе требуется замена ножей?
Изношенный край не всегда означает, что необходимо заменить весь набор режущих элементов. В зависимости от геометрии лезвия, остаточного материала, глубины повреждения и ограничений производителя, режущий элемент может подходить для перезаточки, отдельной замены или замены всего набора. Решение следует принимать на основе осмотра и измерений, а не исходя исключительно из количества часов наработки.
К числу распространенных предупреждающих признаков относятся:
| Наблюдаемое состояние | На что это может указывать | Что нужно проверить перед оформлением заказа |
|---|---|---|
| Закругленные или отполированные режущие кромки | Прогрессирующий абразивный износ | Условия на кромках по всей окружности; изменение выходной мощности и нагрузки на двигатель |
| Сколы на зубах | Последствия удара от твердых загрязнений, недостаточной вязкости или неправильного зазора | Глубина резания, распространение трещин, посторонние включения в подаваемый материал и зацепление зубьев |
| Неравномерный износ по всей длине вала | Неравномерная подача, смещение стопки, смещение вала или локальное загрязнение | Толщина режущего инструмента, состояние прокладок, биение вала, подшипники и распределение подачи |
| Более широкий или менее равномерный расход | Недостаточный зазор, чрезмерный зазор или неоднородное состояние режущих кромок | Профиль режущего элемента, состояние противодействующего компонента и требования к размерам на выходе |
| Более частые сбои или застревания | Тупые режущие кромки, неподходящая геометрия подачи или посторонние предметы | Размеры сырья, степень загрязнения, нагрузка на привод и состояние камеры |
| Ненормальное нагревание, вибрация или шум | Возможная неисправность подшипника, вала, крепежа или уплотнительного узела | Остановитесь и проверьте всю механическую систему; не следует полагать, что причиной неисправности являются только лопасти |
These symptoms are diagnostic starting points, not proof of a single failure mode. A replacement cutter will not correct a bent shaft, damaged bearing, loose stack, unsuitable feedstock or incorrect operating procedure. For localized tooth or edge fracture, see why shredder blades chip or crack before ordering replacement cutters.
Сначала определите семейство лопастей
Перед проведением измерений или запросом ценового предложения уточните, используются ли в машине взаимоблокирующиеся режущие диски, прямые роторные ножи, опорные ножи, противоножи или другая режущая система.
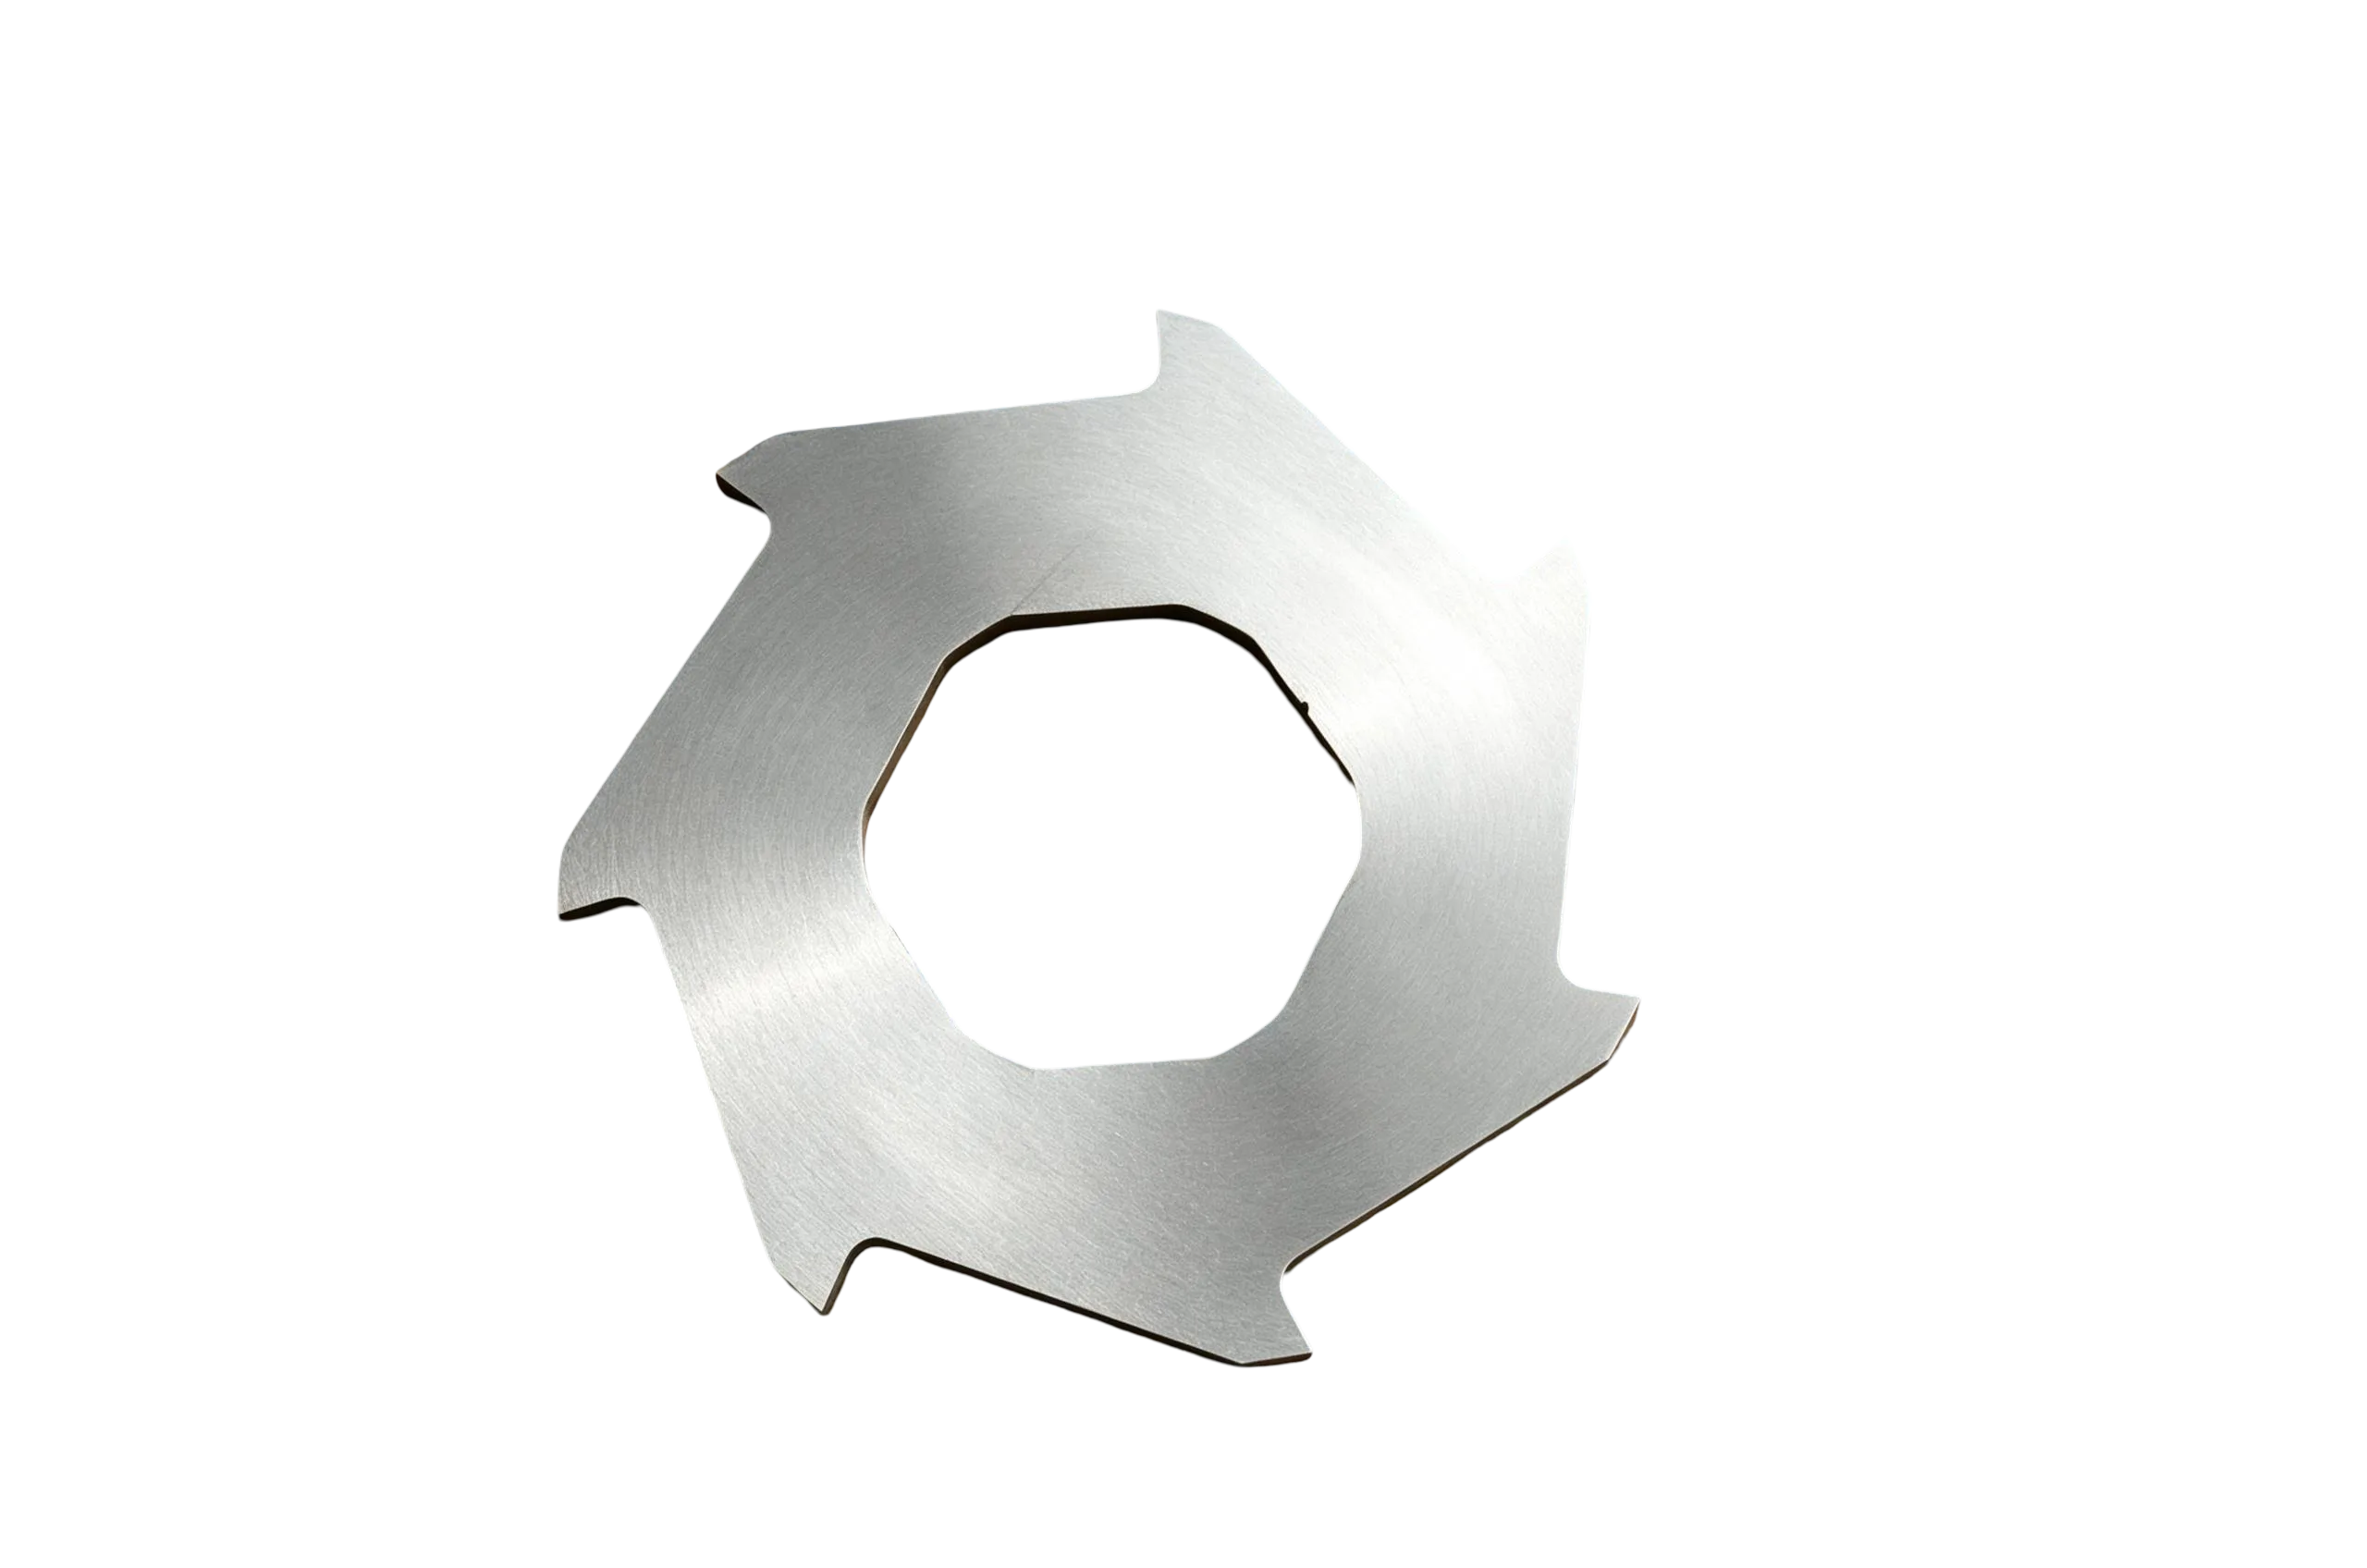
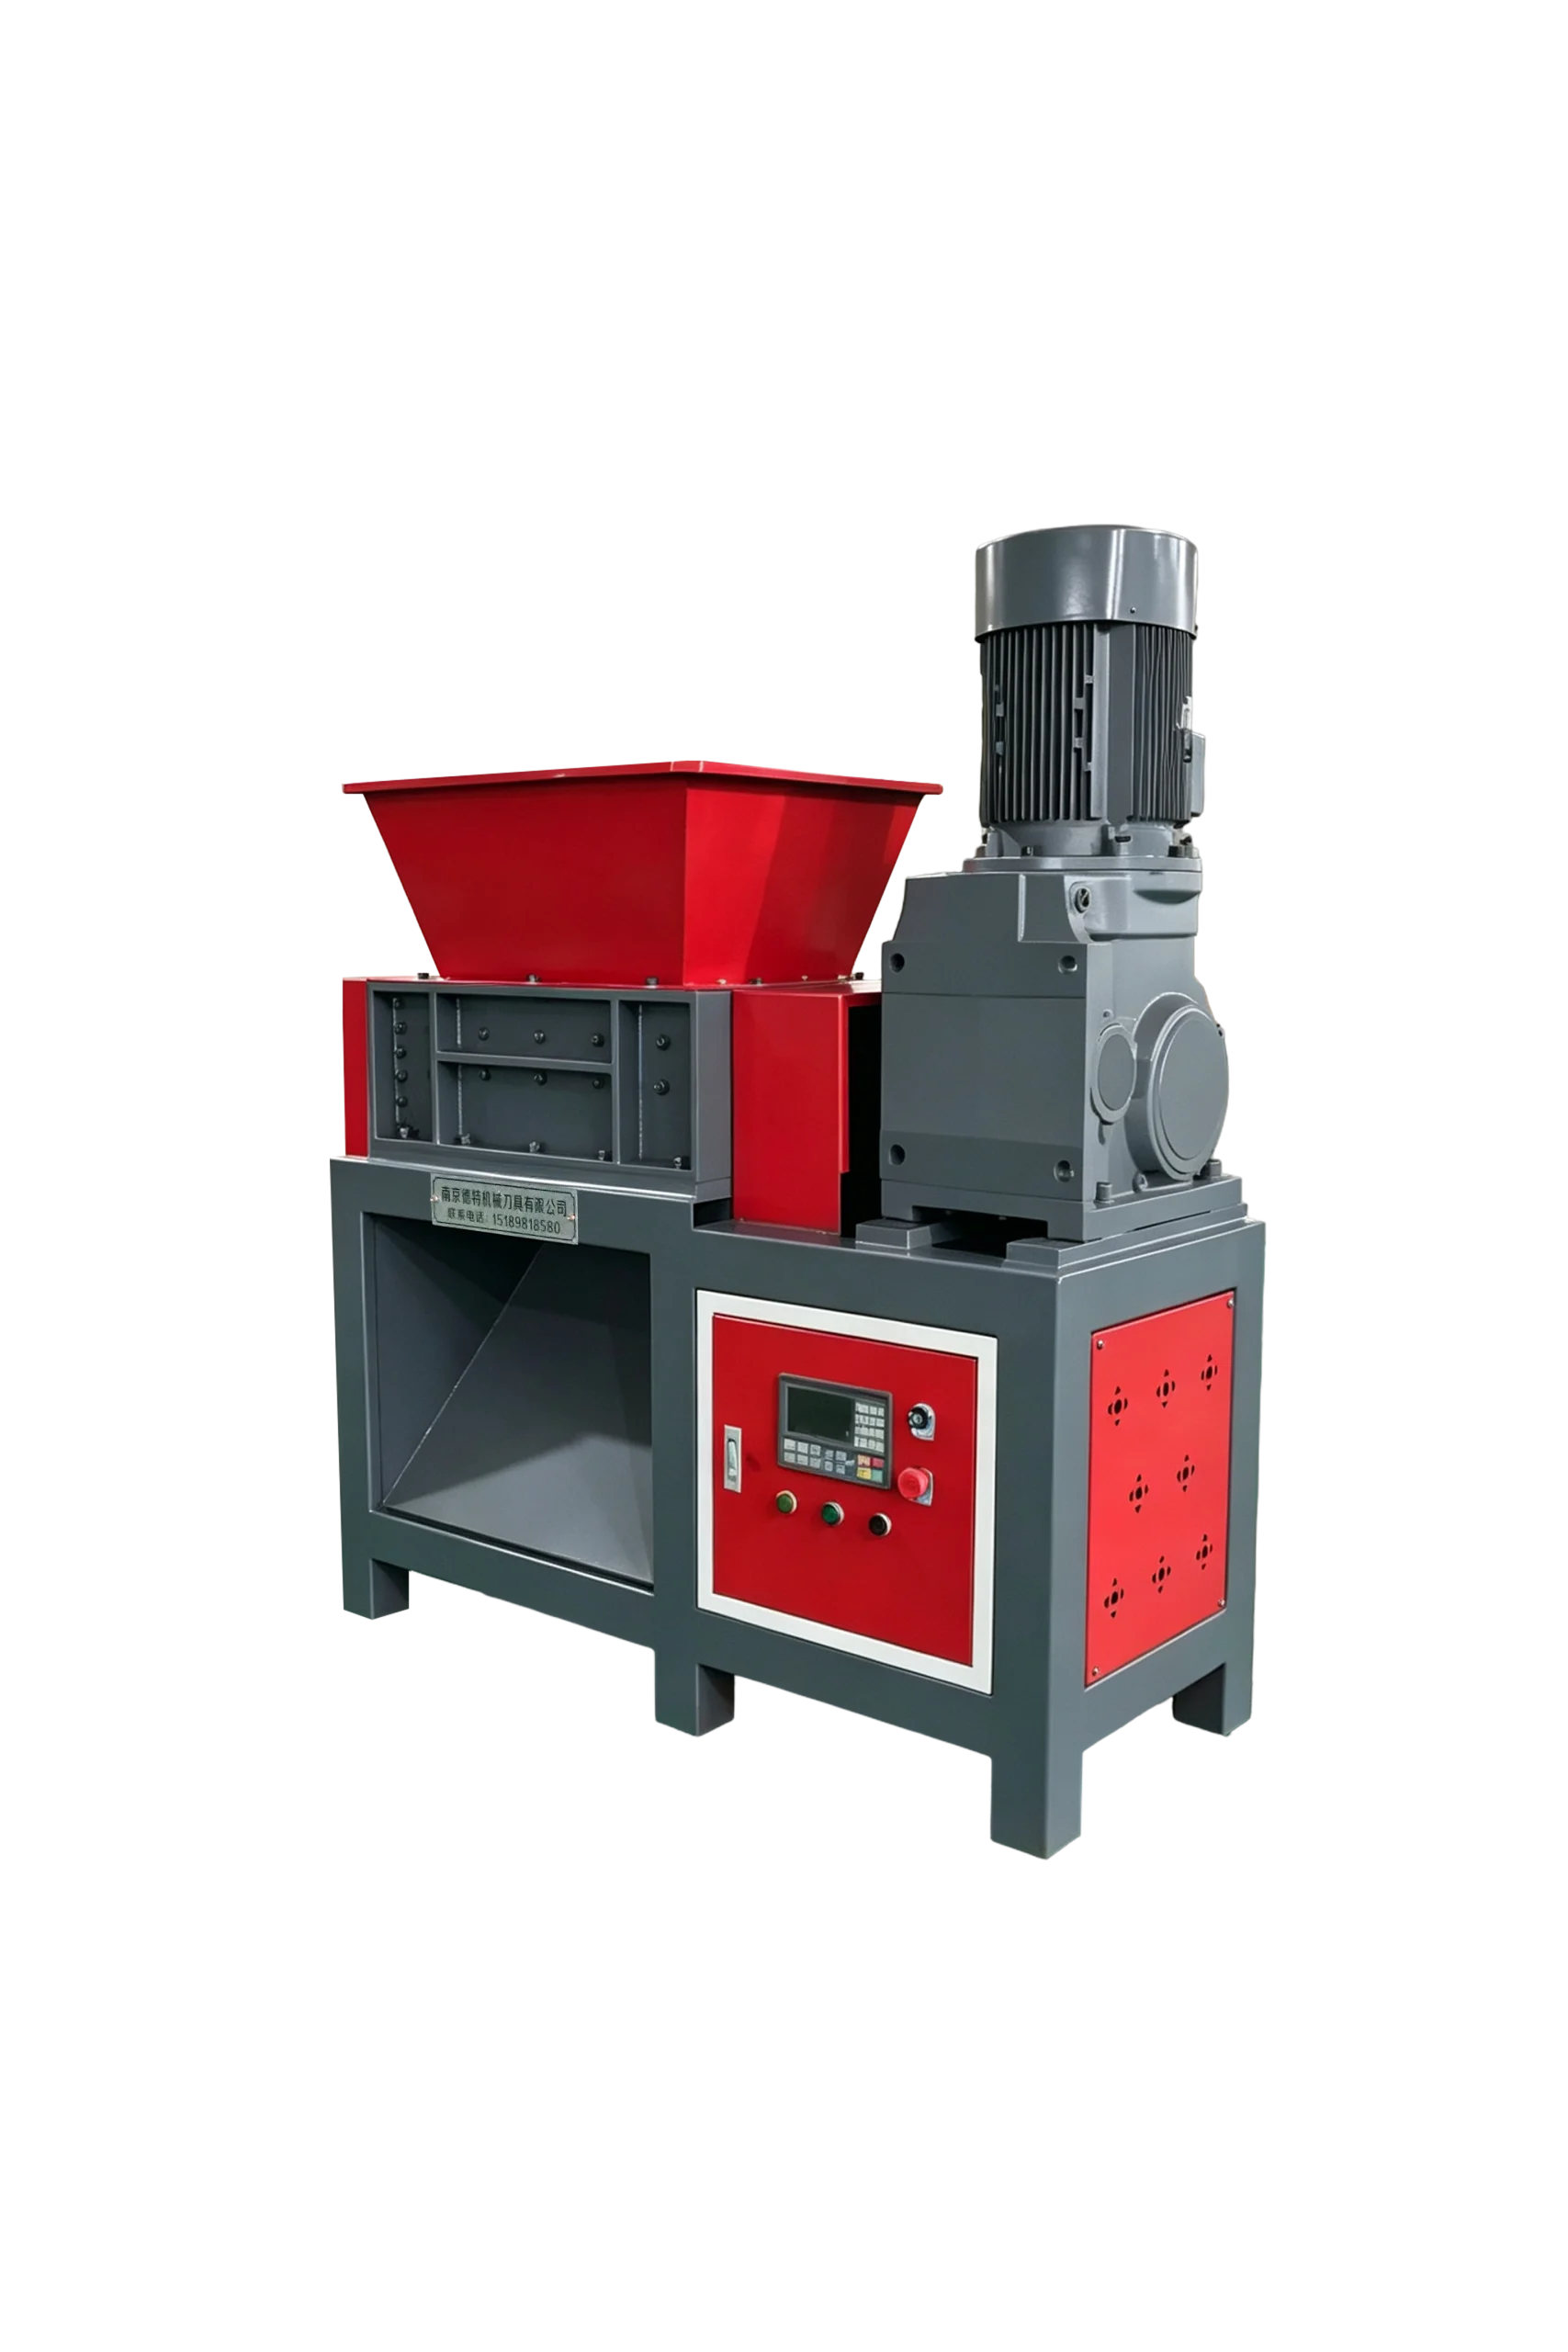
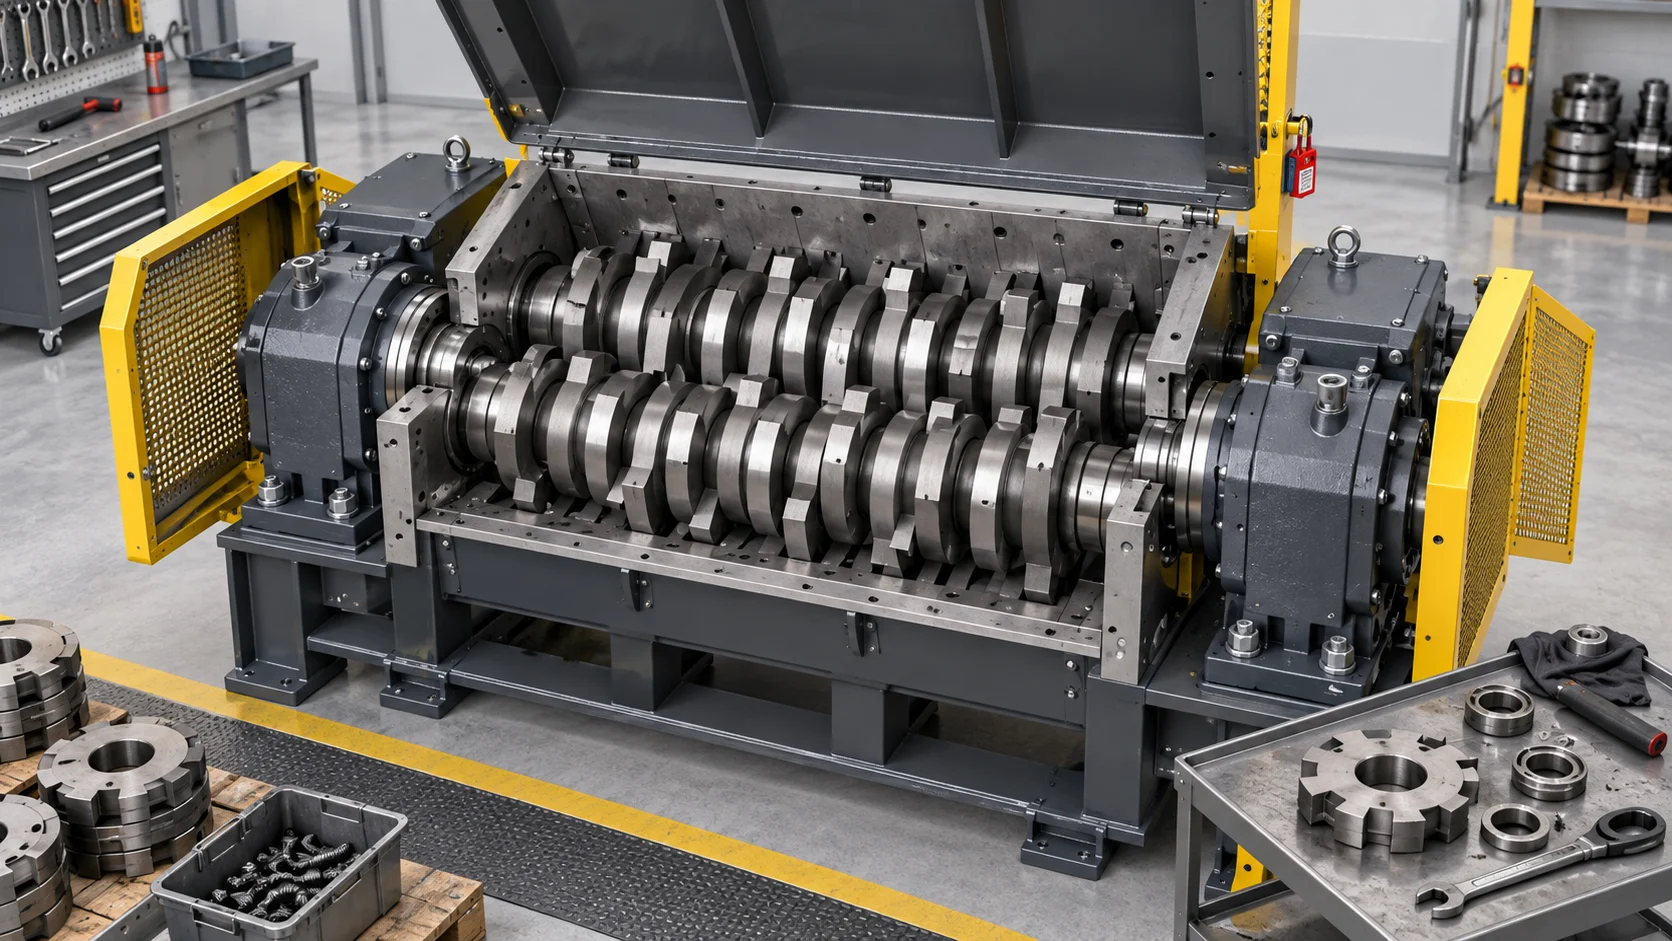
NJDETE’s Страница, посвящённая ножам двухвального измельчителя описывает дисковые режущие механизмы, предназначенные для низкоскоростной резки под высокими нагрузками. Они отличаются от прямых регулируемых ножей, используемых во многих дробилках и грануляторах для пластмасс.
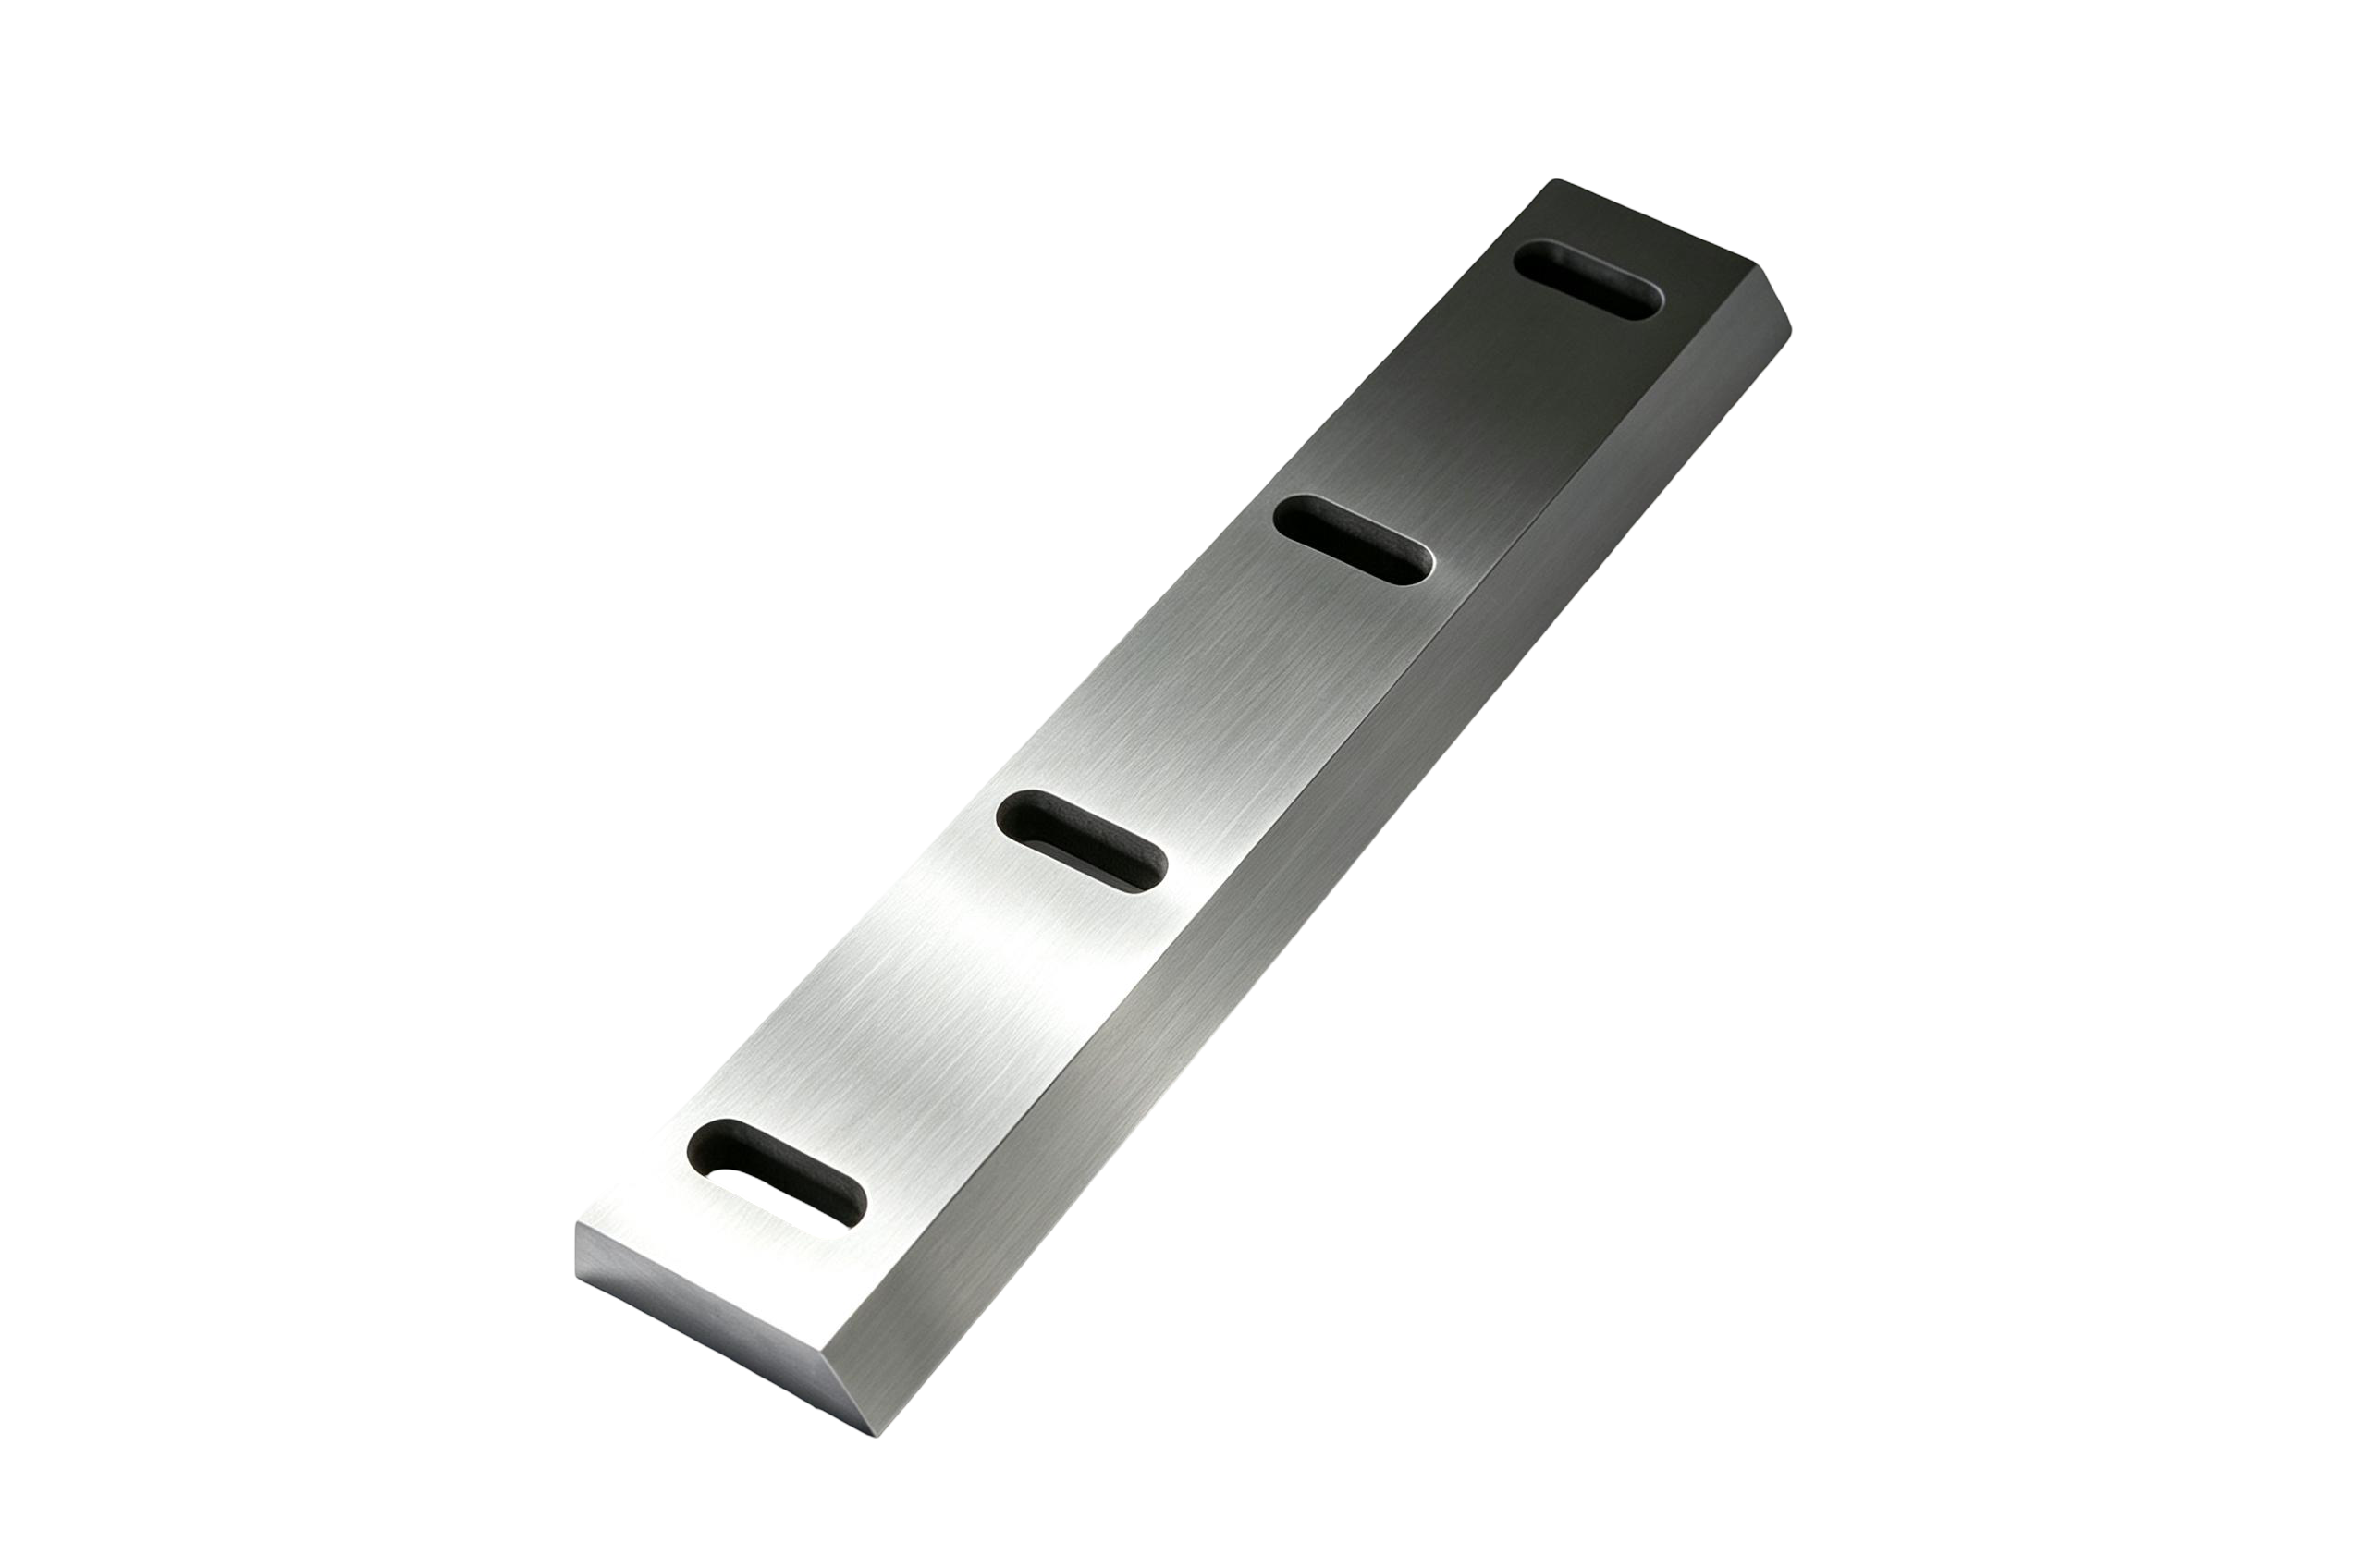
Если в последующем технологическом процессе после первичного измельчения используется гранулятор, ознакомьтесь с отдельным Конфигурация пластиковых ножей дробилки в составе комплексной линии по измельчению.
Безопасность превыше всего — прежде чем приступать к разборке
При замене лезвий персонал подвергается риску поранения об острые кромки, травм от тяжелых деталей, защемления и воздействия накопленной энергии. Работы должны выполняться исключительно обученным и уполномоченным персоналом с использованием надлежащего подъемного оборудования, фиксирующих приспособлений и средств индивидуальной защиты.
В отношении рабочих мест, на которые распространяются требования США, стандарт OSHA 29 CFR 1910.147 «Контроль опасной энергии» регулирует вопросы технического обслуживания и ремонта, при которых непреднамеренное включение питания, запуск оборудования или высвобождение накопленной энергии могут привести к травмам. В других странах и на других объектах могут действовать иные или дополнительные требования.
Процедура, разработанная для конкретного оборудования, должна, как минимум, определять:
- любой источник электрической, гидравлической, пневматической, гравитационной и механической энергии;
- установленные места изоляции и блокировки;
- как будет проверяться статус «нулевого энергопотребления»;
- каким образом будут поддерживаться и подниматься тяжелые валы, режущие механизмы и защитные кожухи;
- кто уполномочен снимать замки и восстанавливать работоспособность оборудования;
- процедура контролируемых испытаний после повторной сборки.
Стандарт ISO 12100 устанавливает общие принципы оценки рисков, связанных с машинами, и мер по их снижению. Он представляет собой рамочную концепцию проектирования и оценки рисков и не заменяет руководство по техническому обслуживанию, предоставленное производителем измельчителя, или требования местного законодательства.
Граница безопасности: Данная статья представляет собой руководство по планированию и закупкам. Она не является инструкцией по разборке конкретной модели оборудования. Направление извлечения вала, системы фиксации, момент затяжки крепежа, точки подъема и процедуры выравнивания зависят от конкретной модели оборудования.
Информация, которую необходимо зафиксировать перед извлечением стопки режущих инструментов
Документация, подготовленная до разборки, зачастую оказывается более ценной, чем фотографии, сделанные после того, как детали перемешались. Зафиксируйте исходное расположение деталей, пока машина еще находится в целостности.
Сфотографируйте и отметьте
- ориентация вала влево и вправо;
- сторона привода и сторона без привода;
- направление зубьев режущего инструмента и относительная фаза;
- последовательность резания и расстановки прокладок от фиксированной отсчетной точки;
- фиксирующие гайки, втулки, шпонки, шлицы и буртики;
- боковые гребни, противоножи и очистительные пальцы;
- корпуса подшипников, уплотнения и прокладки;
- любые заводские клейма.
Используйте прочные бирки и пронумерованную монтажную доску, чтобы детали не могли быть случайно перепутаны или заменены местами. Не полагайтесь на память или на один снимок, сделанный с широкого угла.
Измерить интерфейсы
Для каждого семейства режущих инструментов укажите:
- наружный диаметр;
- толщина реза;
- диаметр отверстия и допуск, если имеются;
- геометрия шпоночного паза, шлицевого соединения или многоугольного отверстия;
- количество зубьев, высота и профиль зубьев;
- скос кромки и направление реза;
- наружный диаметр, внутренний диаметр и толщина прокладки;
- сечение вала и полезная длина стопки;
- общая ширина собранного стека;
- количество на вал и общее количество.
Чертеж, неповрежденный образец и подтвержденные измерения служат более весомым основанием для замены, чем одна только фотография станка.
Практический алгоритм замены ножей измельчителя
Приведенный ниже порядок действий носит намеренно общий характер. Приоритет имеют руководство по эксплуатации оборудования и правила техники безопасности на объекте.
- Определите объем технического обслуживания. Определите, что требуется: осмотр, переточка, частичная замена или полная замена комплекта. Зафиксируйте признаки неисправности, обрабатываемый материал и недавние случаи загрязнения. Если на станке наблюдаются аномальные вибрации, повышенная температура подшипников или смещение вала, расширьте осмотр за пределы режущих элементов.
- Опорожните и подготовьте машину. Прекратите подачу материала, удалите сыпучий материал в соответствии с утвержденной процедурой, переведите оборудование в режим технического обслуживания и оградите зону доступа. Не проникайте в камеру, которая не была изолирована и проверена.
- Изолировать и проверить источники опасной энергии. Следует соблюдать установленную на объекте процедуру блокировки и маркировки, обеспечить высвобождение или удержание накопленной энергии и убедиться в эффективности изоляции. Контролировать ключи и доступ в соответствии с утвержденной процедурой.
- Сохранить исходную последовательность стека. Сфотографируйте, промаркируйте и нанесите на схему каждый режущий элемент и прокладку. Зафиксируйте ориентацию зубьев и расположение валов. Храните детали левого и правого валов отдельно.
- Извлеките компоненты с помощью подходящего погрузочно-разгрузочного оборудования. При работе с защитными кожухами, подшипниковыми корпусами, фиксаторами и валами следуйте инструкциям производителя. Режущие диски и валовые узлы могут оказаться слишком тяжелыми для перемещения вручную. Используйте подъемное оборудование, рассчитанное на соответствующую нагрузку, и защищайте режущие кромки от ударов.
- Осмотрите всю механическую часть. Очистите и осмотрите режущие элементы, распорки, соединительные участки валов, резьбу, шпонки или шлицы, подшипники, уплотнения, боковые гребни и фиксирующие элементы. Обратите внимание на наличие следов износа от трения, трещин, деформаций, коррозии, нехарактерной полировки и потери размеров.
- Подтвердите соответствие запасных частей. Сравните сменные режущие элементы с утвержденным чертежом или эталонным образцом. Проверьте размеры, профиль зубьев, направление резания, сертификат на материал (если указано), протокол термообработки (если это предусмотрено договором), количество и идентификационные данные.
- Выполните пересборку в соответствии с указанной в документации последовательностью. Соберите узел в соответствии с последовательностью монтажа, ориентацией, зазорами, инструкциями по смазке и техническими характеристиками крепежных элементов, указанными производителем оборудования. Не следует использовать значения момента затяжки, взятые из документации на другой измельчитель или из общих таблиц в Интернете, без предварительного подтверждения со стороны инженерно-технического отдела.
- Перед восстановлением электроснабжения убедитесь в отсутствии препятствий для свободного передвижения. Если это допускают конструкция станка и инструкции производителя, убедитесь, что валы и режущие инструменты не создают механического препятствия. Перед контролируемым включением питания убедитесь, что все защитные ограждения, кожухи, инструменты и незакрепленные детали находятся на своих местах.
- Провести проверку в контролируемых условиях. Следуйте утвержденной процедуре возобновления эксплуатации. Начните с предусмотренных проверок в режиме холостого хода, затем используйте небольшое количество типичного сырья, одновременно контролируя шум, вибрацию, температуру, ток и разряд. Остановите машину, если она ведет себя ненормально.
Заменить одну фрезу или весь набор?
Правильный выбор зависит от распределения повреждений и геометрии штабеля.
| Состояние | Типичный алгоритм принятия решения |
|---|---|
| Один резак получил повреждение в результате единичного случая загрязнения | Индивидуальная замена возможна при условии, что размеры и состояние оставшейся стопки соответствуют требованиям |
| У нескольких режущих инструментов наблюдается схожий постепенный износ | Повторная заточка или замена согласованного агрегата может обеспечить более стабильное сцепление |
| Неравномерная толщина режущей кромки после многократной перезаточки | Проверьте полный комплект, расположение прокладок и ширину в собранном виде |
| Трещины, значительная потеря зубной ткани или повреждения от воздействия высоких температур | Выведите поврежденный резец из эксплуатации и осмотрите соседние детали |
| Неизвестная история резака или наличие различных недокументированных деталей | Перед заказом измерьте и зафиксируйте все параметры |
| Повреждение вала, подшипника или фиксирующего элемента | Прежде чем рассматривать проблему как износ исключительно лезвий, устраните механическую причину |
Использование новых и сильно изношенных режущих элементов в одном наборе может повлиять на взаимодействие, распределение нагрузки и производительность. Пригодность смешанного набора необходимо оценивать с учетом конкретной конструкции; нельзя полагаться на допущения.
Материал и термообработка: что следует указывать покупателям
Сам по себе класс материала не позволяет предсказать эксплуатационные характеристики лопатки. На них влияют такие взаимосвязанные факторы, как износостойкость, вязкость, распределение твердости, термообработка, точность механической обработки, загрязнение подаваемого материала и условия эксплуатации.
Компания NJDETE предлагает в качестве материала для режущих элементов своих двухвальных измельчителей легированные инструментальные стали марок 9CrSi и H13, при этом возможна индивидуальная настройка материала. При выборе следует учитывать следующее:
- абразивное сырьё по сравнению с сырьём, в котором преобладает ударное воздействие;
- гибкий материал, который сгибается, в отличие от хрупкого материала, который ломается;
- загрязнение металлом и риск попадания посторонних предметов;
- профиль зубьев и толщина режущей кромки;
- требуемая вязкость у основания режущей кромки;
- план повторной заточки и оставшаяся пригодная для использования геометрия;
- состояние соединительного вала, прокладки и боковых элементов.
Не следует требовать максимально возможной твердости, не обсудив при этом риск ударов. Более твердая кромка может повысить износостойкость в одних условиях эксплуатации, но в других — оказаться менее устойчивой к сильным ударам. Цель должна заключаться в достижении оптимального баланса, соответствующего конкретным условиям эксплуатации, который должен быть зафиксирован в документах между покупателем и поставщиком.
Контрольный список для запроса предложений по замене ножей измельчителя
Точный запрос на предоставление коммерческого предложения должен содержать достаточно информации для определения механического интерфейса и условий эксплуатации.
Сведения об оборудовании
- производитель и модель оборудования;
- серийный номер или год выпуска, если такие данные имеются;
- тип вала и количество валов;
- информация о двигателе и редукторе, если это имеет отношение к рассмотрению заявки;
- фотографии машины в сборе и открытой камеры.
Информация о резаке
- чертеж с указанием размеров или разборчивый эскиз;
- наружный диаметр, толщина и внутренний диаметр;
- детали шпоночного паза, шлицевого соединения или профилированного отверстия;
- количество зубов и их профиль;
- количество на вал и общее количество;
- последовательность «резец-прокладка»;
- имеющиеся данные о материале и твердости, если они подтверждены;
- наличие неповрежденных образцов.
Информация о заявке
- конкретный обрабатываемый материал;
- минимальные и максимальные размеры заготовки;
- предполагаемые загрязняющие вещества;
- текущее состояние выхода и заданный результат;
- сухие, влажные, жаркие, коррозионные или запыленные условия труда;
- время работы, рабочий цикл и наблюдаемый режим отказа;
- фотографии изношенных, отколотых или треснувших участков.
Вы можете отправить чертежи, размеры и информацию о применении через Страница контактов NJDETE. Информацию о доступных сериях станков и ножей см. в Центр продукции NJDETE и категория продукции «измельчители».
Документы о качестве, которые стоит запросить
Не для каждого заказа требуется одинаковый пакет документов. Уточняйте необходимые документы до начала производства, а не после поставки.
В зависимости от условий контракта и уровня риска покупатели могут потребовать:
- утвержденная редакция чертежа;
- идентификационные данные материала или сертификат;
- журнал термообработки;
- протокол проверки размеров;
- проверка твердости в оговоренных местах;
- количество и идентификационные данные детали;
- метод упаковки и защиты от коррозии;
- утверждение образца перед запуском серийного производства.
Указывайте наличие сертификата или протокола проверки на опубликованной странице только в том случае, если NJDETE действительно может предоставить их по данному заказу.
Часто задаваемые вопросы
Можно ли заново заточить изношенные ножи измельчителя?
Некоторые режущие инструменты можно переточить, если на них осталось достаточное количество пригодного к использованию материала и если геометрию зубьев, ширину зубного ряда и зацепление можно восстановить в пределах, установленных производителем станка. Треснутые, сильно сколотые, деформированные или поврежденные под воздействием высокой температуры режущие инструменты могут оказаться непригодными. Перед принятием решения необходимо провести осмотр.
Можно ли заменить одну поврежденную режущую головку, не меняя весь комплект?
Иногда, но новый резец должен соответствовать изношенному набору по толщине, диаметру, геометрии зубьев и способу зацепления. Использование резаков, состояние которых существенно отличается, может привести к изменению распределения нагрузки и производительности. Уточните схему установки у поставщика станка или резаков.
Какие размеры необходимо учитывать при выборе запасной режущей головки?
Как минимум, укажите наружный диаметр, толщину, геометрию внутреннего отверстия, количество зубьев и их профиль, размеры прокладок, количество и порядок их укладки. Проверенный чертеж или неповрежденный образец предпочтительнее, чем одни только измерения.
Зависит ли конечный размер изделия от толщины лезвия?
Толщина лезвия влияет на конфигурацию режущего блока и схему резания, но сама по себе не гарантирует конечный размер частиц. Важную роль также играют геометрия зубьев, зазоры, скорость вращения вала, поведение материала, сито или последующее оборудование, а также условия эксплуатации.
Как часто следует заменять ножи измельчителя?
Универсального интервала не существует. Срок замены зависит от исходного сырья, загрязнений, материала режущего инструмента, термообработки, режима работы, нагрузки и допустимой производительности. Ориентируйтесь на динамику результатов проверок и эксплуатационные данные, а не на необоснованные обещания, основанные на количестве рабочих часов.
Можно ли взаимозаменять ножи для измельчителей и ножи для дробилок пластика?
Нет. В двухвальных измельчителях обычно используются взаимосвязанные режущие диски, тогда как во многих дробилках для пластика применяются прямые роторы и стационарные ножи. Их геометрия, способ крепления, скорость и принцип резания различаются. Укажите конкретную модель машины и серию ножей.
Технические ссылки и границы контента
- OSHA 29 CFR 1910.147 — Контроль за опасными источниками энергии
- ISO 12100:2010 — Безопасность машин: оценка рисков и снижение рисков
- Ножи для двухвального измельчителя NJDETE
- Пластиковые ножи для измельчителя NJDETE
В данной статье представлена общая информация по выбору оборудования и планированию его технического обслуживания. Она не заменяет руководство производителя оборудования, оценку рисков с учетом конкретных условий эксплуатации, действующее законодательство или указания квалифицированного технического персонала.