

دليل استبدال شفرات آلة التقطيع: التخطيط الآمن، والفحص، وبيانات طلبات عروض الأسعار
تاريخ الإصدار: 23 سبتمبر 2026
إجابة سريعة: يجب أن يبدأ استبدال شفرات آلة التقطيع بالتأكد من فصل الطاقة بشكل مؤكد، وليس بإزالة القاطع. وتتمثل خطة الاستبدال الموثوقة في تسجيل التسلسل الأصلي للقاطع والفاصل، وفحص العمود والمحامل، وقياس كل واجهة حرجة، وإعادة تجميع المجموعة وفقًا لمتطلبات الشركة المصنعة للآلة، والتحقق من صلاحية الآلة أولاً بدون حمل ثم باستخدام مادة تغذية تمثيلية. يجب أن تتوافق أبعاد الشفرة وموادها وهندسة أسنانها مع آلة التقطيع الفعلية وظروف العمل؛ ولا يكفي اسم الطراز وحده.
متى تحتاج آلة التقطيع إلى استبدال الشفرات؟
لا يعني تآكل الحافة بالضرورة أنه يجب استبدال مجموعة القواطع بأكملها. فحسب الشكل الهندسي للشفرة، والمواد المتبقية، وعمق التلف، والحدود التي يحددها المصنع، قد تكون القاطعة صالحة لإعادة الشحذ، أو الاستبدال الفردي، أو استبدال المجموعة بالكامل. وينبغي أن يستند القرار إلى الفحص والقياس، وليس إلى ساعات التشغيل وحدها.
تشمل العلامات التحذيرية الشائعة ما يلي:
| الحالة الملاحظة | ما الذي قد يشير إليه ذلك | ما يجب التحقق منه قبل الطلب |
|---|---|---|
| حواف قطع مستديرة أو مصقولة | التآكل التدريجي الناتج عن الاحتكاك | حالة الحافة على طول المحيط الكامل؛ التغير في الخرج وحمل المحرك |
| الأسنان المتكسرة | التأثير الناجم عن التلوث الصلب، أو عدم كفاية المتانة، أو الخلوص غير الصحيح | عمق الشريحة، وانتشار الشقوق، وملوثات التغذية، وتداخل الأسنان |
| تآكل غير متساوٍ على طول العمود | التغذية غير المتساوية، أو اختلال محاذاة المكدس، أو حركة العمود، أو التلوث الموضعي | سماكة القاطع، وحالة الفاصل، وانحراف العمود، والمحامل، وتوزيع التغذية |
| تدفق أوسع أو أقل اتساقًا | انخفاض قوة العض، أو وجود فراغ مفرط، أو حالة القاطع المختلطة | شكل القاطع، وحالة المكون المقابل، ومتطلبات الحجم في المرحلة التالية من العملية |
| حدوث انعكاسات أو انحشارات أكثر تواتراً | قواطع غير حادة، أو هندسة تغذية غير مناسبة، أو وجود أجسام غريبة | أبعاد المواد المُغذية، والتلوث، وحمل المحرك، وحالة الحجرة |
| ارتفاع غير طبيعي في درجة الحرارة أو الاهتزاز أو الضوضاء | مشكلة محتملة في المحمل أو العمود أو أداة التثبيت أو المجموعة | توقف وافحص النظام الميكانيكي بالكامل؛ لا تفترض أن الشفرات هي السبب الوحيد |
تُعد هذه الأعراض نقاط انطلاق تشخيصية، وليست دليلاً على وجود عطل واحد محدد. فاستبدال القاطع لن يُصلح عمودًا منحنيًّا، أو محملًا تالفًا، أو مجموعة قواطع غير محكمة التثبيت، أو مادة خام غير مناسبة، أو إجراءات تشغيل غير صحيحة. بالنسبة لكسر الأسنان أو الحواف الموضعي، انظر لماذا تتكسر أو تتشقق شفرات آلة التقطيع؟ قبل طلب قطع غيار.
أولاً، حدد عائلة الشفرات
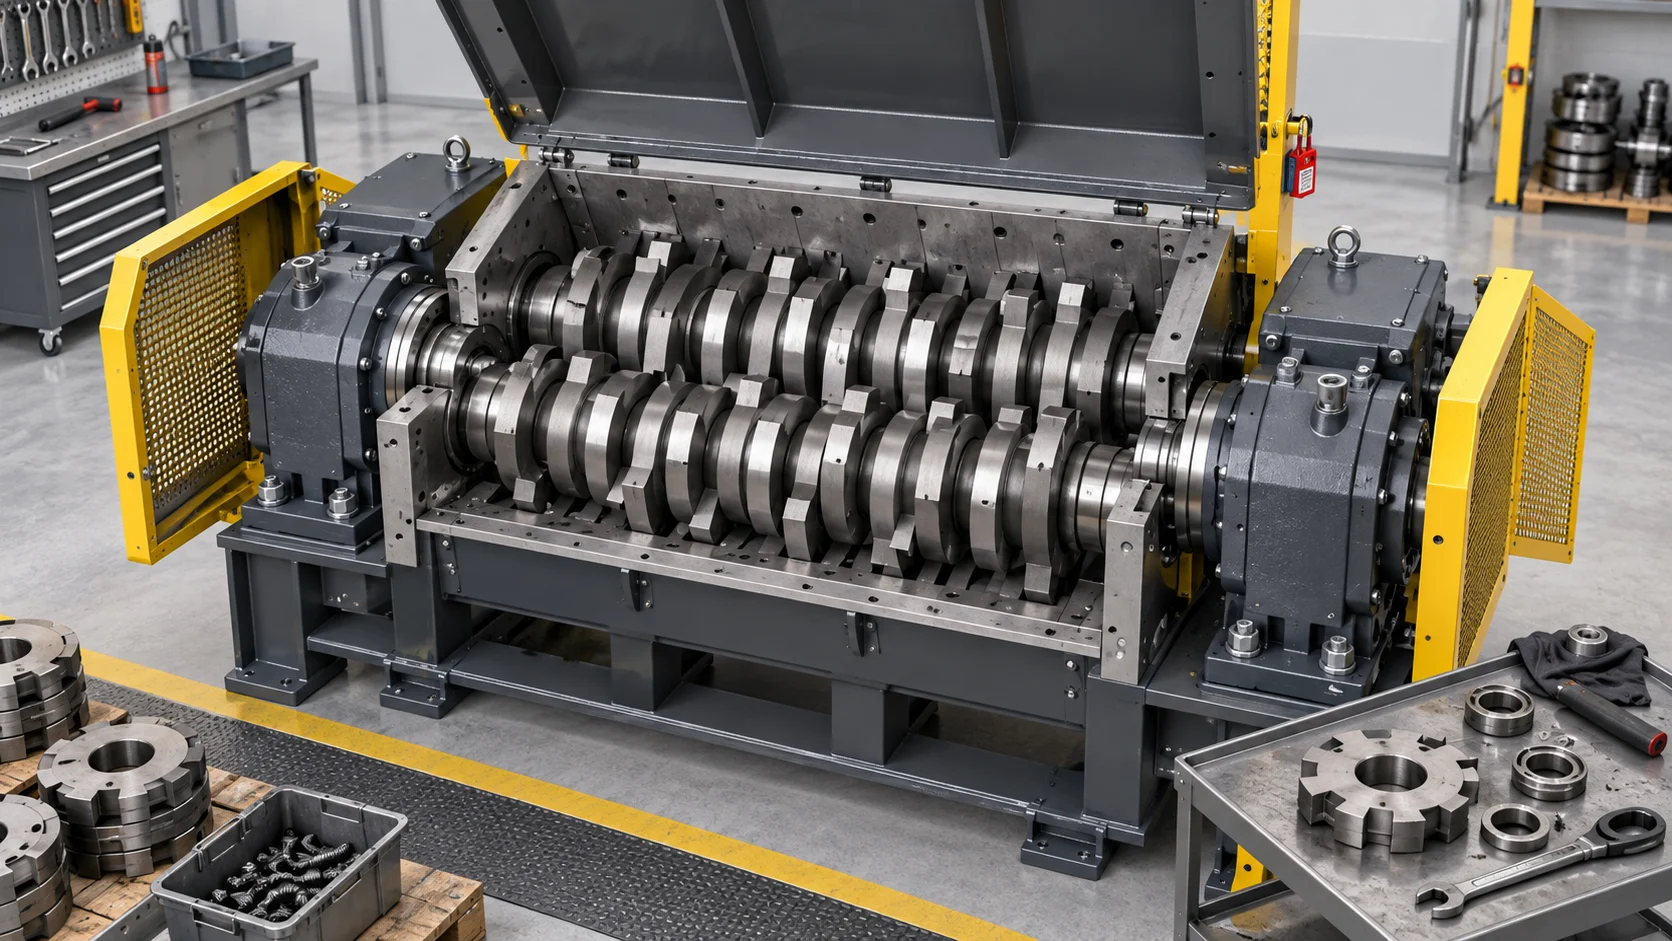
قبل إجراء القياس أو طلب عرض أسعار، تأكد مما إذا كانت الآلة تستخدم أقراص قطع متشابكة، أو سكاكين دوارة مستقيمة، أو سكاكين قاعدة، أو سكاكين مقابلة، أو أي نظام قطع آخر.
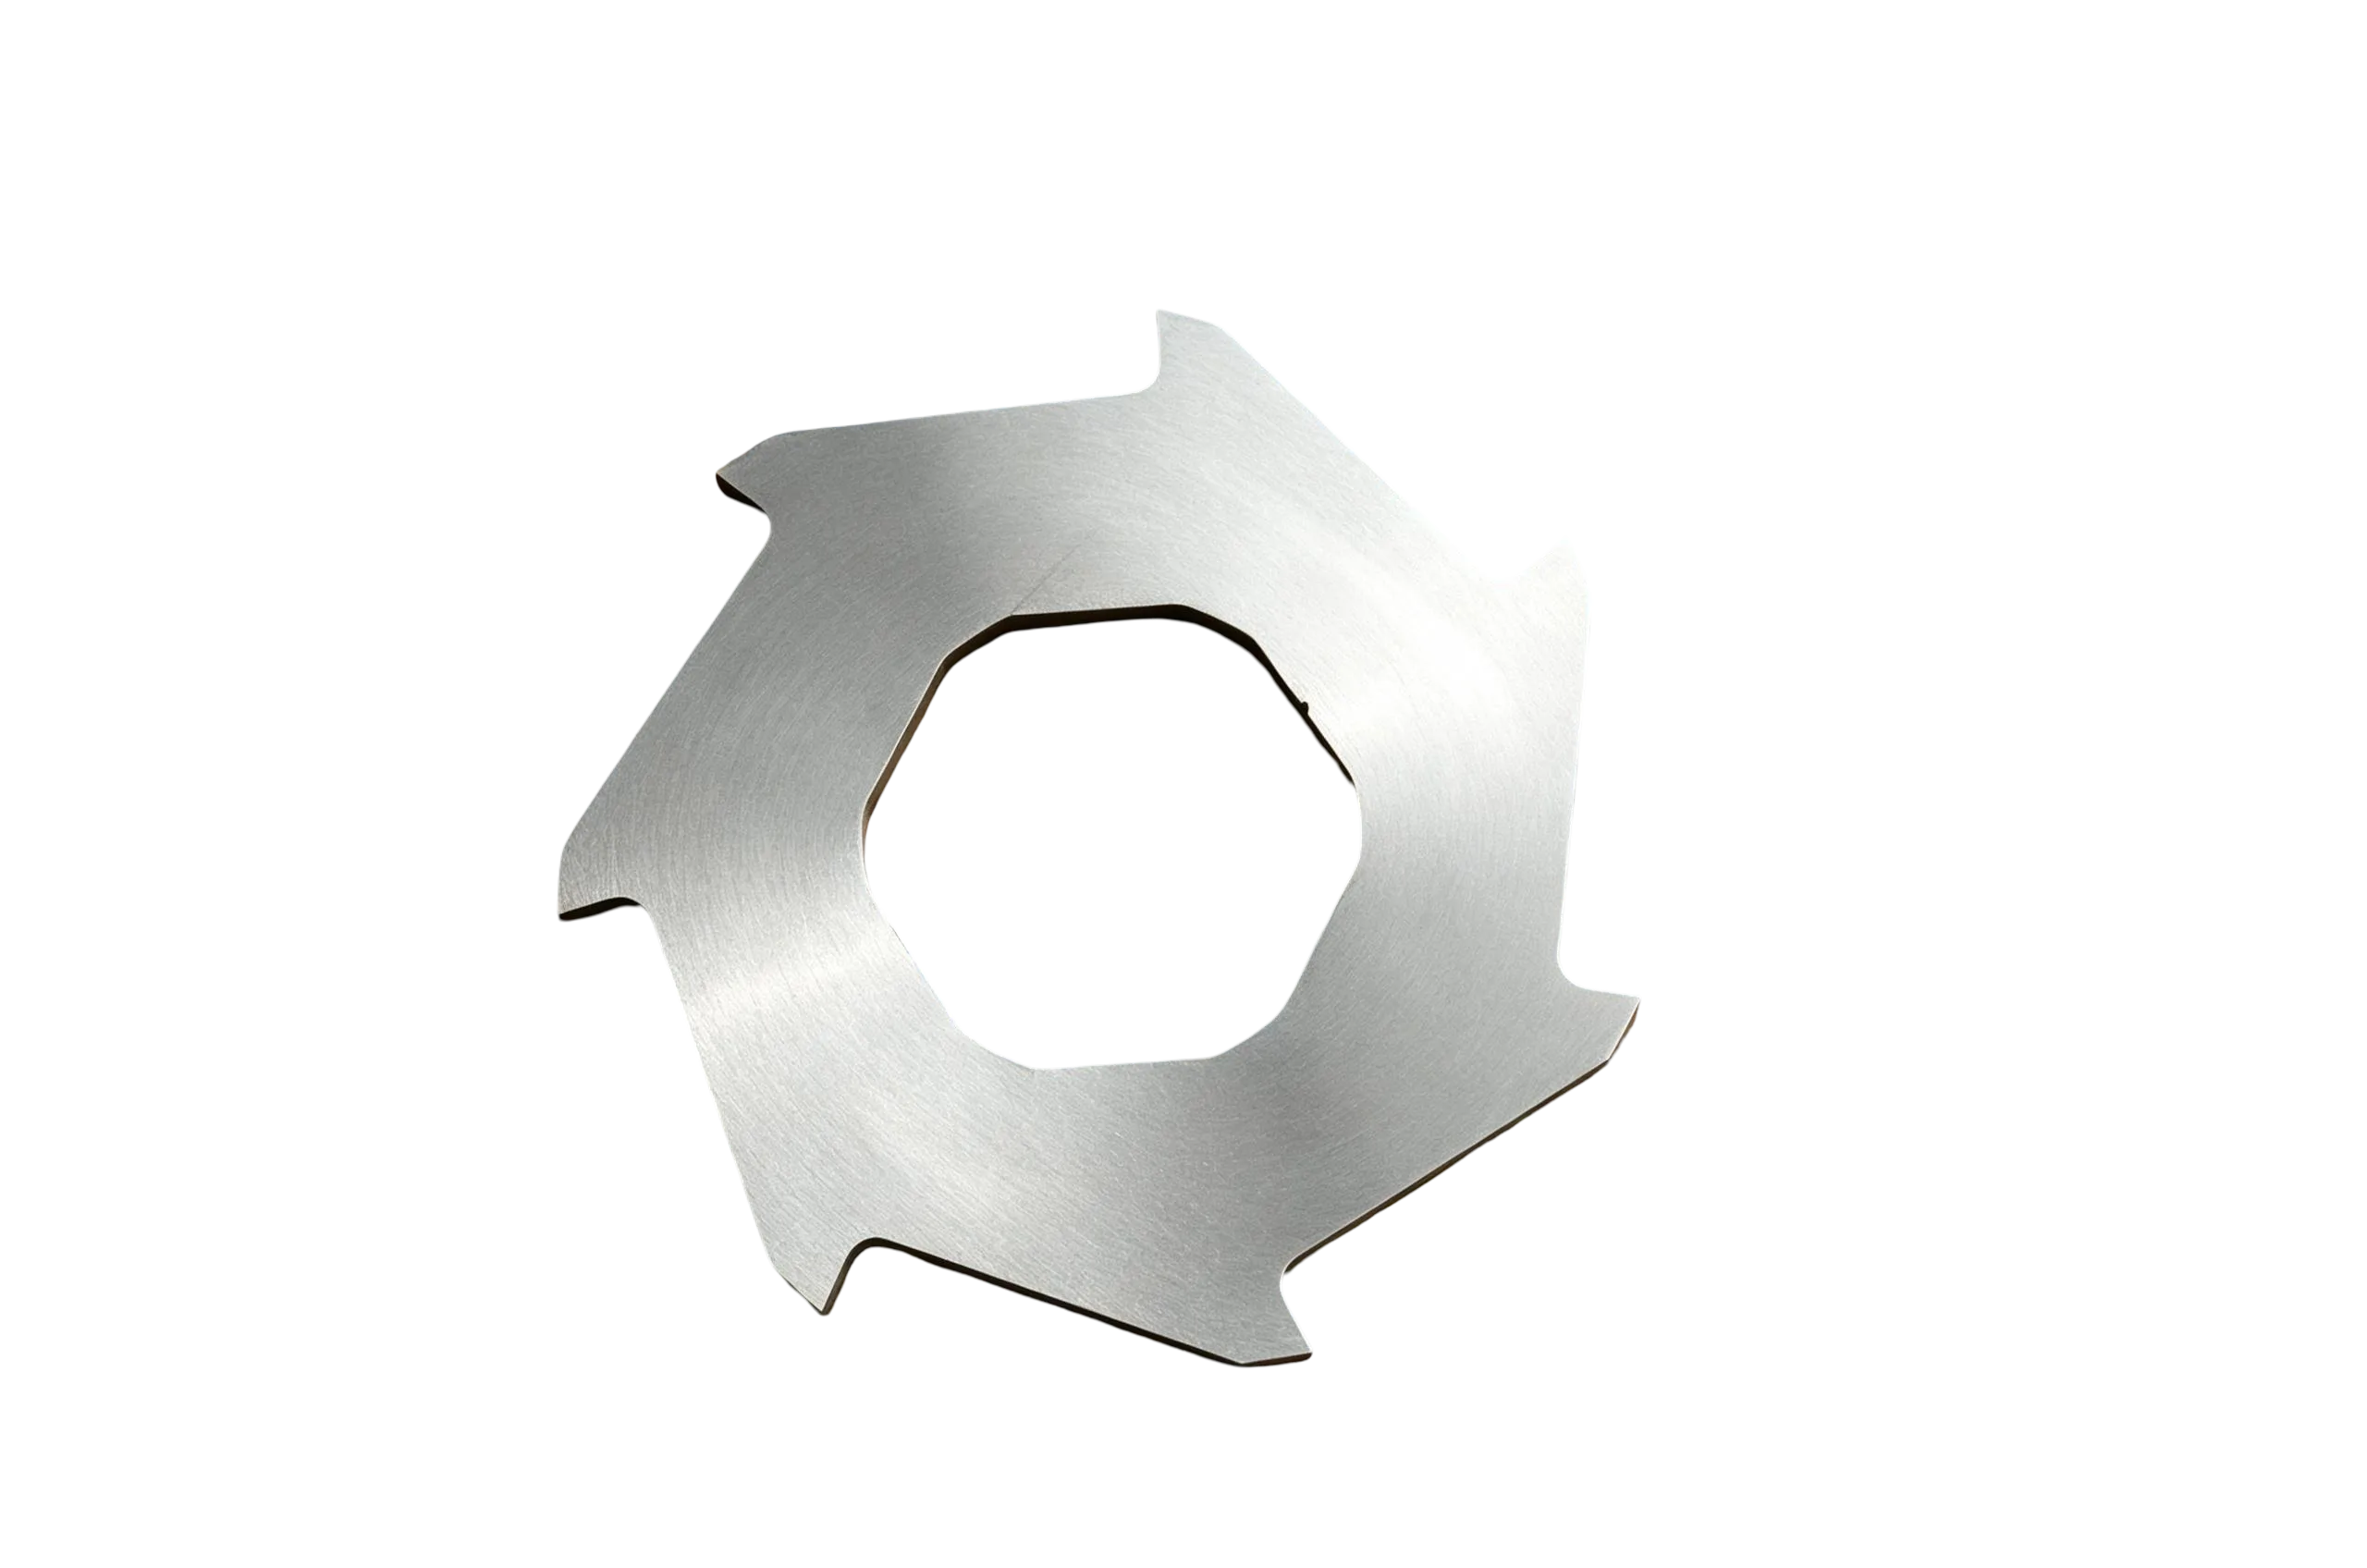
NJDETE’s صفحة شفرات آلة التقطيع ذات المحورين يصف هذا النص القواطع من النوع القرصي المخصصة للقص بسرعة منخفضة وتحت أحمال ثقيلة. وتختلف هذه القواطع عن السكاكين المستقيمة القابلة للتعديل المستخدمة في العديد من كسارات البلاستيك وآلات التحبيب.
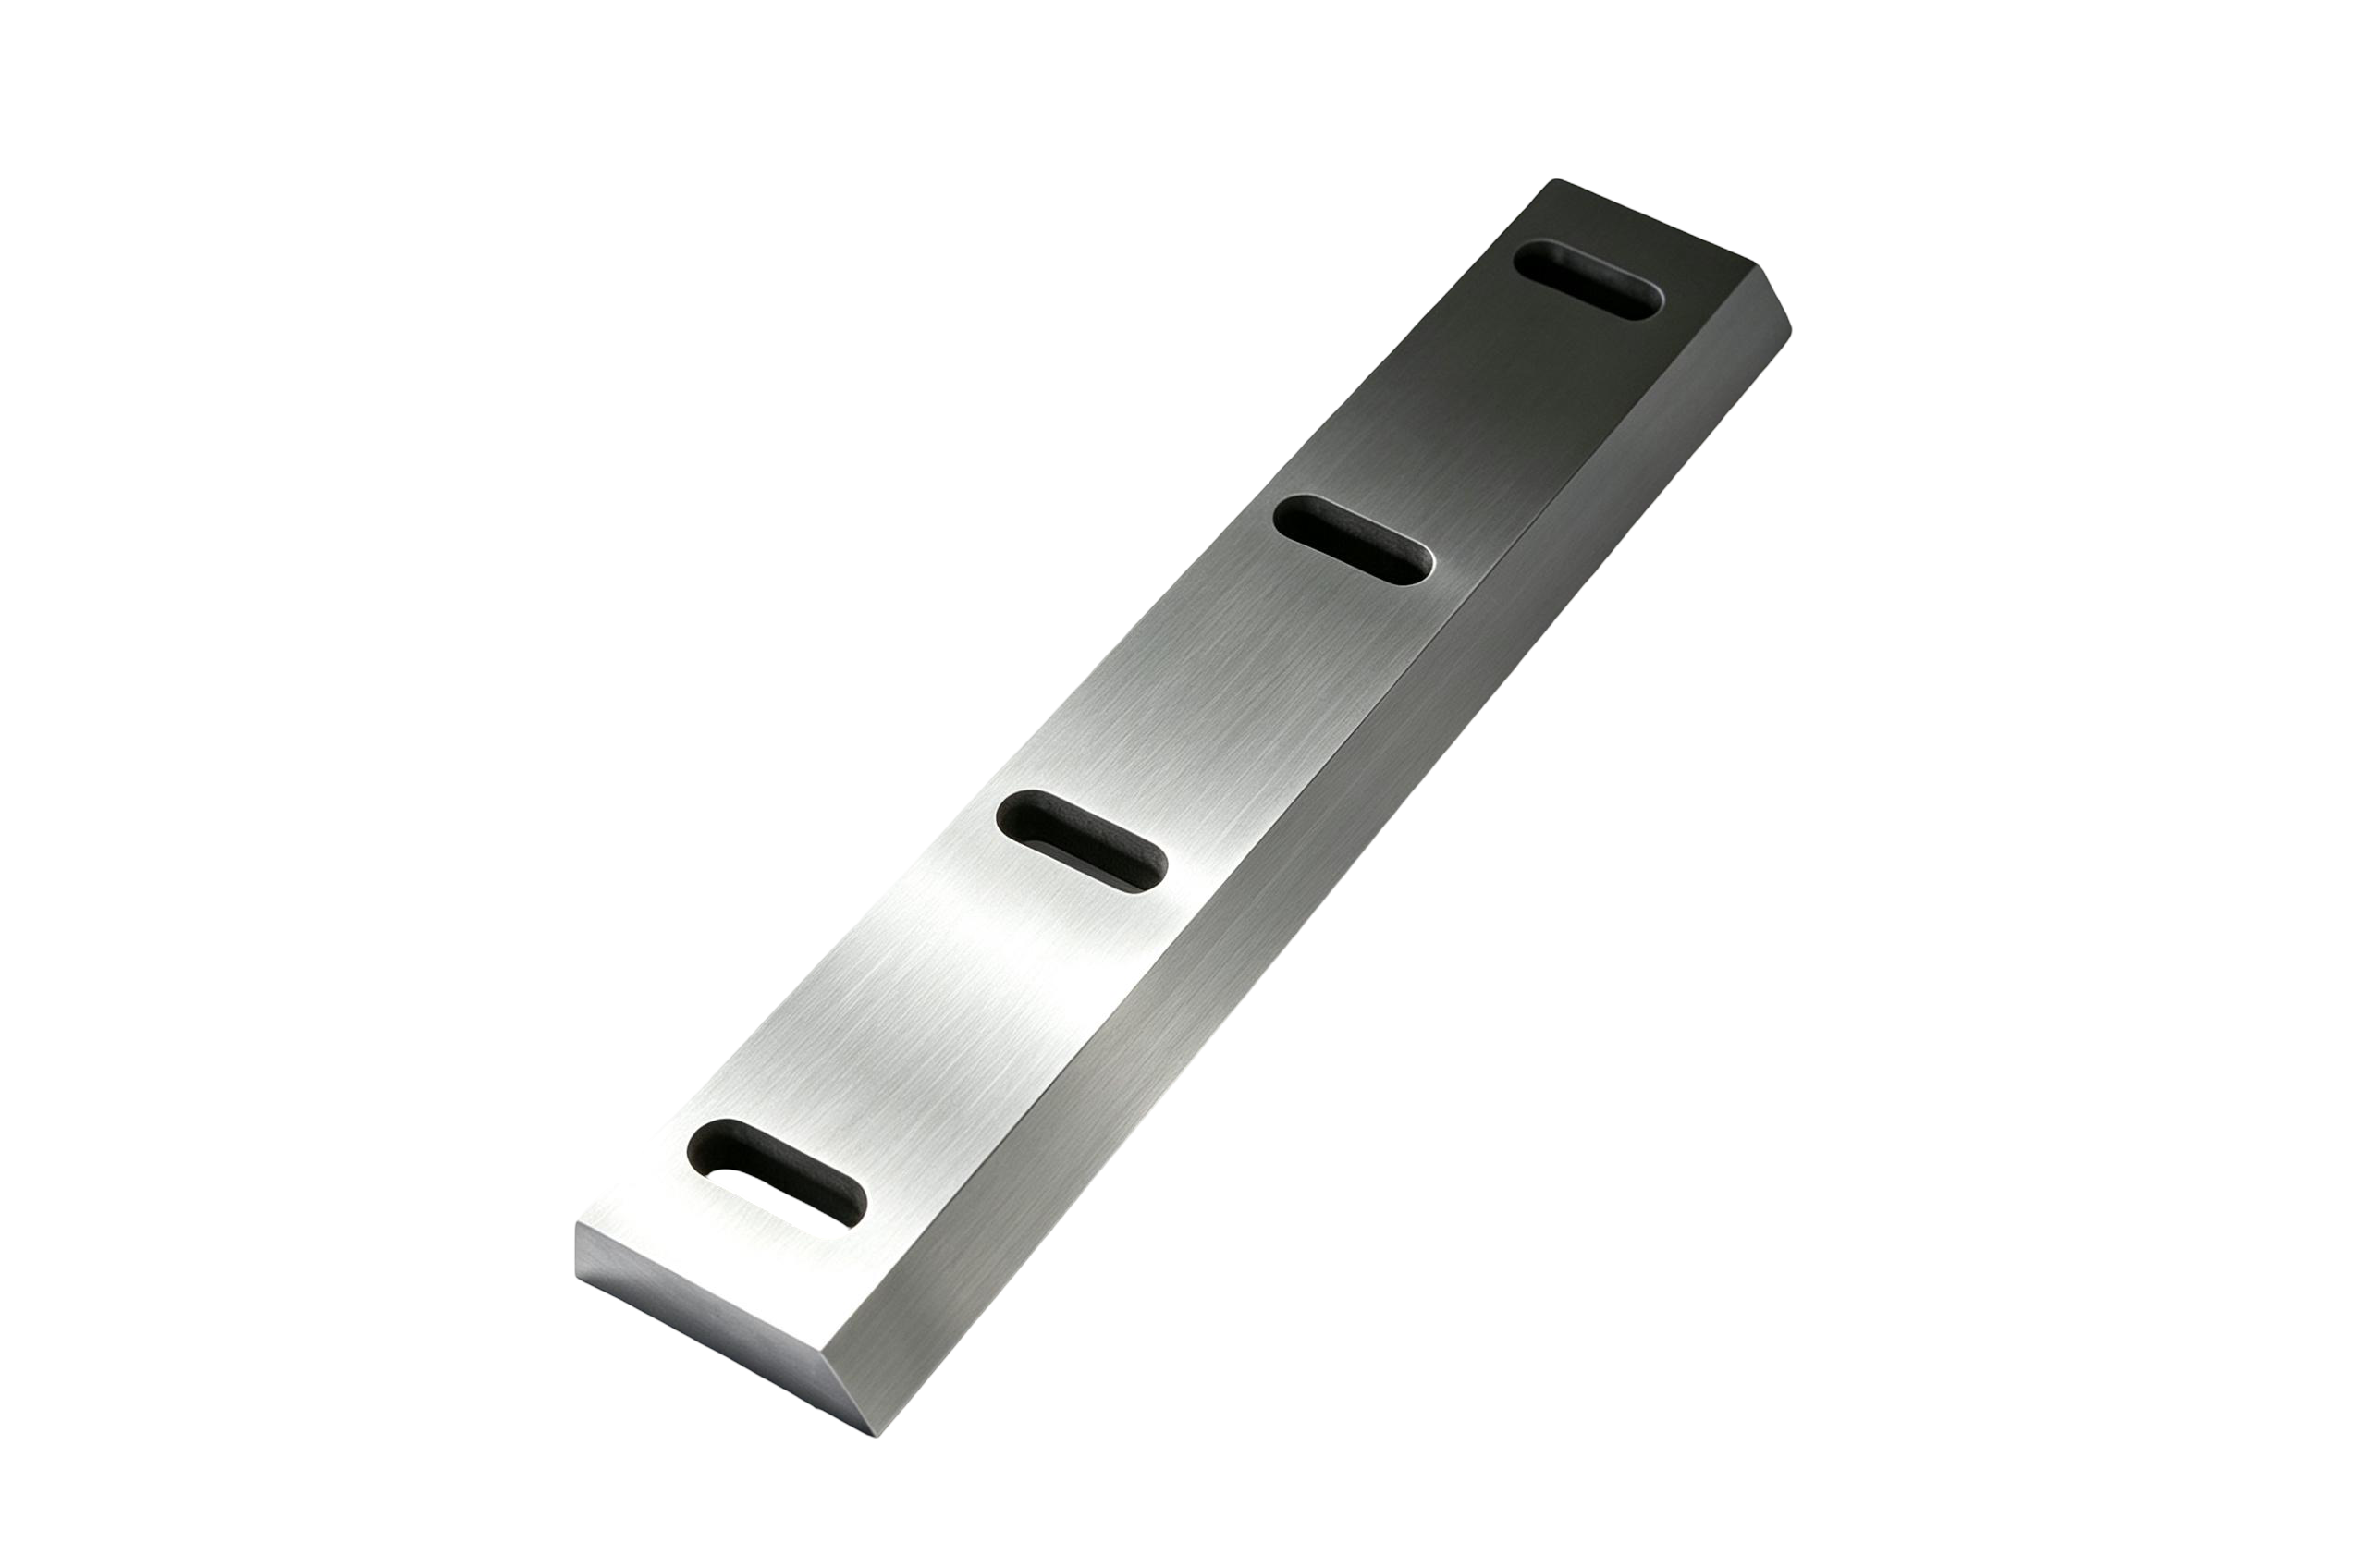
إذا كانت العملية اللاحقة تستخدم آلة تحبيب بعد التقطيع الأولي، فراجع الجزء المنفصل تكوين شفرات كسارة البلاستيك كجزء من خط التصغير الكامل.
السلامة قبل التفكيك
يُعرّض استبدال الشفرات العاملين لخطر الحواف الحادة والمكونات الثقيلة ونقاط الانحشار والطاقة المخزنة. ولا ينبغي أن يقوم بهذا العمل سوى العاملين المدربين والمصرح لهم، مع استخدام معدات الرفع والتثبيت ومعدات الحماية الشخصية المناسبة.
بالنسبة لأماكن العمل الخاضعة لمتطلبات الولايات المتحدة، يتناول معيار «السيطرة على الطاقة الخطرة» الصادر عن إدارة السلامة والصحة المهنية (OSHA) والمحدد في 29 CFR 1910.147 أعمال الصيانة والإصلاح التي قد يتسبب فيها التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة في وقوع إصابات. وقد تفرض دول ومواقع أخرى متطلبات مختلفة أو إضافية.
ينبغي أن يحدد الإجراء الخاص بالآلة، كحد أدنى، ما يلي:
- كل مصادر الطاقة الكهربائية والهيدروليكية والهوائية والجاذبية والميكانيكية؛
- نقاط العزل والإغلاق المصرح بها؛
- كيف سيتم التحقق من حالة «الطاقة الصفرية»؛
- كيفية دعم ورفع الأعمدة الثقيلة والقاطعات وأغطية الحماية؛
- الشخص المخول له بإزالة الأقفال وإعادة تشغيل الآلة؛
- إجراء الاختبار الخاضع للرقابة بعد إعادة التجميع.
تحدد المواصفة القياسية ISO 12100 المبادئ العامة لتقييم المخاطر المتعلقة بالآلات والحد منها. وهي عبارة عن إطار عمل للتصميم وتقييم المخاطر، ولا تُعد بديلاً عن دليل الصيانة الصادر عن الشركة المصنعة لآلة التقطيع أو المتطلبات القانونية المحلية.
حدود الأمان: هذه المقالة هي دليل للتخطيط والشراء. وهي ليست تعليمات تفكيك خاصة بآلة معينة. فاتجاه إزالة العمود، وأنظمة التثبيت، وعزم دوران أدوات التثبيت، ونقاط الرفع، وإجراءات المحاذاة تختلف باختلاف الآلة.
المعلومات التي يجب تسجيلها قبل إزالة مجموعة القواطع
غالبًا ما تكون الوثائق التي يتم إعدادها قبل التفكيك أكثر فائدة من الصور التي تُلتقط بعد اختلاط الأجزاء ببعضها. لذا، قم بتسجيل الترتيب الأصلي للآلة بينما لا تزال سليمة.
التصوير ووضع العلامات
- اتجاه العمود إلى اليسار وإلى اليمين؛
- الجانب الذي يعمل فيه المحرك والجانب الآخر؛
- اتجاه سن القاطع والتوقيت النسبي؛
- تسلسل القاطع والفاصل انطلاقًا من نقطة مرجعية ثابتة؛
- صواميل التثبيت، والأكمام، والمفاتيح، والسنون، والأكتاف؛
- أمشاط جانبية، وسكاكين مقابلة، وأصابع تنظيف؛
- مبيتات المحامل، وموانع التسرب، والرقائق الفاصلة؛
- أي علامات مطابقة خاصة بالمصنع.
استخدم بطاقات متينة ولوحة تخطيط مرقمة حتى لا يتم عكس ترتيب الأجزاء أو تبديلها عن غير قصد. لا تعتمد على الذاكرة أو على صورة واحدة مأخوذة بزاوية واسعة.
قياس الواجهات
بالنسبة لكل عائلة من القواطع، قم بتسجيل ما يلي:
- القطر الخارجي؛
- سماكة القاطع؛
- قطر الثقب والتفاوت المسموح به، إن وجد؛
- هندسة فتحة المفتاح، أو الشريحة، أو التجويف متعدد الأضلاع؛
- عدد الأسنان، وارتفاع الأسنان، وشكلها الجانبي؛
- شطبة الحافة واتجاه القطع؛
- القطر الخارجي للفاصل، وقطر التجويف، والسماكة؛
- مقطع العمود وطول المكدس القابل للاستخدام؛
- العرض الإجمالي للمجموعة المُجمَّعة؛
- الكمية لكل عمود والكمية الإجمالية.
يُعد الرسم، والعينة السليمة، والقياسات التي تم التحقق منها، أساسًا أقوى للاستبدال مقارنة بصورة الآلة وحدها.
سير عمل عملي لاستبدال شفرات آلة التقطيع
يُعد سير العمل التالي عامًّا عن قصد. ويُعطى الأولوية لدليل الجهاز وإجراءات السلامة الخاصة بالموقع.
- تحديد نطاق الصيانة. حدد ما إذا كانت المهمة تتمثل في الفحص، أو إعادة الطحن، أو الاستبدال الجزئي، أو استبدال المجموعة بالكامل. قم بتسجيل أعراض التشغيل، والمواد التي تمت معالجتها، وحوادث التلوث الأخيرة. إذا كانت الآلة تعاني من اهتزاز غير طبيعي، أو ارتفاع في درجة حرارة المحامل، أو حركة غير طبيعية في العمود، فقم بتوسيع نطاق الفحص ليشمل أجزاءً أخرى غير القواطع.
- أفرغ الجهاز وقم بتجهيزه. أوقف التغذية، وقم بإزالة المواد المتناثرة وفقًا للإجراء المعتمد، ووضع الآلة في الوضع المناسب للصيانة، وقم بتحديد منطقة حظر الدخول. لا تمد يدك إلى داخل أي حجرة لم يتم عزلها والتحقق منها.
- عزل الطاقة الخطرة والتحقق منها. يجب تطبيق إجراءات «القفل/وضع العلامات» المعمول بها في الموقع، وتحرير أو تقييد الطاقة المخزنة، والتحقق من فعالية العزل. كما يجب التحكم في المفاتيح وحق الوصول وفقًا للإجراءات المصرح بها.
- الحفاظ على التسلسل الأصلي للمكدس. التقط صوراً لكل قاطع وفاصل، وقم بتمييزها ووضعها على الخريطة. سجل اتجاه الأسنان وعلاقتها بالعمود. احرص على فصل مكونات العمود الأيمن عن مكونات العمود الأيسر.
- قم بإزالة المكونات باستخدام معدات مناولة مناسبة. اتبع الإرشادات التي تحددها الشركة المصنعة فيما يتعلق بالواقيات، وأغلفة المحامل، والمثبتات، والأعمدة. قد تكون أقراص القطع ومجموعات الأعمدة ثقيلة جدًّا بحيث يتعذر التعامل معها يدويًّا. استخدم معدات الرفع المصنفة لحمل هذه الأوزان، واحرص على حماية حواف القطع من الصدمات.
- افحص المجموعة الميكانيكية بأكملها. قم بتنظيف وفحص القواطع، والفواصل، وواجهات التوصيل بين الأعمدة، والملفات اللولبية، والمفاتيح أو الشرائح، والمحامل، والموانع للتسرب، والأمشاط الجانبية، ومكونات التثبيت. ابحث عن أي علامات تآكل، أو تشققات، أو تشوهات، أو تآكل، أو لمعان غير طبيعي، أو فقدان في الأبعاد.
- التأكد من مطابقة قطع الغيار للمواصفات. قارن أدوات القطع البديلة بالرسم المعتمد أو العينة المرجعية. تحقق من الأبعاد، وشكل الأسنان، واتجاه القطع، وشهادة المواد إن تم تحديدها، وسجل المعالجة الحرارية إن كان مطلوبًا بموجب العقد، والكمية، وبيانات التعريف.
- أعد التجميع وفقًا للترتيب المذكور في الوثيقة. أعد تجميع المجموعة وفقًا للتسلسل والاتجاه والمسافات الفاصلة وتعليمات التشحيم ومواصفات أدوات التثبيت التي حددتها الشركة المصنعة للآلة. لا تقم بنسخ قيمة عزم الدوران من آلة تمزيق أخرى أو من جدول عام على الإنترنت دون الحصول على تأكيد هندسي.
- تأكد من سلامة حركة المرور قبل إعادة التيار الكهربائي. عندما يسمح تصميم الآلة وإجراءات الشركة المصنعة بذلك، تأكد من عدم وجود تداخل ميكانيكي بين الأعمدة والقاطعات. تأكد من وجود جميع الواقيات والأغطية والأدوات والأجزاء السائبة قبل إعادة التشغيل الخاضع للرقابة.
- التحقق من الصحة في ظل ظروف خاضعة للرقابة. اتبع الإجراء المعتمد لإعادة التشغيل. ابدأ بإجراء الفحوصات المقررة في حالة عدم التحميل، ثم استخدم كمية صغيرة من المادة الخام النموذجية مع مراقبة الصوت والاهتزاز ودرجة الحرارة والتيار والتفريغ. أوقف التشغيل إذا ظهرت أي أعراض غير طبيعية في أداء الماكينة.
هل يتم استبدال قاطع واحد أم المجموعة الكاملة؟
يعتمد الاختيار الصحيح على توزيع الأضرار وهندسة المكدس.
| الحالة | مسار اتخاذ القرار النموذجي |
|---|---|
| تعرضت إحدى القاطعات للتلف جراء حادثة تلوث منفردة | قد يكون الاستبدال الفردي ممكنًا إذا كان من الممكن مطابقة الأبعاد وحالة المكدس المتبقي |
| تظهر علامات تآكل تدريجي مماثلة في العديد من القواطع | قد يؤدي إعادة طحن مجموعة متناسقة أو استبدالها إلى الحفاظ على تفاعل أكثر اتساقًا |
| تفاوت سماكة القاطع بعد إعادة الشحذ المتكررة | تحقق من المكدس الكامل، وعلاقة الفواصل، والعرض بعد التجميع |
| الشقوق، أو فقدان الأسنان بشكل كبير، أو التلف الناتج عن الحرارة | أوقف تشغيل القاطع المتضرر وافحص المكونات المجاورة له |
| تاريخ القاطع غير معروف أو يحتوي على قطع مختلطة غير موثقة | قم بقياس وتوثيق المجموعة الكاملة قبل الطلب |
| تلف العمود أو المحمل أو حامل التثبيت | قم بإصلاح السبب الميكانيكي قبل التعامل مع المشكلة على أنها مجرد تآكل في الشفرة |
قد يؤدي خلط القواطع الجديدة مع القواطع شديدة التآكل إلى تغيير طريقة التداخل وتوزيع الحمل والإنتاجية. ويجب تقييم مدى ملاءمة المجموعة المختلطة مقارنةً بالتصميم الفعلي؛ ولا ينبغي الافتراض بذلك.
المواد والمعالجة الحرارية: ما يجب على المشترين تحديده
لا يمكن لدرجة جودة المادة وحدها أن تحدد أداء الشفرة. فهناك عوامل متفاعلة مثل مقاومة التآكل، والمتانة، وتوزيع الصلابة، والمعالجة الحرارية، ودقة التصنيع، وتلوث المواد الخام، وممارسات التشغيل.
تقدم شركة NJDETE خيارات من فولاذ الأدوات السبائكي من نوع 9CrSi وH13 لقواطع آلات التقطيع ذات المحورين، مع إمكانية تخصيص المواد. وينبغي أن يراعي الاختيار ما يلي:
- المواد الخام الكاشطة مقابل المواد الخام التي يغلب عليها التأثير؛
- مادة مرنة تنثني مقابل مادة هشة تتكسر؛
- التلوث المعدني ومخاطر وجود أجسام غريبة؛
- شكل السن وسماكة القاطع؛
- الصلابة المطلوبة عند جذر القاطع؛
- خطة إعادة الطحن والهندسة المتبقية الصالحة للاستخدام؛
- حالة عمود التوصيل، والفاصل، والمكونات الجانبية.
لا تطلب أعلى درجة صلابة ممكنة دون مناقشة مخاطر الصدمات. فقد تؤدي الحافة الأكثر صلابة إلى تحسين مقاومة التآكل في أحد الاستخدامات، لكنها قد تكون أقل تحملاً للصدمات الشديدة في استخدام آخر. وينبغي أن يكون الهدف هو تحقيق توازن مناسب للاستخدام، يتم توثيقه بين المشتري والمورد.
قائمة مراجعة طلب عرض الأسعار لشفرات آلة التقطيع البديلة
يجب أن يتضمن طلب عرض الأسعار الدقيق معلومات كافية لتحديد الواجهة الميكانيكية وظروف التشغيل.
معلومات عن الجهاز
- الشركة المصنعة للجهاز وطرازه؛
- الرقم التسلسلي أو سنة التصنيع، إن توفرت؛
- نوع العمود وعدد الأعمدة؛
- معلومات عن المحرك ومخفض السرعة، إن كانت ذات صلة بمراجعة التطبيق؛
- صور للآلة كاملة وللغرفة المفتوحة.
معلومات عن القاطع
- رسم تقني محدد الأبعاد أو رسم تخطيطي واضح؛
- القطر الخارجي، والسماكة، والفتحة الداخلية؛
- تفاصيل فتحة المفتاح، أو الشريحة، أو التجويف المُشكَّل؛
- عدد الأسنان وشكلها؛
- الكمية لكل عمود والكمية الإجمالية؛
- تسلسل القاطع والفاصل؛
- المواد الموجودة ودرجة الصلابة، في حال تم التحقق منها؛
- توافر عينات سليمة.
معلومات عن الطلب
- المادة المحددة قيد المعالجة؛
- الأبعاد الدنيا والقصوى للتغذية؛
- الملوثات المتوقعة؛
- حالة الإخراج الحالية والنتيجة المستهدفة؛
- ظروف العمل الجافة أو الرطبة أو الحارة أو المسببة للتآكل أو المتربة؛
- ساعات التشغيل، ودورة العمل، ونمط العطل الذي تمت ملاحظته؛
- صور للمناطق البالية أو المتآكلة أو المتشققة.
يمكنك إرسال الرسومات والقياسات ومعلومات التطبيق عبر صفحة الاتصال بموقع NJDETE. للاطلاع على مجموعات الآلات والشفرات المتوفرة، يرجى مراجعة مركز منتجات NJDETE و فئة منتجات آلات التقطيع.
السجلات الجيدة التي تستحق الاطلاع عليها
لا تتطلب كل طلبية نفس المستندات. يجب الاتفاق على المستندات المطلوبة قبل بدء الإنتاج، وليس بعد التسليم.
بناءً على العقد ومستوى المخاطر، قد يطلب المشترون ما يلي:
- المراجعة المعتمدة للرسم؛
- تحديد المواد أو الشهادة؛
- سجل المعالجة الحرارية؛
- تقرير فحص الأبعاد؛
- فحص الصلابة في المواقع المتفق عليها؛
- الكمية وتحديد قطع الغيار؛
- طريقة التعبئة والحماية من التآكل؛
- الموافقة على العينة قبل بدء الإنتاج بكميات كبيرة.
لا تطلب شهادة أو سجل فحص من الصفحة المنشورة إلا إذا كان بإمكان NJDETE توفيرها فعليًّا لهذا الطلب.
الأسئلة الشائعة
هل يمكن إعادة شحذ شفرات آلة التقطيع البالية؟
يمكن إعادة شحذ بعض القواطع إذا بقيت كمية كافية من المادة الصالحة للاستخدام، وإذا أمكن استعادة الشكل الهندسي للأسنان وعرض الطبقة والتشابك ضمن الحدود التي يحددها مصنع الماكينة. وقد لا تكون القواطع المتشققة أو التي تعاني من تشققات شديدة أو مشوهة أو متضررة من الحرارة مناسبةً. وينبغي إجراء الفحص قبل اتخاذ القرار.
هل يمكن استبدال قاطع واحد تالف دون استبدال المجموعة بأكملها؟
في بعض الأحيان، ولكن يجب أن تكون القاطعة الجديدة متوافقة مع المجموعة البالية من حيث السُمك والقطر وهندسة الأسنان وطريقة التداخل. فقد يؤدي خلط قواطع ذات خصائص مختلفة بشكل جوهري إلى تغيير توزيع الحمل والإنتاجية. تأكد من الترتيب مع مورد الماكينة أو القاطعة.
ما هي القياسات الضرورية لاختيار قاطع بديل؟
يرجى تقديم، كحد أدنى، القطر الخارجي، والسماكة، وهندسة التجويف، وعدد الأسنان وشكلها، وأبعاد الفواصل، والكمية، وتسلسل التكديس. ويُفضل تقديم رسم معتمد أو عينة سليمة بدلاً من القياسات وحدها.
هل يحدد سمك الشفرة الحجم النهائي للمنتج؟
يؤثر سمك الشفرة على مجموعة القواطع ونمط القطع، لكنه لا يضمن بمفرده الحصول على الحجم النهائي للجسيمات. كما أن هندسة الأسنان، والفجوات، وسرعة العمود، وسلوك المادة، والغربال أو المعدات التالية، وظروف التشغيل، كلها عوامل مهمة أيضًا.
كم مرة يجب استبدال شفرات آلة التقطيع؟
لا توجد فترة زمنية موحدة. يعتمد موعد الاستبدال على المواد الخام، والملوثات، ومواد القاطع، والمعالجة الحرارية، ودورة التشغيل، والحمل، والمخرجات المقبولة. استخدم اتجاهات الفحص وبيانات التشغيل بدلاً من الاعتماد على وعود غير مدعومة تستند إلى عدد الساعات.
هل يمكن استبدال شفرات آلة التقطيع بشفرات آلة تكسير البلاستيك؟
لا. عادةً ما تستخدم آلات التقطيع ذات المحورين أقراص قطع متشابكة، في حين تستخدم العديد من آلات تكسير البلاستيك دوارًا مستقيمًا وسكاكين ثابتة. وتختلف هذه الآلات في شكلها الهندسي وطريقة تركيبها وسرعتها وعملية القطع التي تقوم بها. يرجى تحديد الآلة الفعلية وفئة الشفرات.
المراجع الفنية وحدود المحتوى
- OSHA 29 CFR 1910.147 — التحكم في الطاقة الخطرة
- ISO 12100:2010 — سلامة الآلات: تقييم المخاطر والحد منها
- شفرات آلة التقطيع ذات المحورين من NJDETE
- شفرات كسارة البلاستيك من NJDETE
تقدم هذه المقالة معلومات عامة حول اختيار المعدات وتخطيط صيانتها. وهي لا تحل محل دليل الشركة المصنعة للجهاز، أو تقييم المخاطر الخاص بالموقع، أو القوانين السارية، أو تعليمات موظفي الصيانة المؤهلين.