

Problemas de corte en la trituradora de plástico: qué hay que comprobar antes de sustituir las cuchillas
Fecha de lanzamiento: 10 de octubre de 2026
Si tu trituradora de plástico empieza a generar más polvo, a producir material triturado de calidad irregular o a generar menos producto aprovechable, es posible que comprar otro juego de cuchillas no resuelva el problema. En primer lugar, averigua cuándo empezó el cambio y qué cambió con él.
Si la calidad del corte se ha deteriorado inmediatamente después de cambiar la cuchilla, comprueba primero las especificaciones de sustitución, el asentamiento y la holgura prescrita de la cuchilla. Si el rendimiento ha disminuido gradualmente, compara el estado del filo, el material de alimentación y el estado de la rejilla con los de la última tirada satisfactoria. Puede haber más de una causa.
Esta guía le ayuda a organizar esa investigación antes de encargar cuchillas de repuesto para la trituradora de plástico. Se aplica a las máquinas que cortan plástico con cuchillas giratorias y cuchillas fijas, y no a los equipos de peletización por fusión.
Elige tu punto de partida: después de un cambio de cuchilla o durante la producción
Un problema que se origina al cambiar la cuchilla requiere una revisión de la instalación y de las especificaciones. Un problema que surge durante el uso requiere una revisión del desgaste, de la materia prima y de la descarga. Esta distinción te evita tener que comprar otro juego de cuchillos antes de averiguar qué es lo que hay que corregir con el recambio.
Ruta A: El corte empeoró inmediatamente después de la sustitución o el reafilado
- Confirma la pieza. Comprueba que coincidan la revisión del plano, la posición del rotor o de la base, el grosor, el patrón de montaje y la orientación del bisel. Un borde afilado con una geometría incorrecta sigue siendo un recambio inadecuado.
- Comprueba los asientos y los ajustes. Pida a personal de mantenimiento cualificado que compruebe el montaje siguiendo el procedimiento de la máquina. Una ranura de ajuste no puede compensar una superficie de asiento o una posición del filo de corte incorrectas.
- Comprueba la separación entre las cuchillas en las posiciones indicadas. Anota las lecturas, en lugar de limitarte a escribir «se ha comprobado la holgura». Un ajuste en un solo punto no determina el estado de todo el conjunto de cuchillas.
- Comprueba la configuración de la alimentación y la pantalla. Si el material o la malla también han cambiado, la serie no constituye una comparación directa con las cuchillas anteriores.
Si hay alguna duda sobre las especificaciones o la instalación, resuélvela antes de cambiar el tipo de acero. Si se superan todas estas comprobaciones pero el problema persiste, remite la documentación completa para que se revise la máquina y la aplicación.
Ruta B: El corte fue empeorando poco a poco
- Identifica el desgaste. Compara el rotor y las cuchillas fijas. Anota el desgaste, las virutas y si el deterioro es uniforme o se concentra en un punto concreto.
- Comprueba qué se ha introducido en la máquina. Anota los rellenos, la suciedad, los metales extraños, el espesor y cualquier cambio en la alimentación. La chatarra contaminada y los canales de moldeo limpios plantean condiciones diferentes.
- Revisa el filtro y la salida. Anota las aberturas obstruidas o desgastadas y cualquier acumulación de material en el procedimiento de mantenimiento de la máquina.
- Compara los resultados aceptados en condiciones constantes. Indica claramente en el registro el material rechazado y las paradas.
Si el desgaste es uniforme, puede ser conveniente evaluar el afilado y la geometría restante de la cuchilla. Las astillas localizadas o el deterioro desigual requieren investigar la contaminación, la carga y el estado del montaje antes de limitarse a pedir una cuchilla más dura.
Cualquier ruido de impacto inusual, vibración o sospecha de interferencia constituye un motivo para detener la máquina e investigar. Antes de acceder a la cámara, sigue el procedimiento de parada, aislamiento energético y acceso de la máquina. Estas instrucciones sirven para organizar la investigación; no sustituyen a las instrucciones de mantenimiento.
Relaciona el síntoma con un hecho comprobado, no con una suposición
El polvo, los trozos desprendidos y la disminución del rendimiento pueden tener causas que se solapan. Anota el síntoma y, a continuación, comprueba las partes del sistema de corte y descarga que podrían explicarlo.
| Síntoma | Posibles colaboradores | Qué hay que registrar o inspeccionar |
|---|---|---|
| Se producen desgarros o pliegues en el plástico, en lugar de un corte uniforme | Bordes desgastados, geometría inadecuada, ajuste incorrecto o un cambio en la alimentación | Condiciones del filo, forma real de la pieza de trabajo y disposición homologada de las cuchillas |
| Más partículas finas o polvo que antes | Cambios en las condiciones de corte, en la materia prima o en el tiempo que el material permanece en la cámara | Muestras de producción comparables, cuchillas, estado de la criba y comportamiento de la descarga |
| Piezas largas o irregulares | Daños en la malla o aberturas inadecuadas, el estado de la cuchilla o un cambio en el material | Identificación y estado de la malla, forma de la muestra y configuración del corte |
| Resultados menos útiles | Restricciones en la alimentación, deterioro del corte, obstrucción de la criba o limitaciones en las fases posteriores del proceso | Registros de alimentación y descarga, estado de la criba y cantidad de producto aceptada |
| Bordes astillados | Contaminación grave, cargas de impacto, problemas de configuración o unas especificaciones inadecuadas | Ubicación de los daños, contaminación del pienso e información sobre el montaje |
| Calor, manchas o pegajosidad | Temperatura de alimentación, acumulación de residuos, condiciones de corte o problemas de descarga | Temperatura del material, cuando se conozca, depósitos y momento en que aparecen los síntomas |
Considera esto como una lista de hipótesis que hay que comprobar. Por ejemplo, un exceso de partículas finas no demuestra que el tipo de acero sea el incorrecto, y las piezas más largas no demuestran que los cuchillos estén desafilados.
Comprueba que las cuchillas del rotor y las cuchillas fijas funcionen en tándem
Una cuchilla rotativa en buen estado no puede compensar todos los problemas que pueda presentar la cuchilla fija o su montaje. Inspecciona ambos lados del par de cuchillas y mantén la identificación de cada pieza por separado.
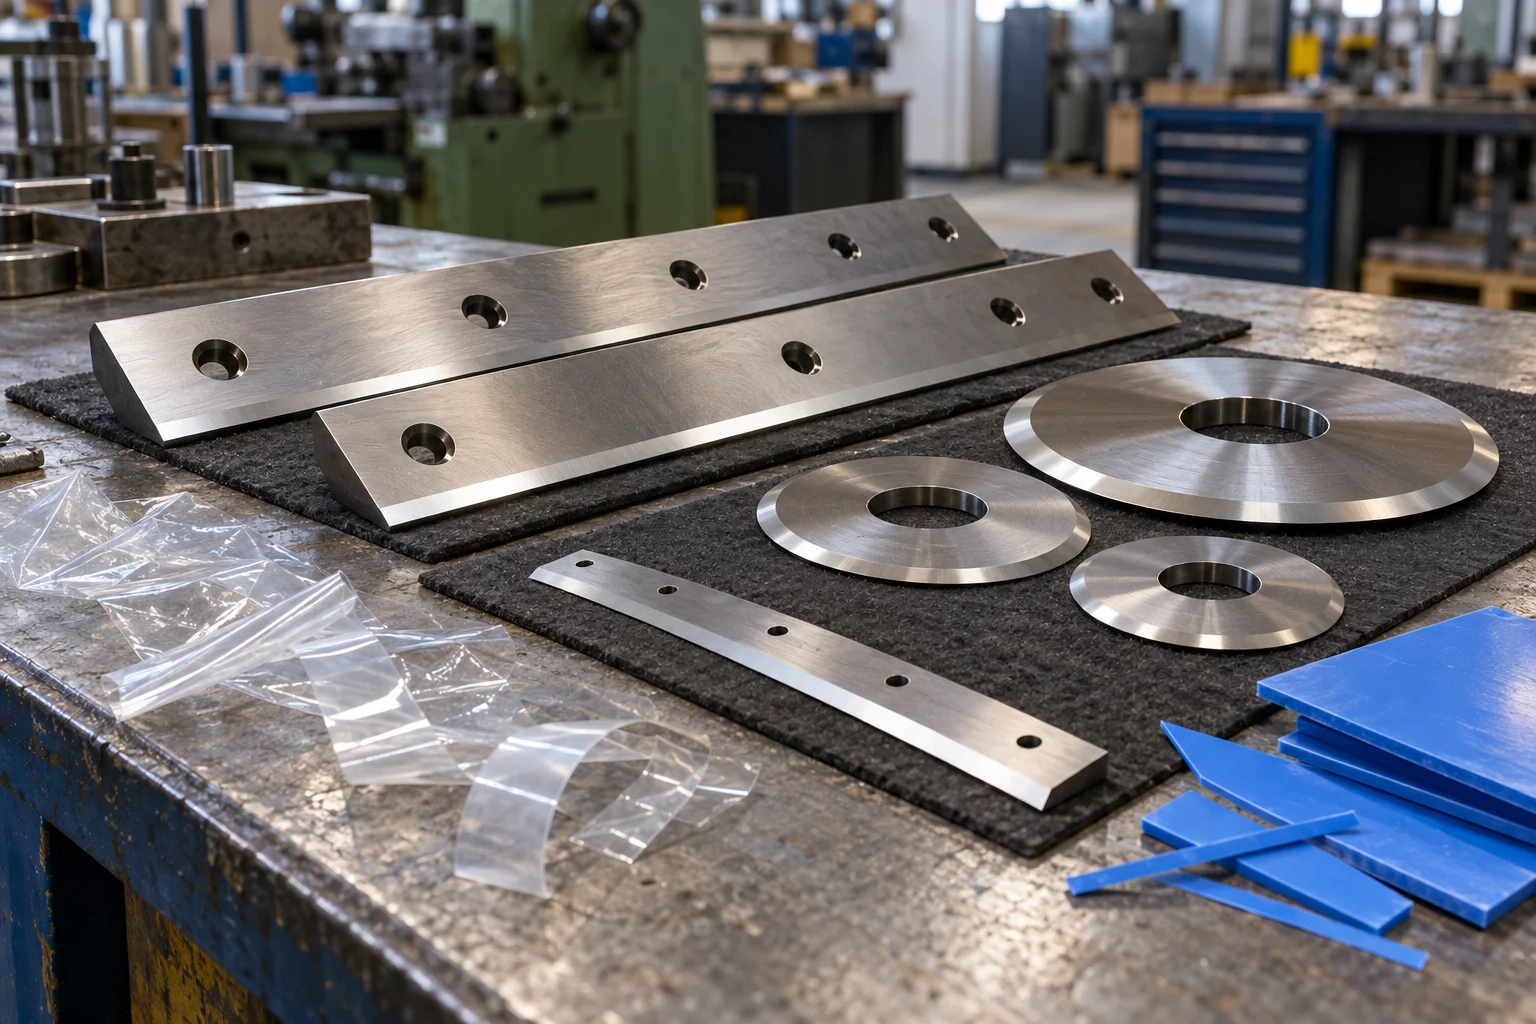
Fíjate en si hay bordes redondeados, astillas puntuales, grietas, desgaste desigual y depósitos. Fíjate si el daño afecta a todos los cuchillos o solo a uno en concreto. La fotografía debe mostrar tanto la zona afectada como el cuchillo completo; un primer plano aislado puede ocultar dónde se encuentra el problema en el conjunto.
A continuación, compara las piezas con el plano aprobado o las especificaciones de la máquina. La longitud total por sí sola no es suficiente. El espesor, la posición de los orificios o ranuras, la orientación del bisel y la ubicación del filo de corte con respecto a la superficie de asiento pueden alterar el funcionamiento de la pieza.
Para conocer la diferencia entre las piezas giratorias y las fijas, véase cuchillas giratorias frente a cuchillas fijas. Anota por separado las medidas y la cantidad de cada pieza al preparar un pedido.
Utiliza las especificaciones de la máquina para determinar la holgura de la cuchilla
No existe un valor único para la separación entre cuchillas que deba aplicarse a todos los granuladores de plástico. Utiliza los requisitos y el procedimiento de comprobación específicos para tu máquina, rotor y disposición de cuchillas concretos.
Los ajustes de la máquina publicados muestran por qué es importante la configuración exacta. En el Manual del granulador de la serie 8 UGG053-0517, las directrices sobre holguras en materiales estándar son 0,15–0,25 mm, mientras que las instrucciones sobre la película son 0,10–0,25 mm. El manual también indica que las recomendaciones dependen del tipo y la forma del material. Estos valores se refieren a la familia de equipos documentada; no son ajustes que deban aplicarse a una máquina no identificada.
Para un comprador, la conclusión útil no es «utilizar 0,20 mm». Es pregunta qué manual, categoría de material y disposición de cuchillas son compatibles con la configuración propuesta. Cualquier presupuesto o propuesta de sustitución debería mantener esa conexión.
| Información para resolver | Qué implica esto para tu decisión de sustitución |
|---|---|
| Disposición exacta de la máquina y la cuchilla | Establece qué configuración y geometría se aplican |
| Guía rígida estándar para la alimentación o para la película | Evita que se traten como idénticas tareas de corte que presentan diferencias sustanciales |
| Lecturas en las posiciones indicadas | Ayuda a detectar variaciones que una sola medición no permitiría detectar |
| Dimensiones restantes tras el afilado | Determina si aún es posible restablecer la configuración aprobada |
En el caso de su máquina, el personal cualificado debe verificar el ajuste especificado en las posiciones indicadas en el procedimiento correspondiente, en lugar de dar por sentado que un único punto accesible representa la configuración completa del sistema de corte. Es necesario tener en cuenta el asentamiento, el ajuste y las dimensiones restantes de la cuchilla tras el reafilado.
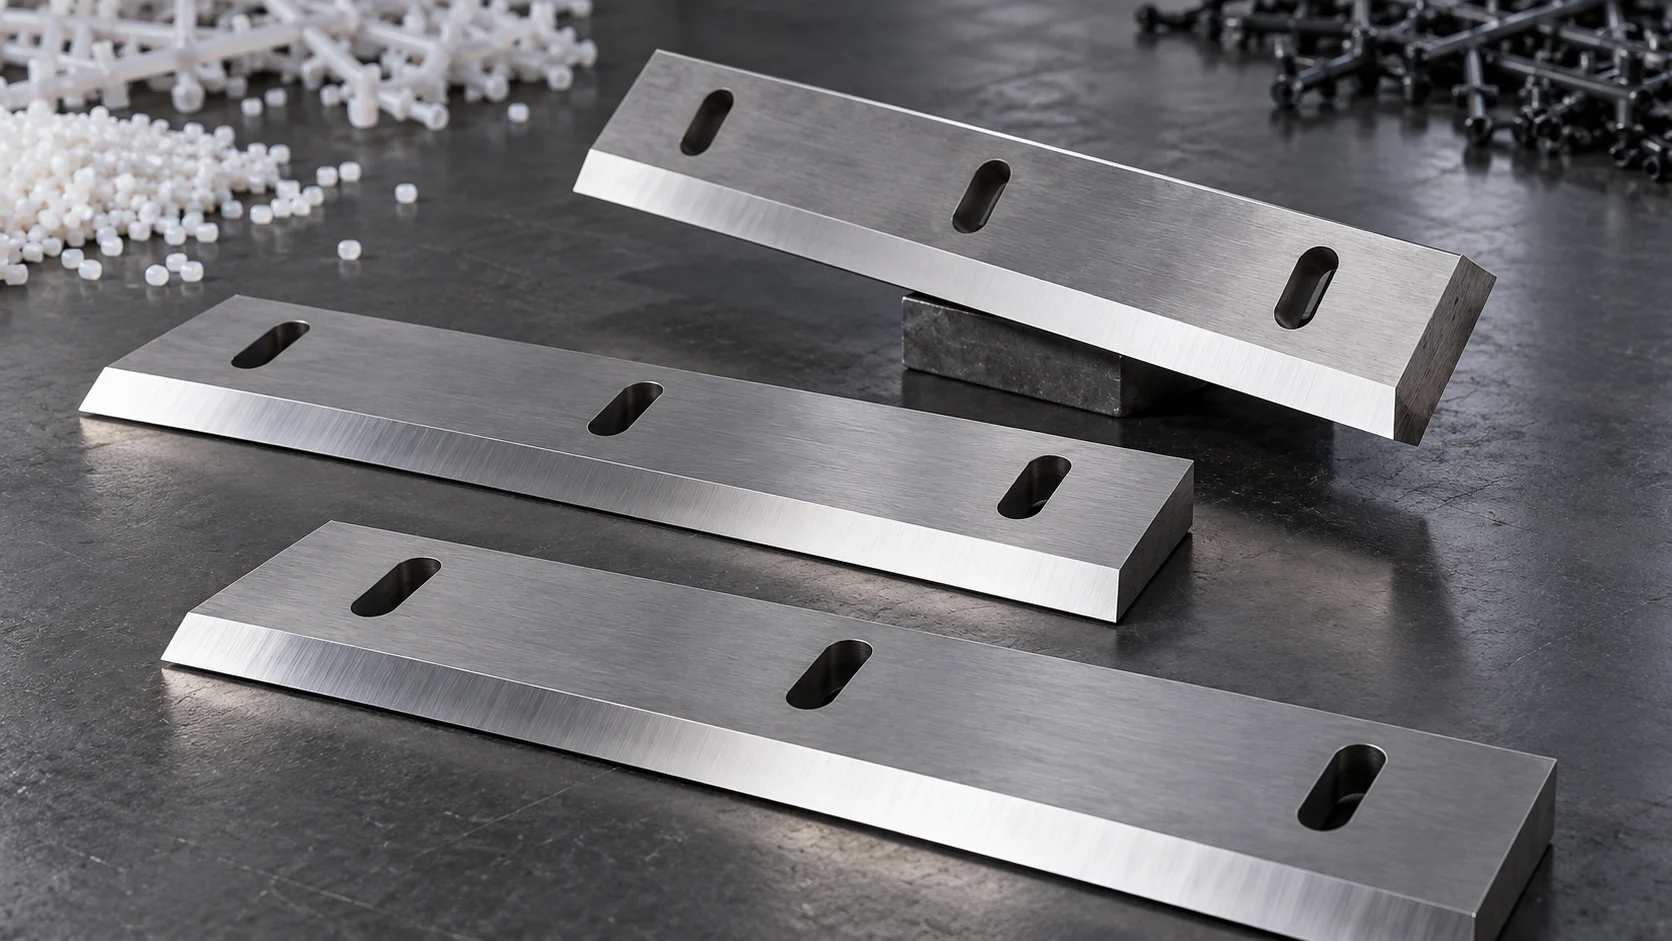
Un orificio de montaje ranurado permite ajustar la cuchilla dentro de una disposición predeterminada. No hace que la cuchilla sea compatible con cualquier máquina, ni establece la holgura de funcionamiento correcta.
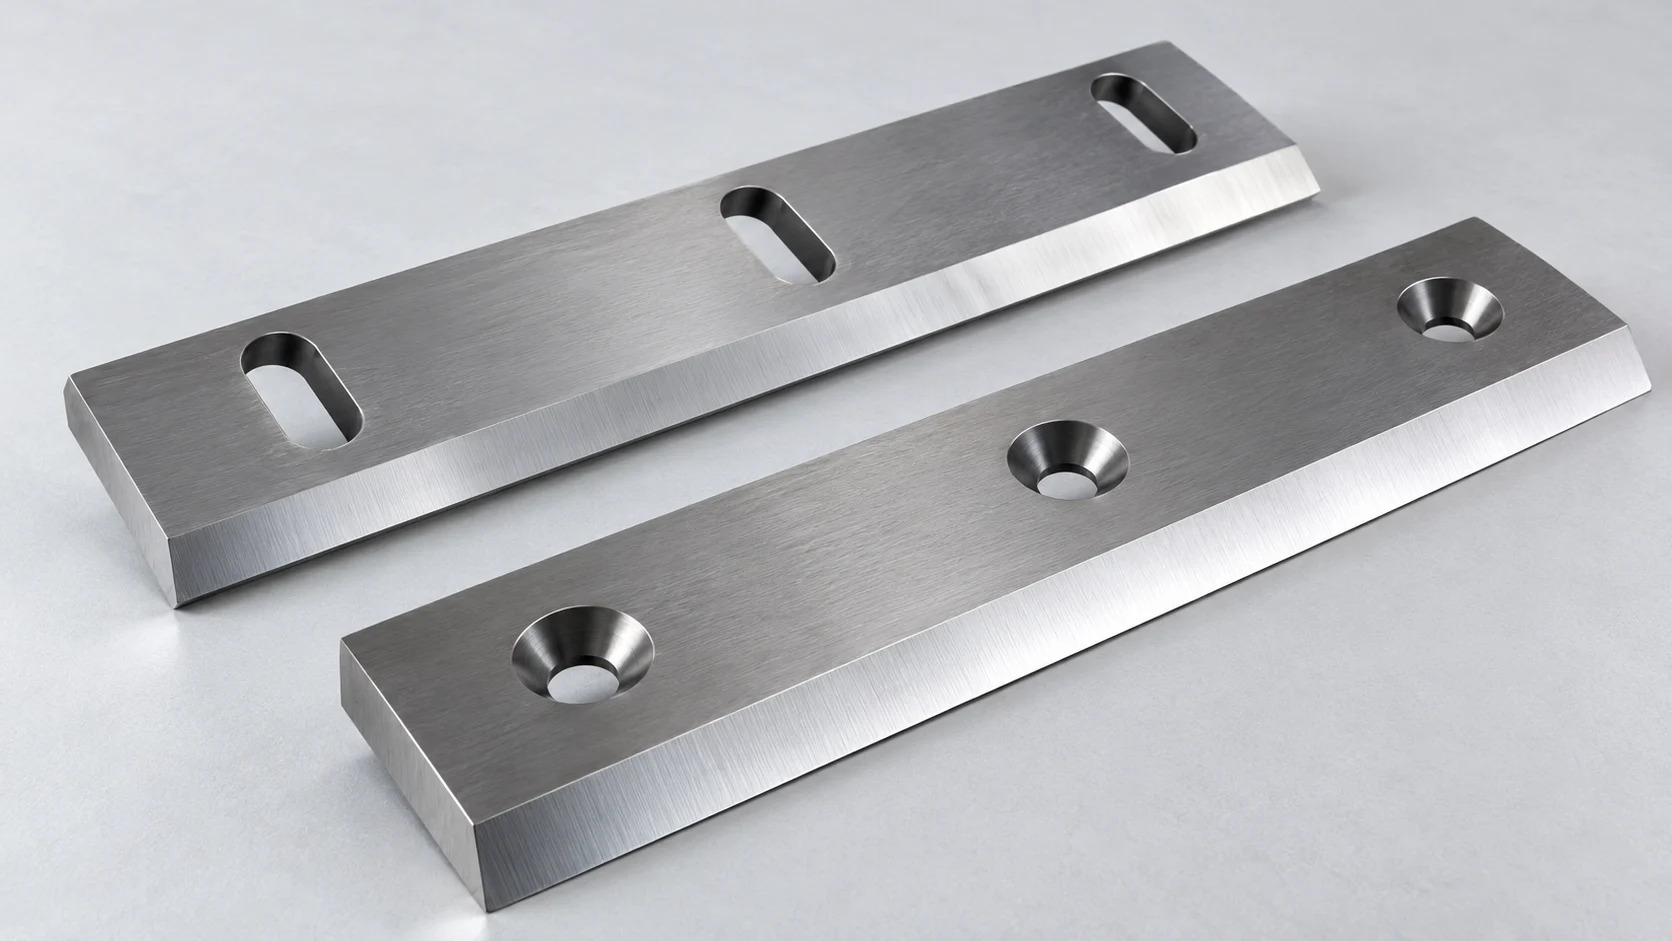
Compara la materia prima antes de cambiar el material de la cuchilla
Un cambio en el material puede explicar un problema de corte, incluso cuando el nombre del polímero no varía. Los canales de moldeo sucios y las piezas rellenas, contaminadas o más gruesas son variables operativas diferentes.
Anota el polímero, los rellenos conocidos, el espesor máximo de la sección, la forma de alimentación y los contaminantes. Indica si las piezas llegan sueltas, empaquetadas o a una temperatura diferente. Si has cambiado la velocidad de alimentación o el método de manipulación, anótalo también.
La situación actual de NJDETE Página del producto: cuchillas trituradoras de plástico incluye SKD11, Cr12MoV y 9CrSi, junto con dimensiones personalizadas y orificios de ajuste ranurados. Estas opciones publicadas constituyen un punto de partida para especificar una cuchilla, no una clasificación universal de materiales.
Antes de solicitar un acero diferente, explique qué problemas presenta el cuchillo actual: redondeo progresivo, astillamiento localizado, corrosión u otra anomalía observada. Indique el material que se va a cortar y la configuración de la máquina. La indicación «utilice una cuchilla más dura» omite la información necesaria para evaluar la propuesta.
Incluir la pantalla y la descarga en la investigación
Si hay más polvo y el rendimiento es menor, conviene comprobar tanto el corte como la descarga. Las piezas largas o un cambio en la distribución granulométrica también hacen que merezca la pena examinar el estado de la criba.
A medida que los filos de las cuchillas se desgastan, el corte pierde precisión y la relación entre las cuchillas y la rejilla puede verse alterada. En algunas configuraciones, los materiales de baja densidad aparente, como el film, pueden acumularse en la rejilla en lugar de salir de la cámara de forma eficaz. Las aberturas de la rejilla también pueden agrandarse debido al desgaste, lo que permite que pase material con una distribución granulométrica diferente. Estos mecanismos explican por qué el simple hecho de instalar cuchillas más afiladas no resuelve todos los problemas relacionados con el material triturado.
Comprueba que la rejilla instalada sea la pieza especificada e inspecciona si presenta daños, depósitos u aberturas obstruidas siguiendo el procedimiento de la máquina. Comprueba también si han cambiado los equipos situados aguas abajo o las condiciones de recogida.
Compara los requisitos de producción con lo que mides realmente. Las aberturas de la criba son solo una parte del control de tamaño; no deben considerarse una garantía de que todas las partículas descargadas vayan a tener unas dimensiones idénticas.
Para que la comparación sea reproducible, recoge muestras del producto durante el mismo periodo y en las condiciones registradas. Una fotografía de un puñado puede mostrar el aspecto, pero no cuantifica toda la tirada de producción.
Mide la producción útil, no solo el material que entra en la tolva
Si lo que te preocupa es la capacidad, registra la producción aceptada durante un periodo de tiempo determinado. Introducir material en la máquina no es lo mismo que producir material triturado que pueda utilizarse en el siguiente proceso.
Una comparación básica es la siguiente:
Tasa de producción útil = masa de producción aceptada ÷ tiempo de comparación transcurrido.
Elige y registra una base temporal coherente. Si incluye las paradas, indícalo; si solo incluye el tiempo de funcionamiento, informa de esas paradas por separado. De lo contrario, dos índices de producción aparentemente diferentes podrían deberse simplemente a que se utilizan definiciones distintas.
| Récord | Por qué lo necesitas |
|---|---|
| Identificación de la máquina y la cuchilla | Confirma qué configuración ha dado lugar al resultado |
| Polímero, cargas y dimensiones de la alimentación | Hace que la comparación de materiales sea significativa |
| Estado de la cuchilla y última sustitución o reafilado | Ayuda a distinguir los cambios en la instalación del desgaste progresivo |
| Registro de autorización y verificación aprobado | Establece la configuración utilizada para la comparación |
| Identificación y estado de la pantalla | Registra la configuración de descarga |
| Duración de la comparación y masa de salida aceptada | Proporciona la base para la tasa de producción útil |
| Paradas y material rechazado | Muestra las pérdidas que una estimación sencilla de la ración no tiene en cuenta |
| Fotografías de los resultados o muestras conservadas | Permite una comparación de calidad coherente |
Por ejemplo, 180 kg de material triturado aceptado en una comparación de 45 minutos dan como resultado 240 kg/h. Se trata de un cálculo ilustrativo, no de una afirmación sobre la capacidad de la máquina. Si se excluyen las paradas del denominador, el resultado debe indicarse como una tasa de tiempo de funcionamiento; no puede compararse directamente con una tasa basada en el tiempo total transcurrido.
Puedes empezar con los registros de producción ya existentes. Mantén separados los resultados medidos de las estimaciones y, a continuación, utiliza el mismo método de registro para la siguiente comparación.
Decide si hay que corregir la configuración, volver a rectificar o sustituir
Opta por la corrección cuando el ajuste o la configuración no se hayan resuelto; evalúa la mejora cuando sea posible conservar la geometría aprobada; y sustituye cuando ya no sea posible realizar una reparación satisfactoria. El horario de atención por sí solo no determina ninguno de estos resultados.
| Conclusión | Próxima acción | Qué hay que tener en cuenta antes de comprar cuchillos nuevos |
|---|---|---|
| Pieza, bisel o interfaz de montaje incorrectos | Corregir la especificación | Plano aprobado e identificación del rotor y la base |
| La pieza es correcta, pero la configuración sigue sin resolverse | Realiza la revisión de mantenimiento | Verificación de los asientos y de los espacios libres prescritos |
| Llevar algo que se pueda quitar | Evaluar el reafilado | Dimensiones mínimas de uso y geometría de los bordes homologada |
| Daños o cantidad insuficiente de material restante | Evaluar la sustitución | Alcance de los daños y especificaciones correctas para la sustitución |
| Daños recurrentes debidos a la contaminación o a cambios en la alimentación | Revisa la causa operativa y las especificaciones | Condiciones de alimentación, carga y cualquier cambio propuesto en los materiales o el diseño |
La compra de un cuchillo de recambio debería resolver la necesidad detectada. De lo contrario, un cuchillo nuevo podría volver a presentar el mismo problema.
- Corrige primero la especificación o la configuración cuando el problema se inició tras un cambio y aún no se ha resuelto la cuestión relativa a la identificación, el asentamiento o el ajuste de la pieza.
- Evaluar el reafilado cuando es posible eliminar el desgaste conservando la geometría homologada del cuchillo, su rango de ajuste y sus dimensiones útiles. Para la evaluación se necesitan los límites pertinentes.
- Evaluar la sustitución cuando los daños o las dimensiones restantes impidan una reparación satisfactoria, o cuando las piezas actuales no cumplan con las especificaciones aprobadas.
- Revisa el material o el diseño por separado cuando un cambio operativo documentado genere un requisito diferente. Identifica el cambio propuesto en lugar de incluirlo en un pedido de «sustitución exacta».
Si durante la inspección se detectan grietas, interferencias u otra situación que suponga un riesgo para la seguridad, mantenga la máquina fuera de servicio hasta que el personal de mantenimiento responsable resuelva el problema siguiendo el procedimiento correspondiente.
Envía a NJDETE el problema y la información sobre la pieza al mismo tiempo
Si desea solicitar información sobre una cuchilla de recambio, envíe datos suficientes que permitan relacionar la pieza necesaria con el problema de funcionamiento. Una simple fotografía del defecto no basta para determinar qué recambio se necesita, y un simple esquema puede no explicar por qué desea cambiarla.
Utiliza el Plano de la cuchilla del granulador y guía para solicitar presupuestos Para preparar la identificación de la máquina, facilite los datos del rotor y de la cuchilla fija por separado, un plano o una muestra identificada, así como las cantidades necesarias. Indique el síntoma, cuándo comenzó, la información sobre la materia prima y cualquier comprobación que se haya realizado.
Si solo dispones de un cuchillo de segunda mano, indica su historial de reafilado, si lo conoces. No presentes las dimensiones desgastadas como si fueran las dimensiones originales confirmadas.
Envía el plano de tu cuchillo, los datos de la máquina y las fotos del problema de corte a NJDETE para una consulta sobre cuchillas de recambio. Indique si necesita un recambio idéntico o si desea que se evalúe un cambio en las especificaciones.
Preguntas frecuentes
¿Qué debo enviar si los cuchillos parecen afilados pero el reafilado es deficiente?
Envía la identificación de la máquina, las especificaciones de la cuchilla, fotos del resultado, la descripción de la materia prima y el momento en que se produjo el problema. Incluye cualquier comprobación de holgura y de rejilla que se haya realizado. El hecho de que el filo tenga un aspecto afilado no garantiza que la geometría sea correcta, que la instalación sea adecuada o que la cuchilla sea apta para la materia prima actual.
¿Puedo comparar dos ofertas de cuchillas basándome únicamente en el tipo de acero?
No. Compara la revisión del plano, las dimensiones, las características de montaje, la geometría de los bordes, las cantidades y también cualquier requisito de inspección acordado. El hecho de que los nombres de los materiales sean idénticos no garantiza que ambos presupuestos se refieran a las mismas piezas acabadas.
¿Debería pedir las cuchillas del rotor y las cuchillas fijas a la vez?
Revisa e identifica ambos. La necesidad de una pieza suelta o de un juego de recambio a juego depende de su estado y de los requisitos de la máquina. Indica por separado los detalles y las cantidades de cada pieza, en lugar de dar por hecho que ambos tipos de cuchillas son intercambiables.
¿Y si no dispongo de un registro del rendimiento medido?
Empieza por la información de la que dispones: el material, la máquina, los síntomas, el tiempo aproximado y las muestras del resultado. Indica claramente las estimaciones. Para poder compararlas más adelante, anota el resultado obtenido y el tiempo transcurrido utilizando las mismas condiciones y la misma unidad de tiempo.